Las principales causas de las grietas térmicas y medidas preventivas.

Las grietas son uno de los defectos de soldadura más peligrosos que reducen la capacidad de servicio de una estructura soldada, y cualquier forma de grieta está prohibida en una soldadura. La grieta de soldadura se refiere a la acción conjunta de la tensión de soldadura y otros factores de fragilización, de modo que se destruye el enlace atómico del material, se forma una nueva interfaz y la brecha resultante. Según las condiciones en las que se producen las grietas por soldadura, se pueden clasificar en grietas en caliente, grietas en frío, grietas por recalentamiento, grietas por desgarro laminar y grietas por corrosión bajo tensión, y lo siguiente se centra en la forma más común de grietas: grietas por soldadura en caliente.
I. ¿Qué es el craqueo en caliente?
El craqueo térmico se produce en el proceso de alta temperatura y solidificación de las grietas del baño fundido, es el tipo más común de craqueo en el proceso de soldadura, desde acero dulce, acero de baja aleación y alta resistencia, hasta acero inoxidable austenítico, aleaciones de aluminio y níquel. -aleaciones de base, etc. Existe la posibilidad de soldar grietas en caliente. Las grietas térmicas se encuentran más comúnmente en el centro de la soldadura, perteneciendo a grietas cristalinas, el proceso de formación está relacionado principalmente con tensiones eutécticas y de tracción de bajo punto de fusión.
II Los principales factores que afectan el craqueo térmico.
1, la composición química del metal de soldadura.
El metal de soldadura C, S, P, Cu, Zn y otros elementos de bajo punto de fusión y sus compuestos promoverán la formación de grietas en caliente. Durante el proceso de solidificación de la soldadura, estas sustancias de bajo punto de fusión son fáciles de acumular en la precipitación central de la soldadura, cuando el borde de la solidificación de la cristalización de la soldadura, las impurezas intergranulares del centro de soldadura todavía están en el estado de película líquida, en la contracción de la soldadura de la tensión. generado por la acción de las grietas.
2, la forma de la sección transversal de soldadura.
Cuando la profundidad de la soldadura es mayor que el ancho, las partículas solidificadas crecerán perpendicularmente al centro de la soldadura, lo que es propenso al agrietamiento térmico, especialmente la alta profundidad de fusión de la soldadura por arco sumergido y el alambre con núcleo fundente protegido con gas. Es más probable que se produzca la soldadura utilizada para soldar placas gruesas con espacios estrechos. Se recomienda que la relación ancho de soldadura a profundidad (ancho de soldadura / profundidad de soldadura) entre 1 ~ 1,4 sea propicia para mejorar la resistencia a las grietas.
Además, las soldaduras cóncavas son más propensas a agrietarse que las soldaduras convexas, y el alto voltaje y la velocidad excesiva de soldadura son las principales causas de las soldaduras cóncavas, que deben evitarse en la medida de lo posible.
3, estrés de soldadura
La rigidez de la pieza soldada, el ensamblaje y la soldadura producen grandes tensiones de soldadura, lo que favorecerá la formación de grietas térmicas.
III 、 Aspectos de control metalúrgico.
(1) Controlar el contenido de impurezas nocivas en la costura de soldadura.
Limite estrictamente el contenido de C, P, S y otras impurezas nocivas en el material base y el material de soldadura.
(2) mejorar la organización cristalina de la soldadura
Acero al carbono y acero de baja aleación principalmente mediante la adición de ciertos elementos de aleación a la soldadura, como Mo, V, Ti, etc., con el fin de cambiar la morfología de la organización cristalina, el refinamiento del grano y así mejorar la resistencia al agrietamiento. Acero inoxidable mediante la adición de Cr, Mo y otros elementos formadores de ferrita, de modo que la soldadura forme una cantidad moderada de ferrita, con el fin de reducir P, S y otros elementos nocivos en la distribución de los límites del grano, mientras se refina el grano. , evitando así eficazmente las grietas.
(3) limitar la tasa de dilución
Para que sea fácil transferir ciertas impurezas dañinas al material base de soldadura, la soldadura debe minimizar la tasa de dilución, como abrir un bisel grande, reducir la profundidad de la fusión, hacer emerger la capa de aislamiento, etc., especialmente en el acero con contenido medio de carbono, alto. -acero al carbono, así como soldadura de metales diferentes
2. Aspectos del control del estrés.
(1) Seleccione una forma conjunta razonable
(2) determinar una secuencia de soldadura razonable
El principio general es tratar de realizar la mayor parte de la soldadura en las condiciones de rigidez más pequeñas de la soldadura, para evitar que la estructura de soldadura produzca una tensión de restricción grande.
(3) para determinar los parámetros de soldadura razonables
Los parámetros del proceso de soldadura afectan directamente la forma de la sección transversal de la soldadura, reducir adecuadamente la corriente puede reducir el espesor de la soldadura, mejorar la forma de la soldadura; el uso de bajo voltaje favorece la formación de soldadura convexa; evitar la soldadura a alta velocidad puede reducir la tasa de dilución y promover la formación de soldadura convexa; necesario realizar el precalentamiento puede reducir la velocidad de enfriamiento y reducir la tensión, pero también ayuda a reducir el agrietamiento térmico.
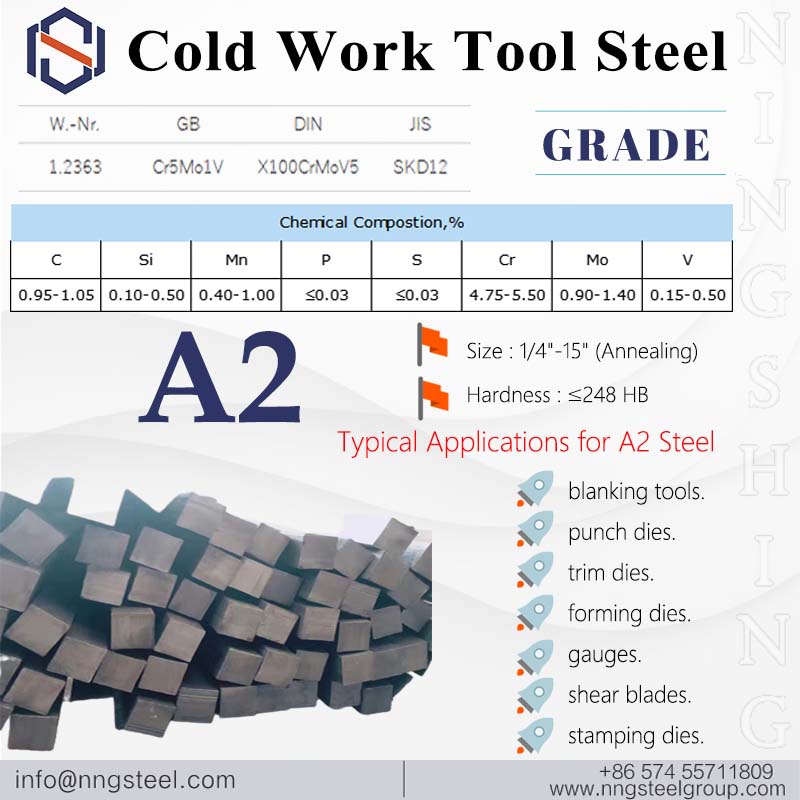 Acero para herramientas de trabajo en frío-A2
 Sierras circulares Ningshing: los especialistas en el mecanizado de chapa
 Ningshing en los medidores de proceso
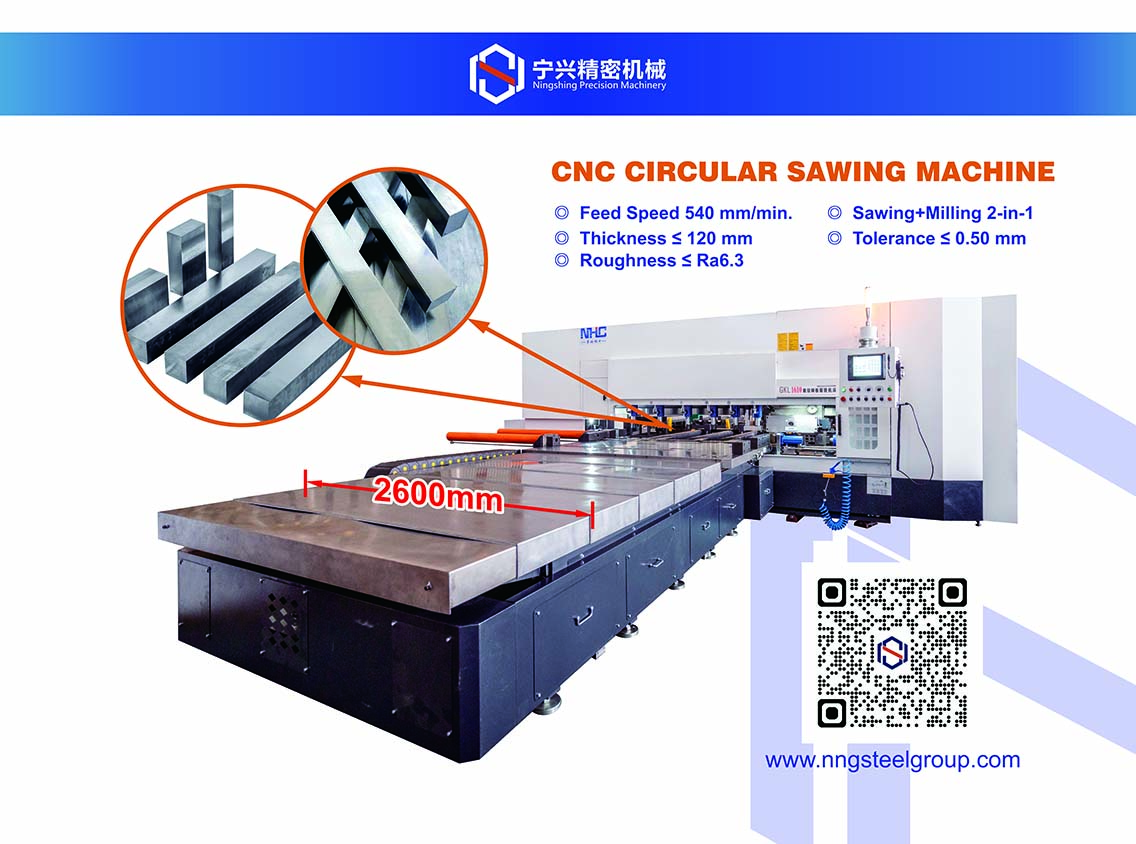 Las sierras circulares CNC le ayudan a aumentar su productividad
 El principal distribuidor de aceros especiales de China-Ningshing
 Proveedor de acero de confianza-Ningshing
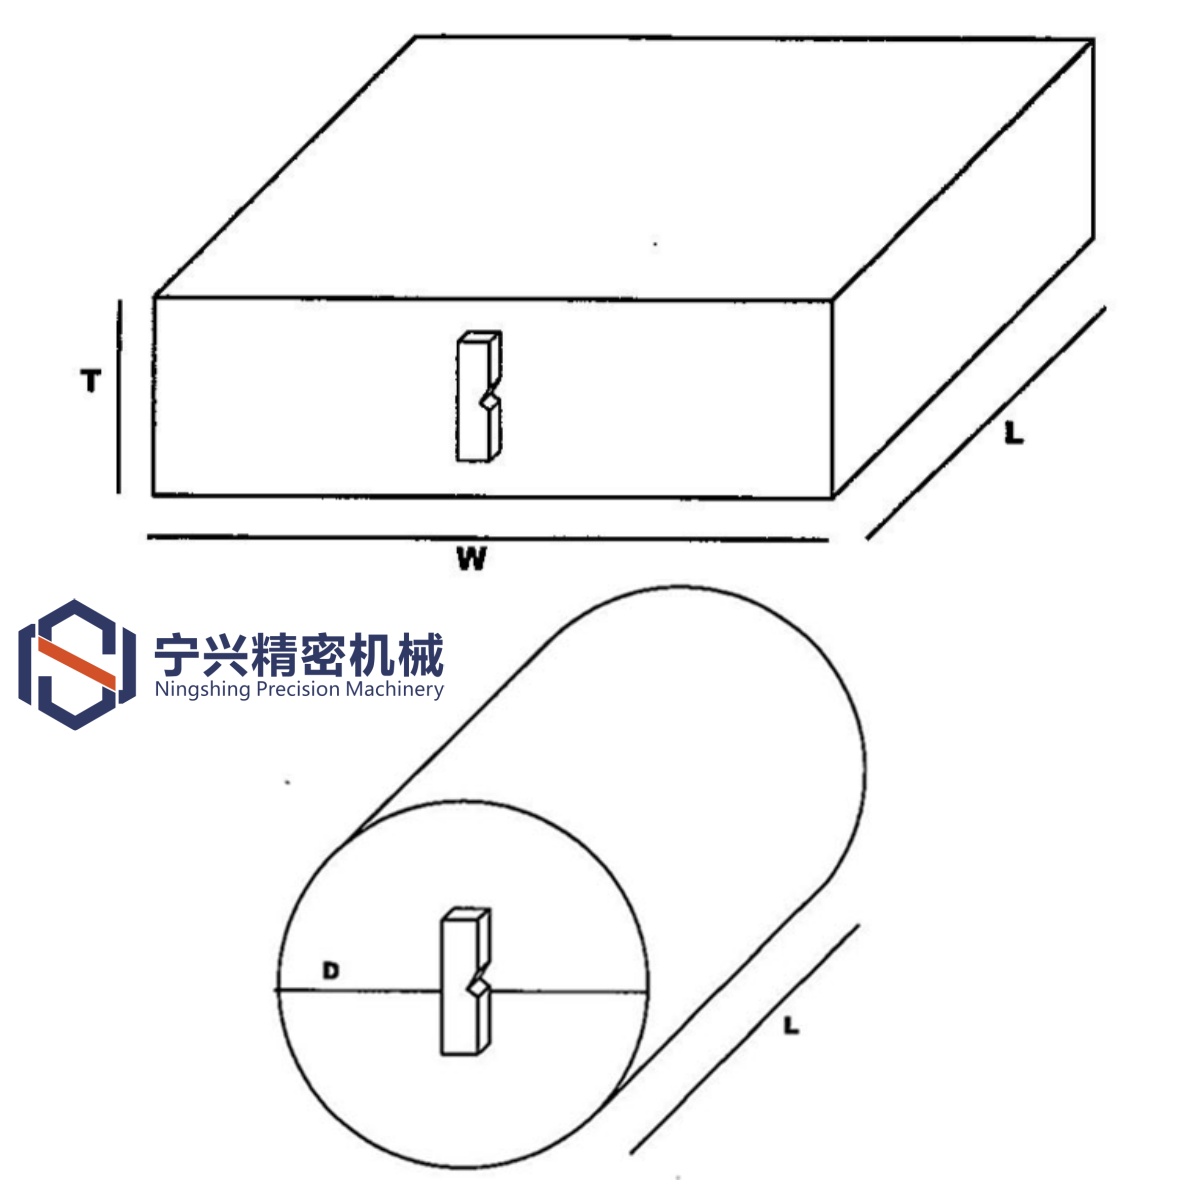 Preparación normativa y precisa de muestras de Ningshing
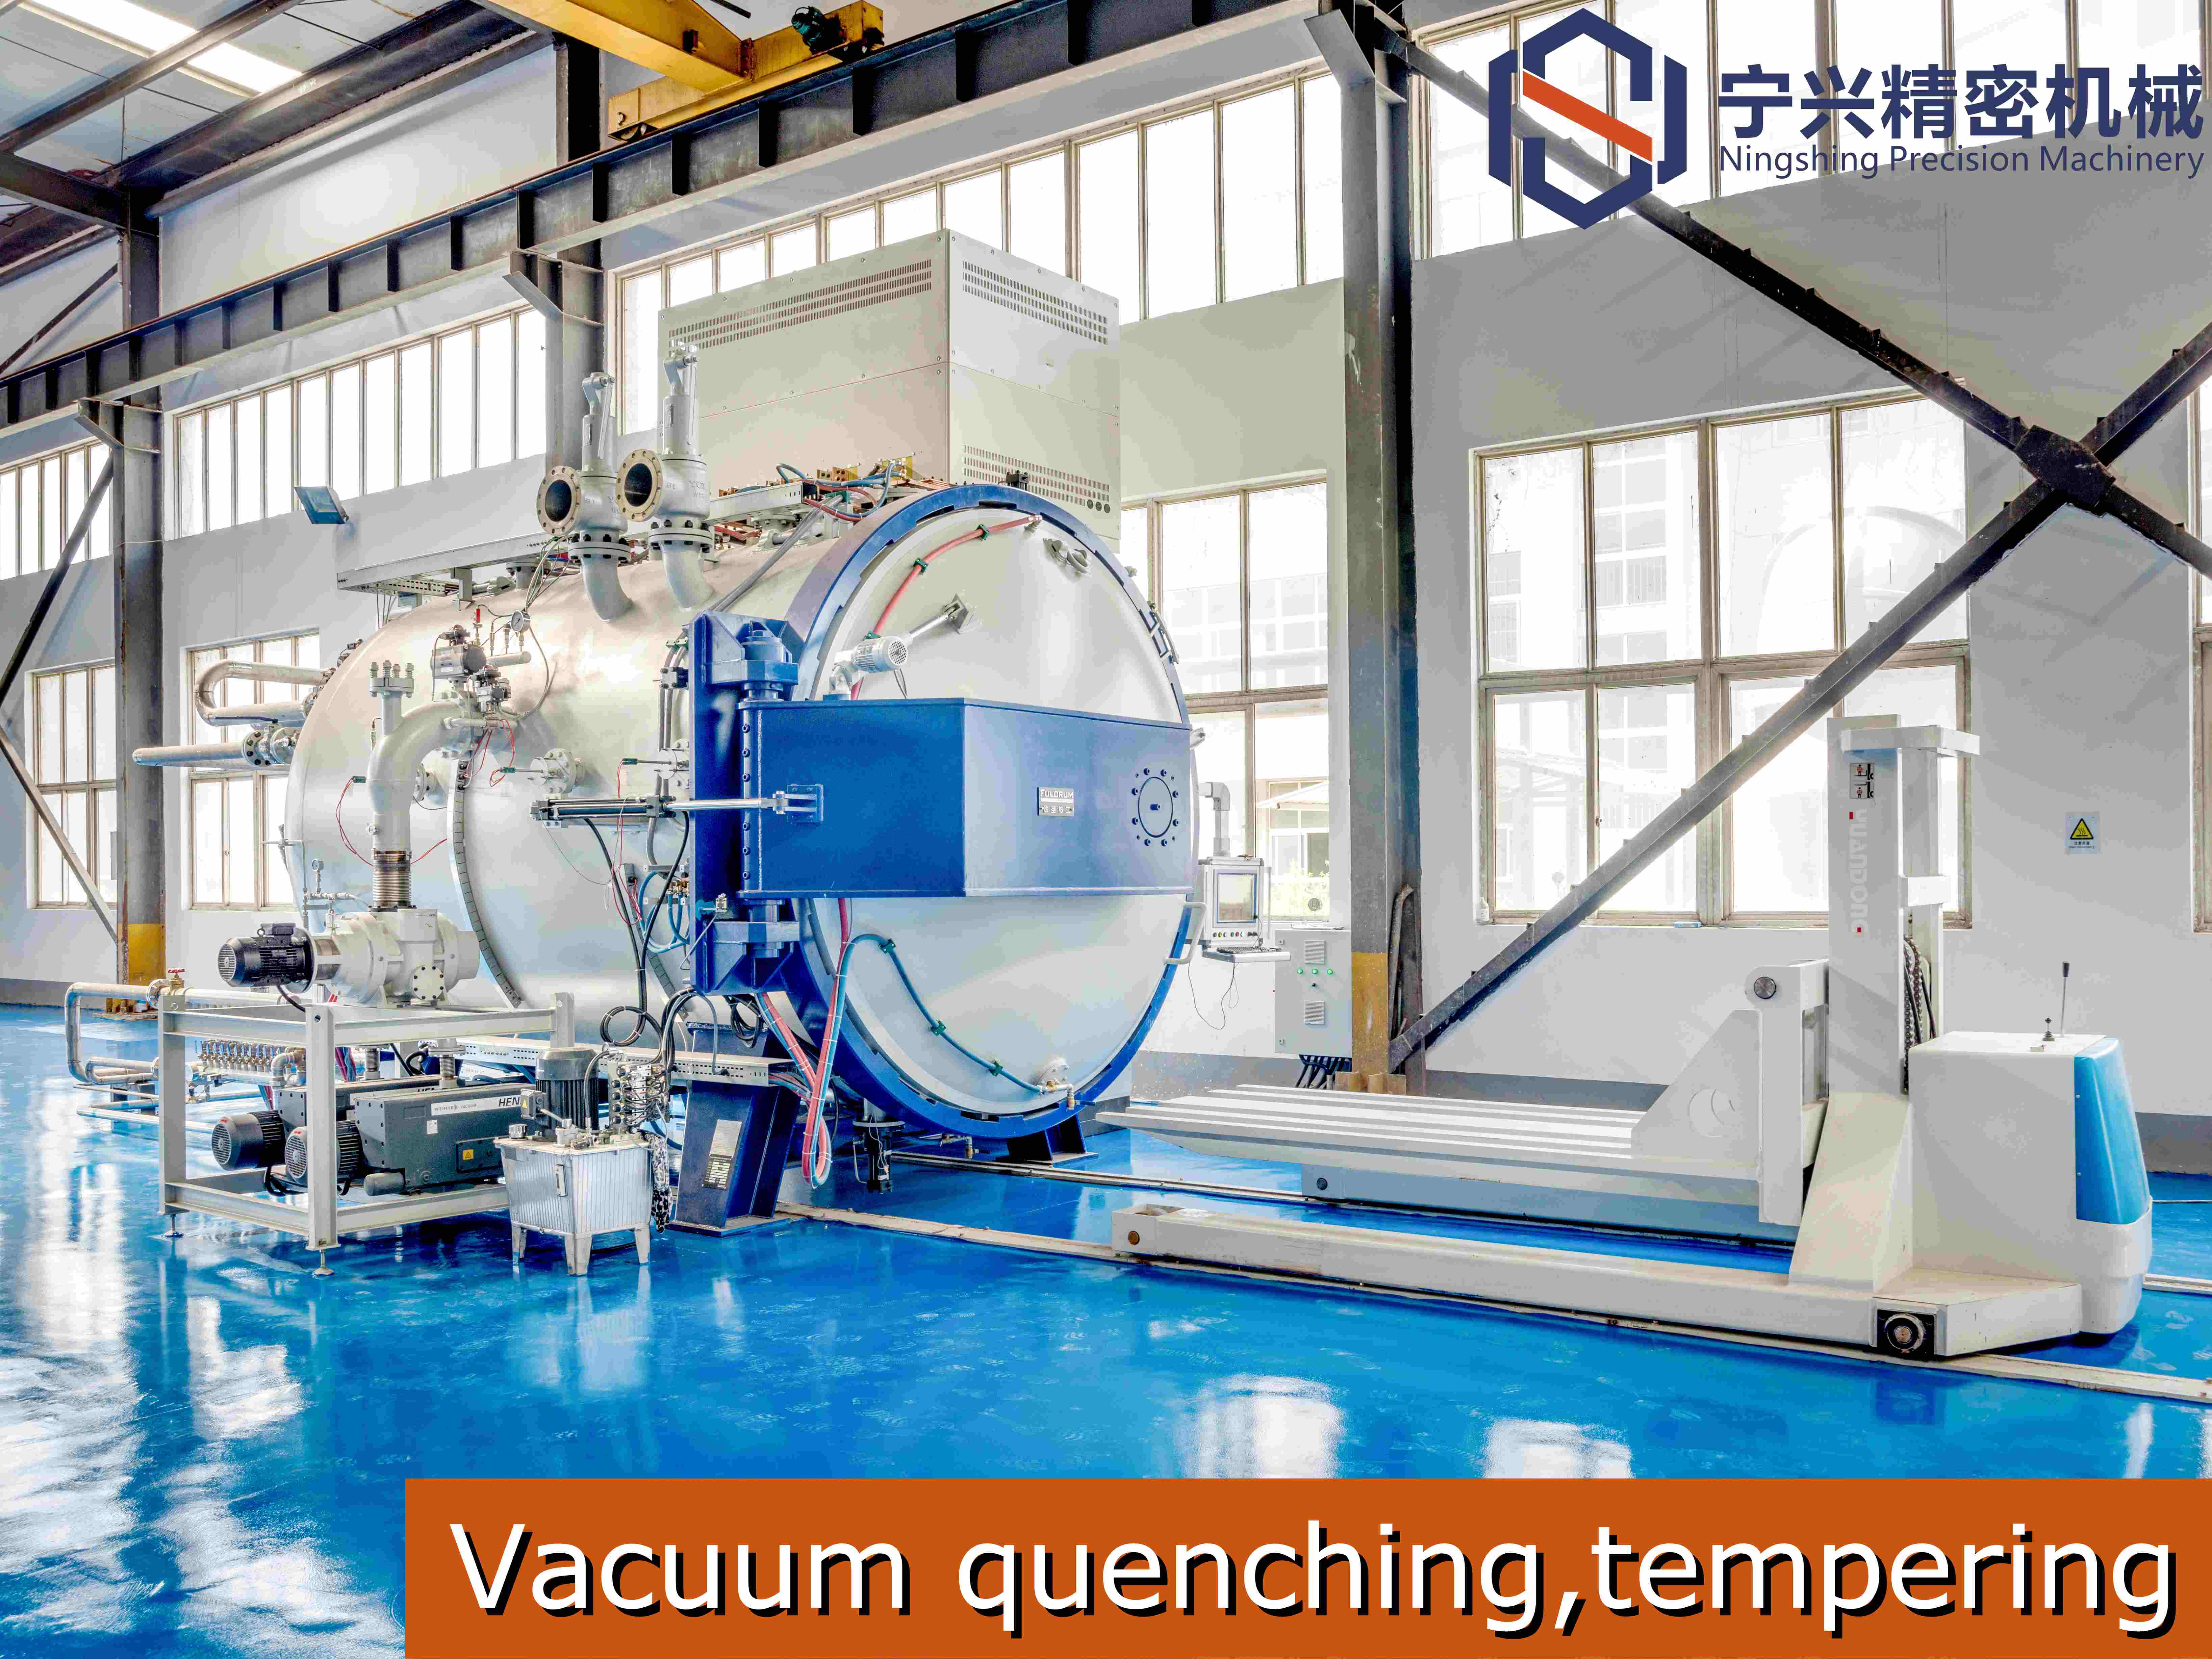 Programa de tratamiento térmico Ningshing: un proceso clave para mejorar las propiedades de los materiales
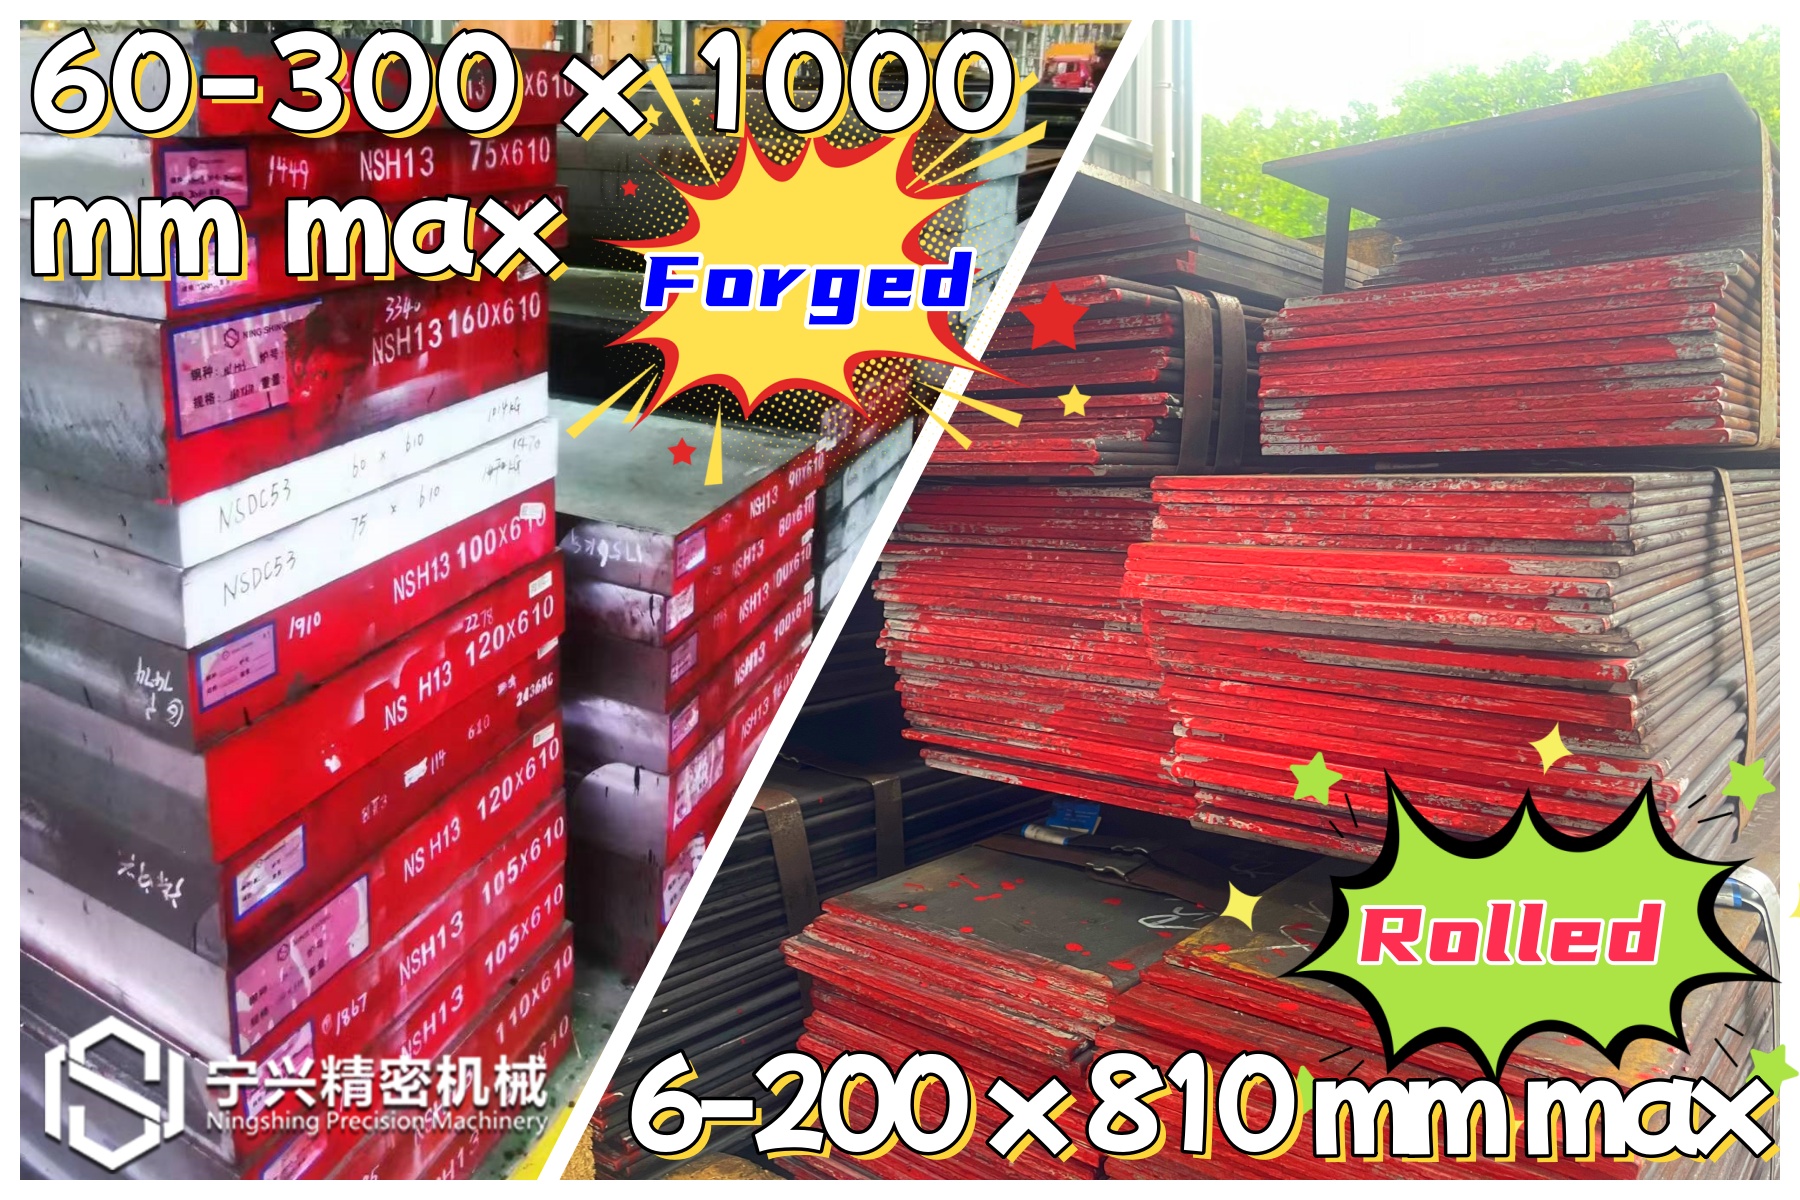 Aceros para trabajos en caliente Ningshing NS2344
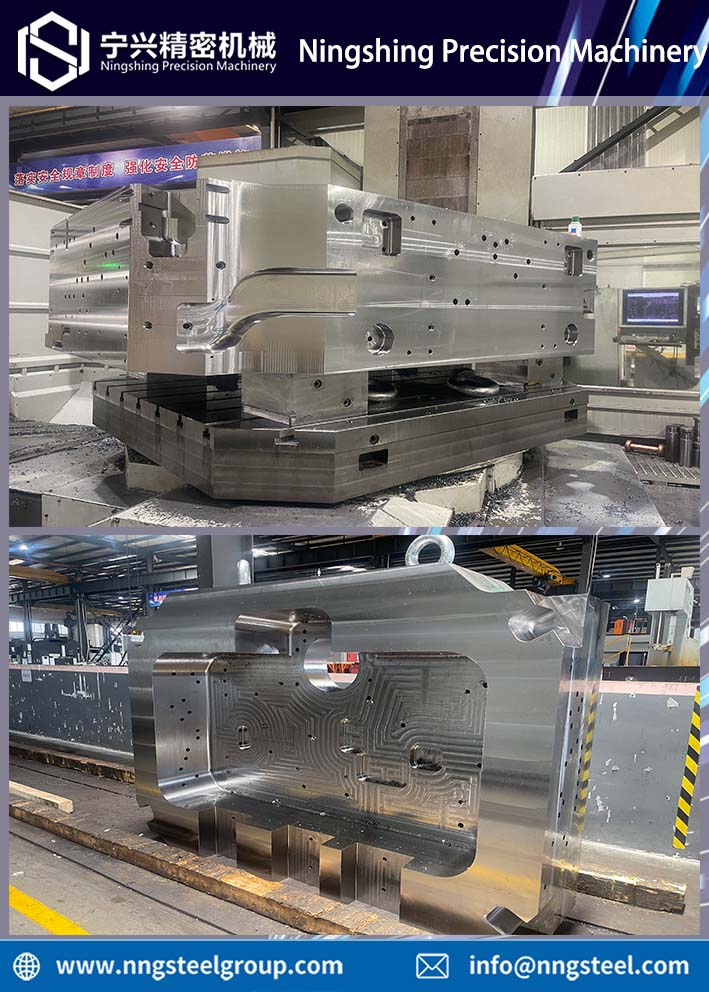 Aplicaciones de moldes de fundición a presión
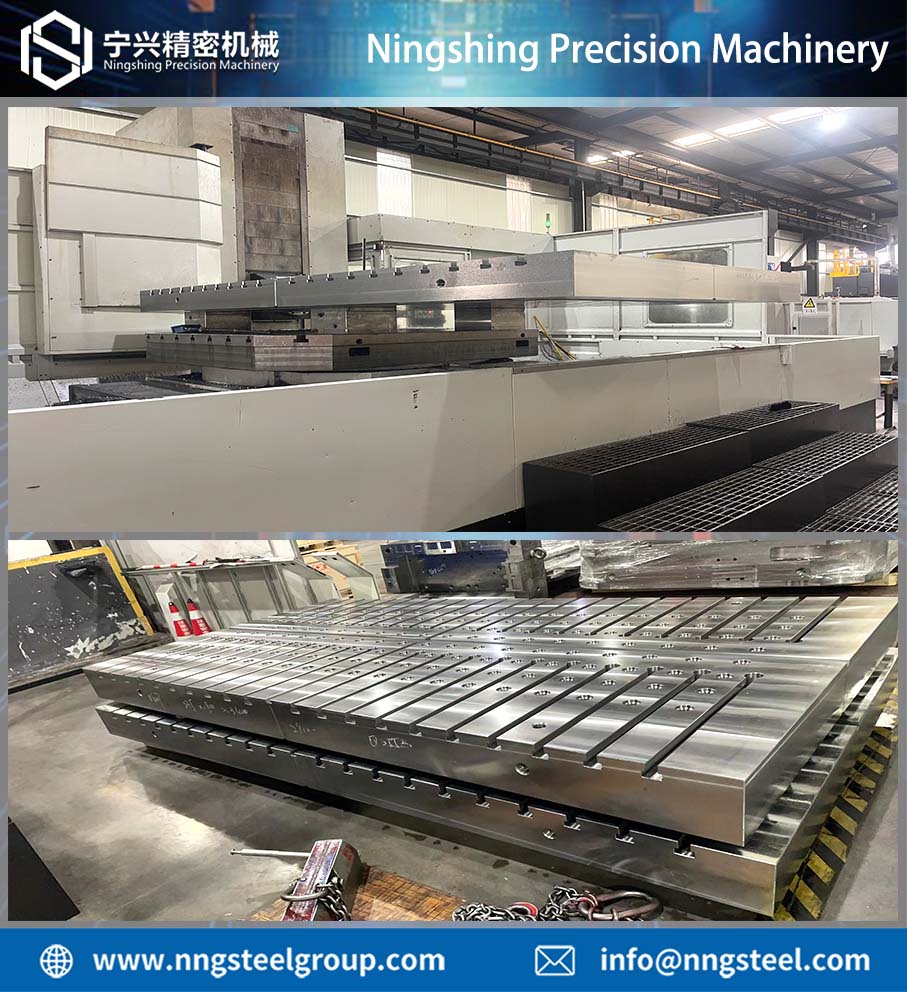 【The Power of Manufacturing】 Proporcionando un soporte irrompible para la máquina de prensado-- ¡Nuestra placa de refuerzo!
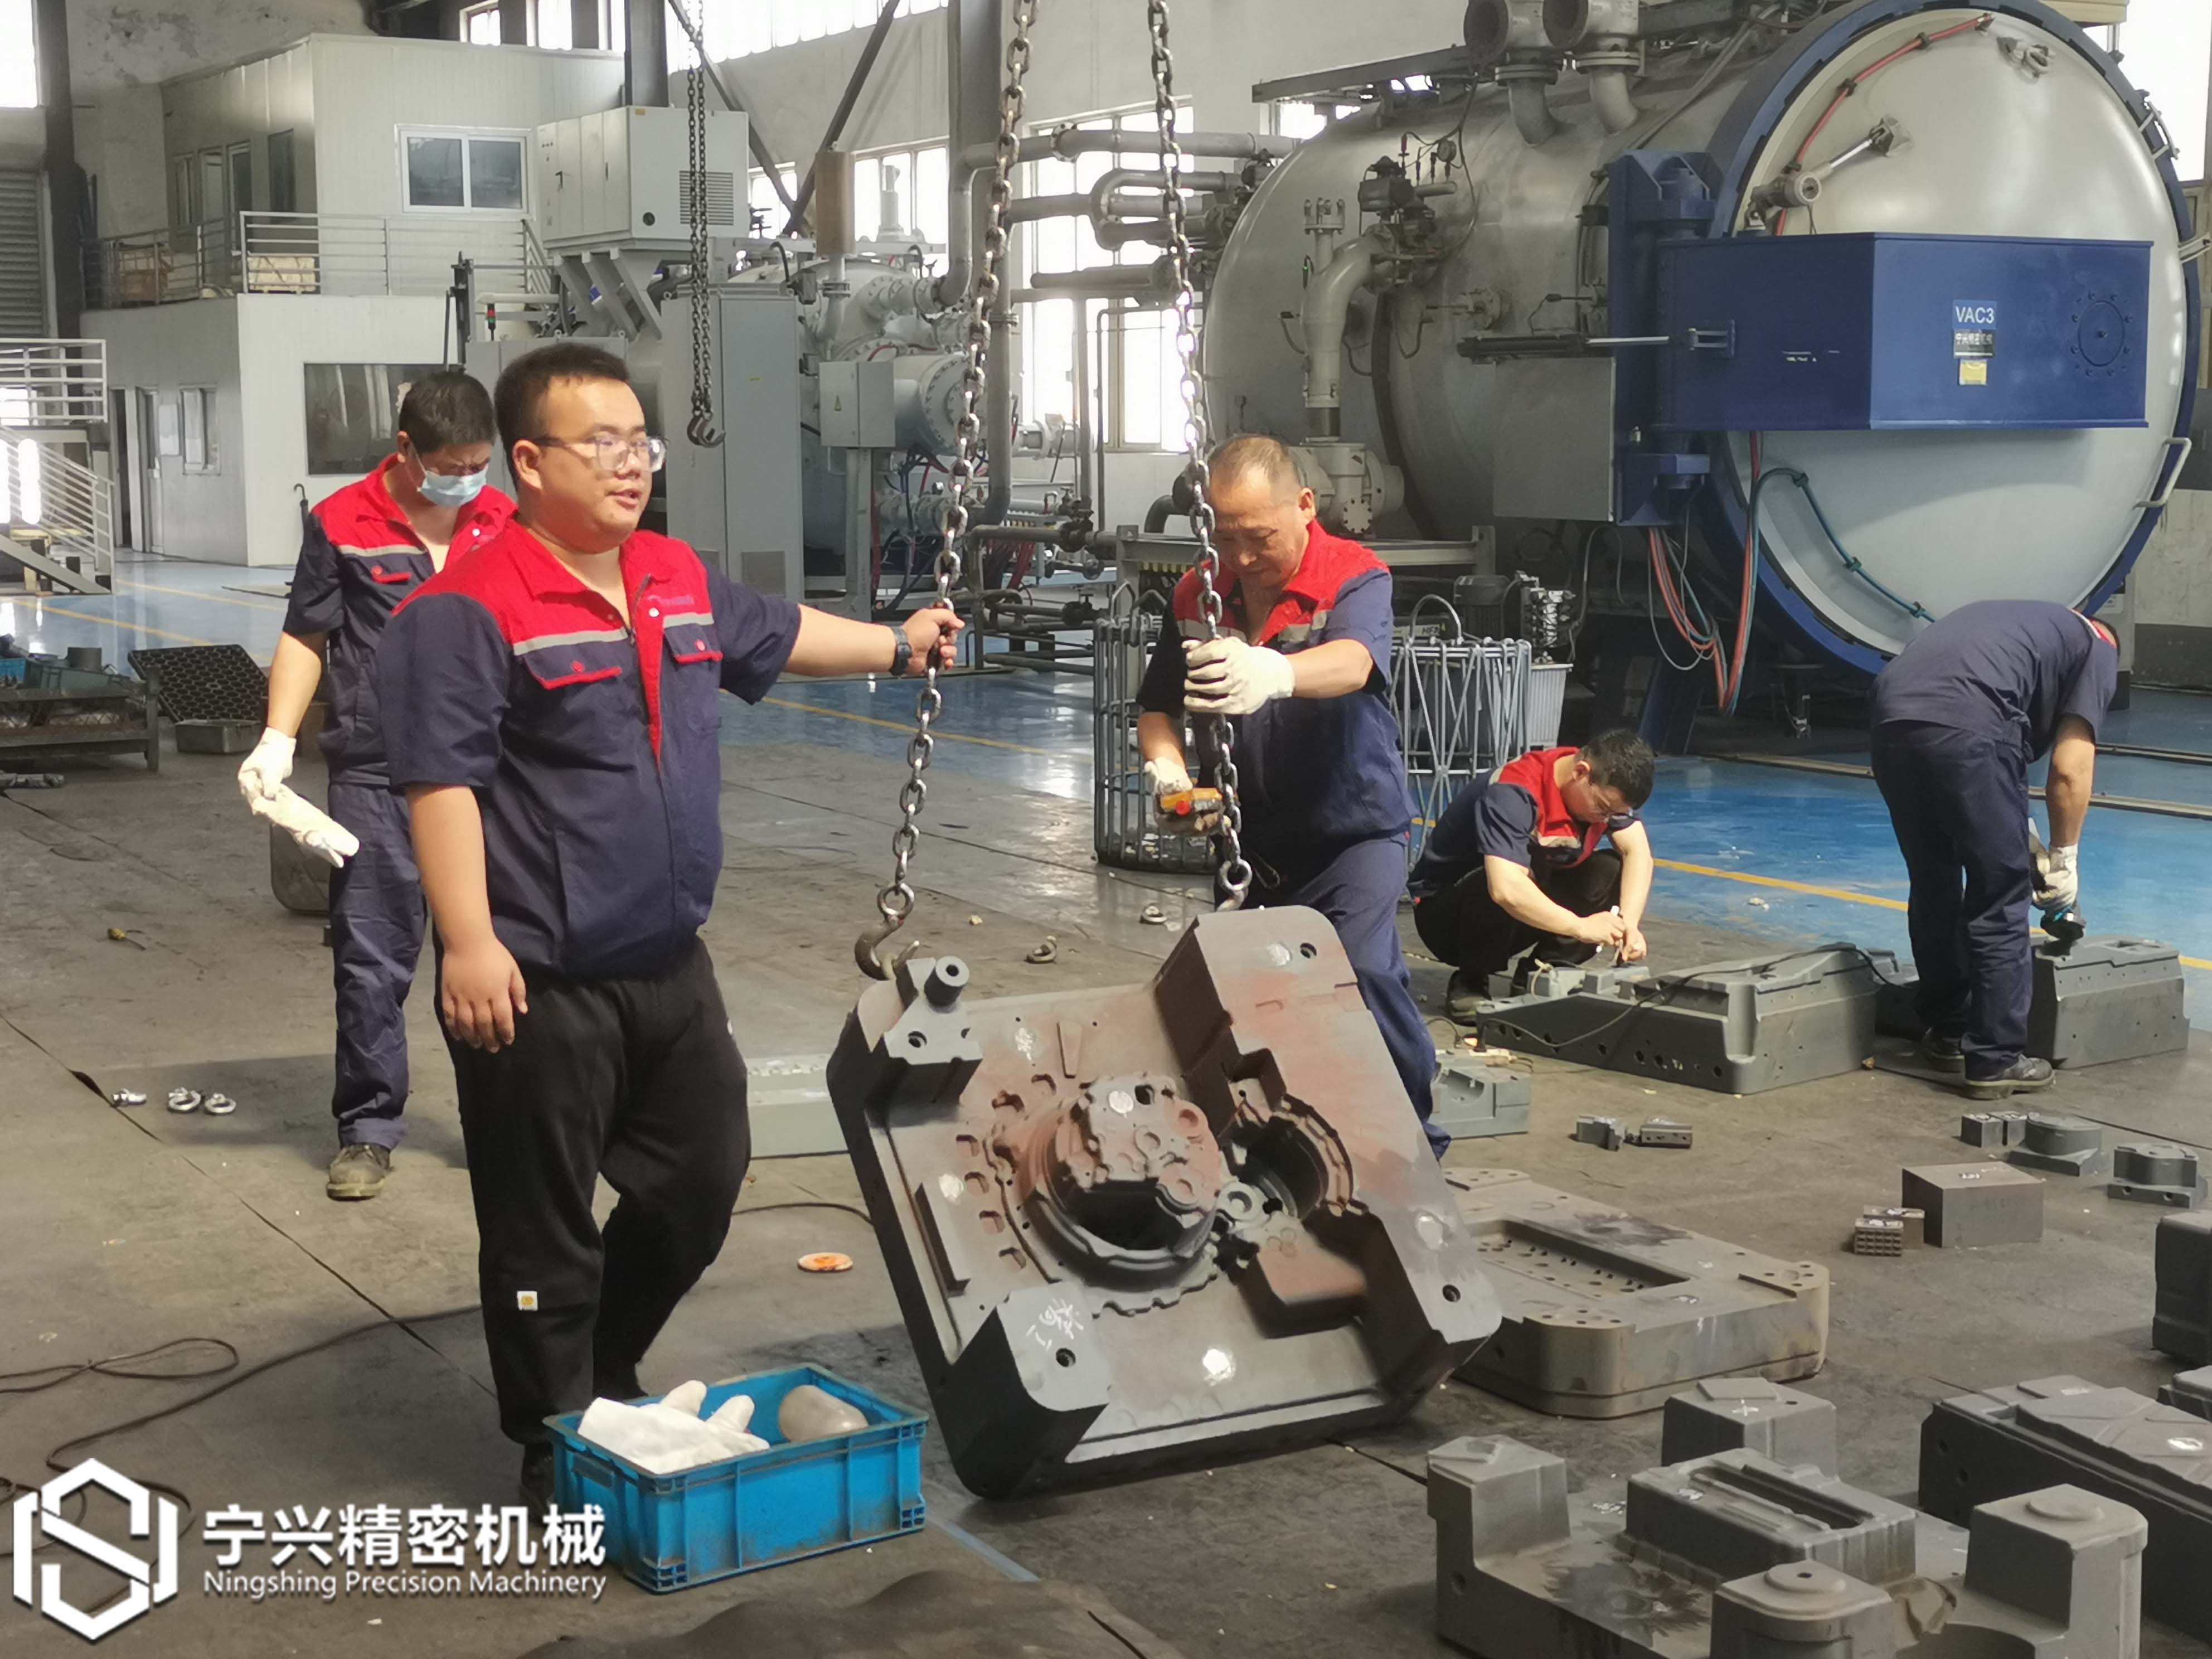 Ningshing mantiene su pasión y dedicación bajo el calor del verano
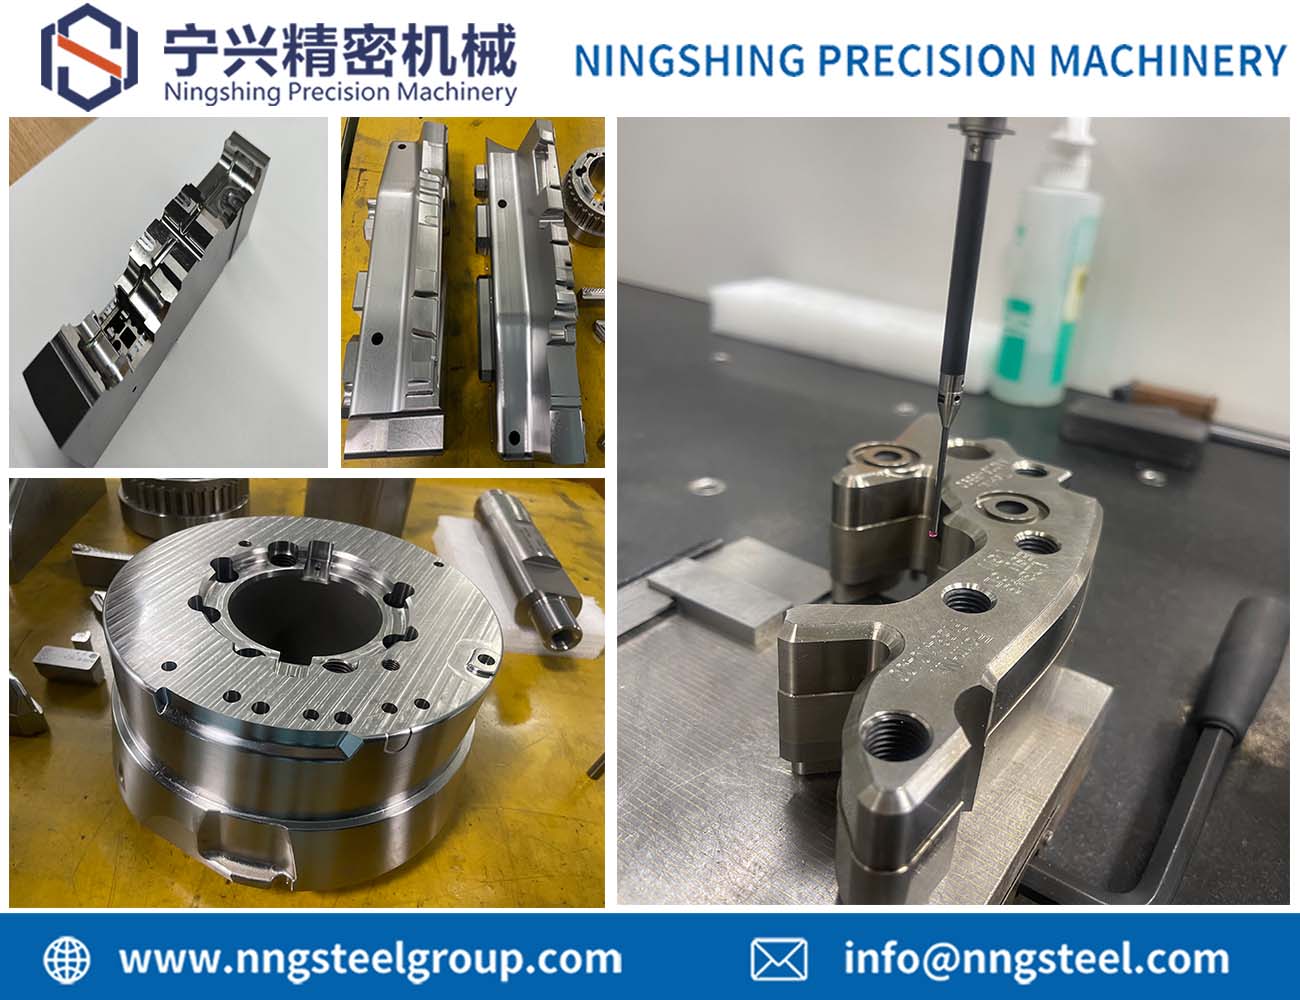 Piezas de molde de alta precisión - ¡Ningshing tiene la solución para usted!
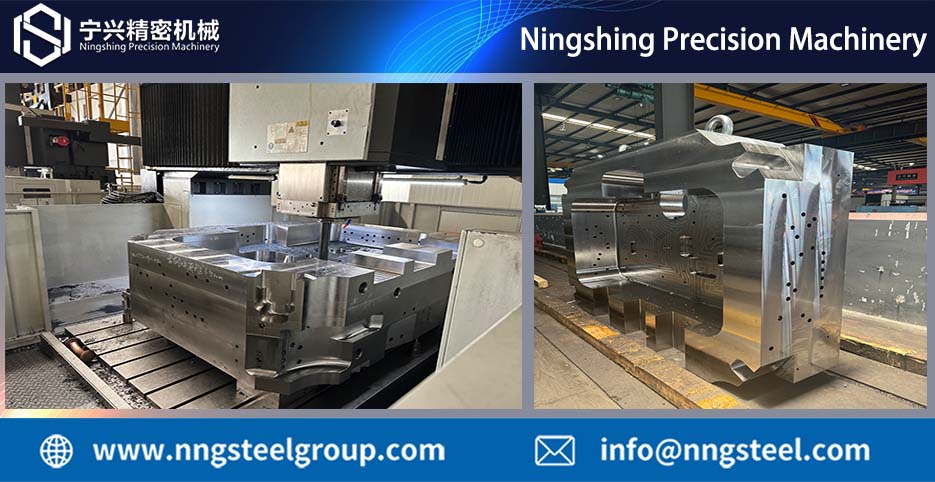 Reparto de casos de tratamiento de moldes
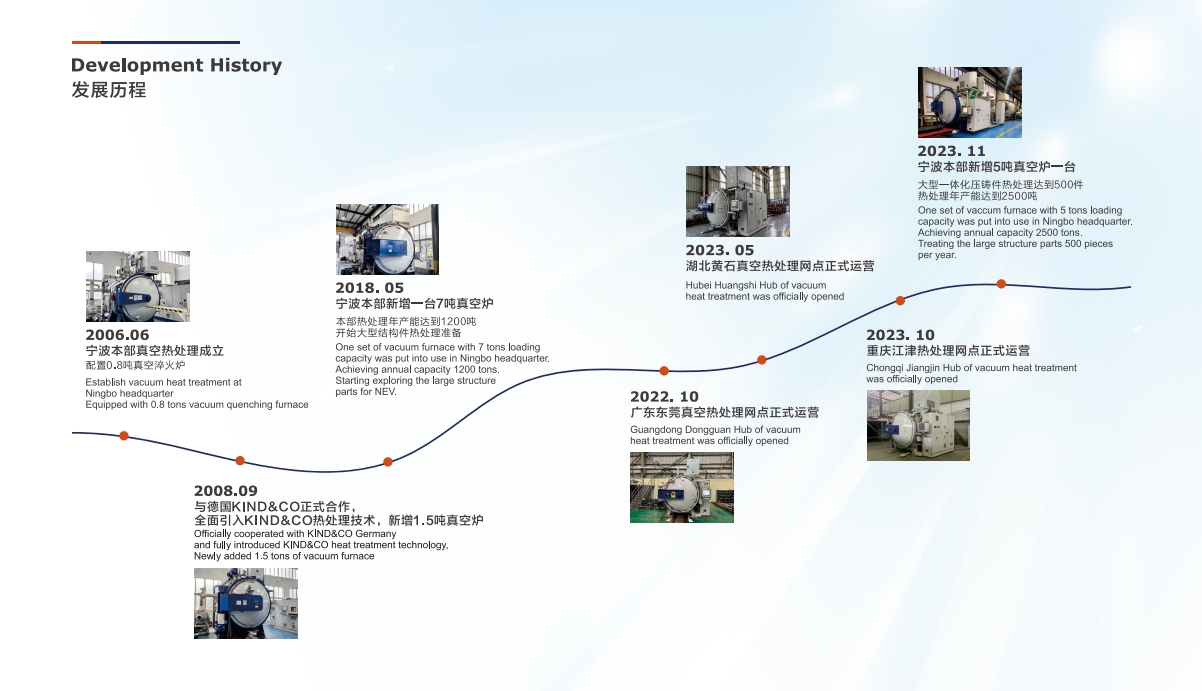 Emocionantes hitos en la trayectoria de la industria de tratamiento térmico de Ningshing
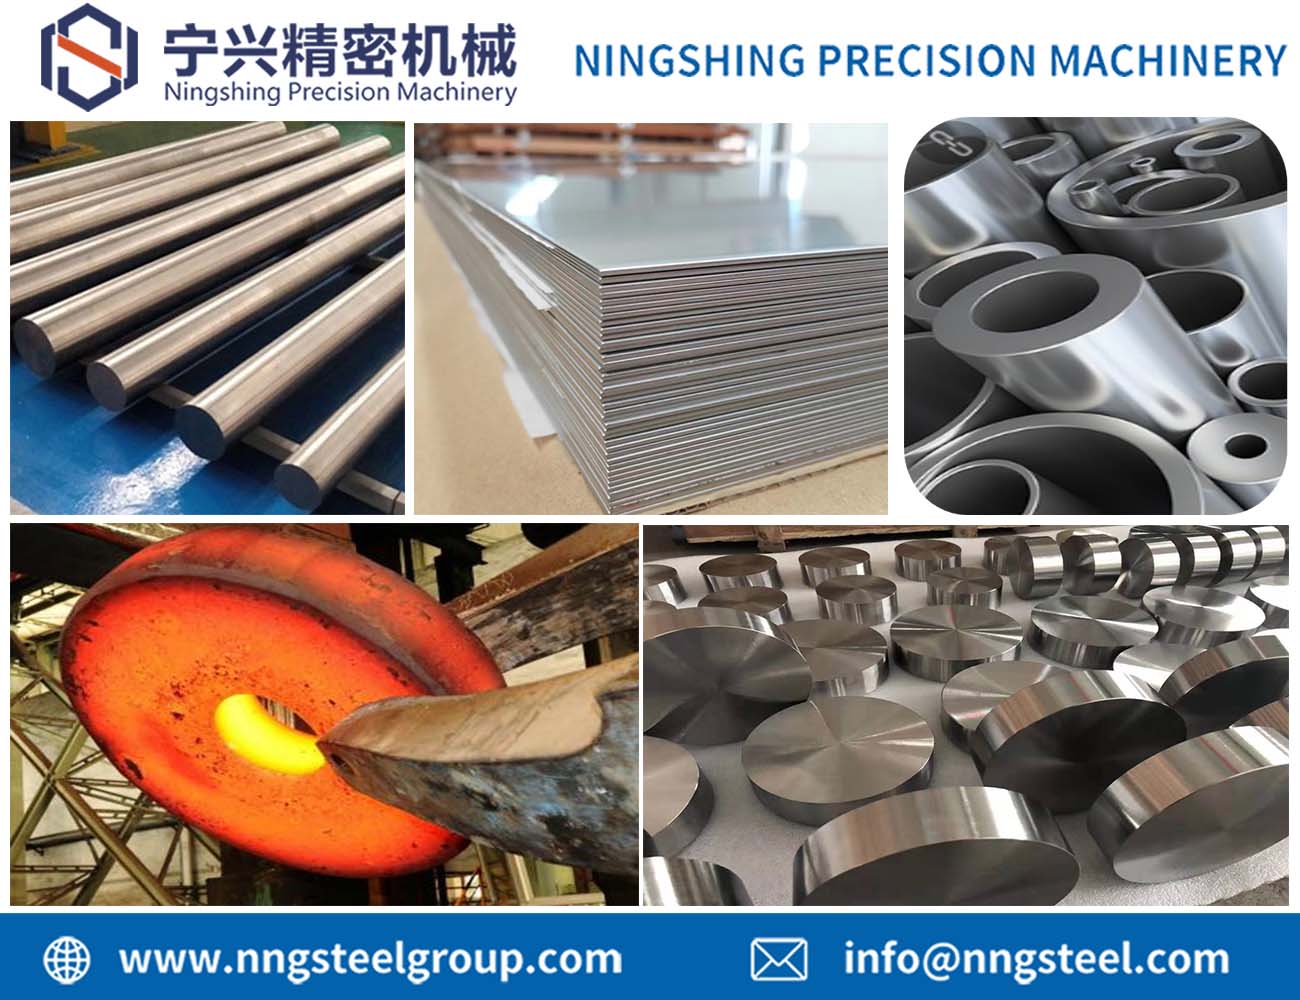 Nuevo producto de Ningshing - SuperAlloys
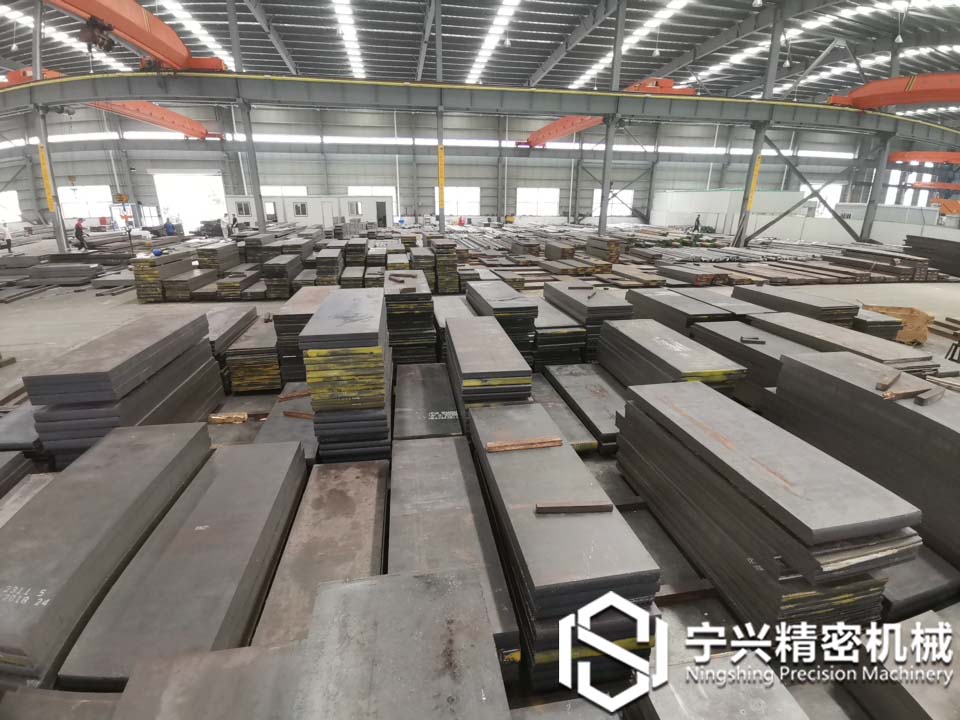 Base de acero para herramientas de NINGSHING
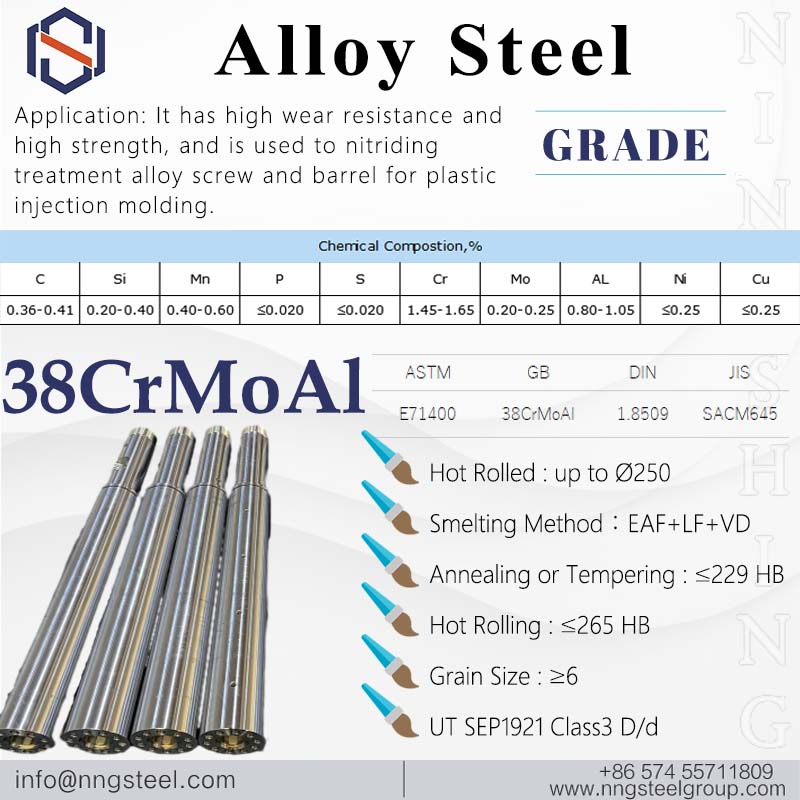 Acero aleado 38CrMoAl
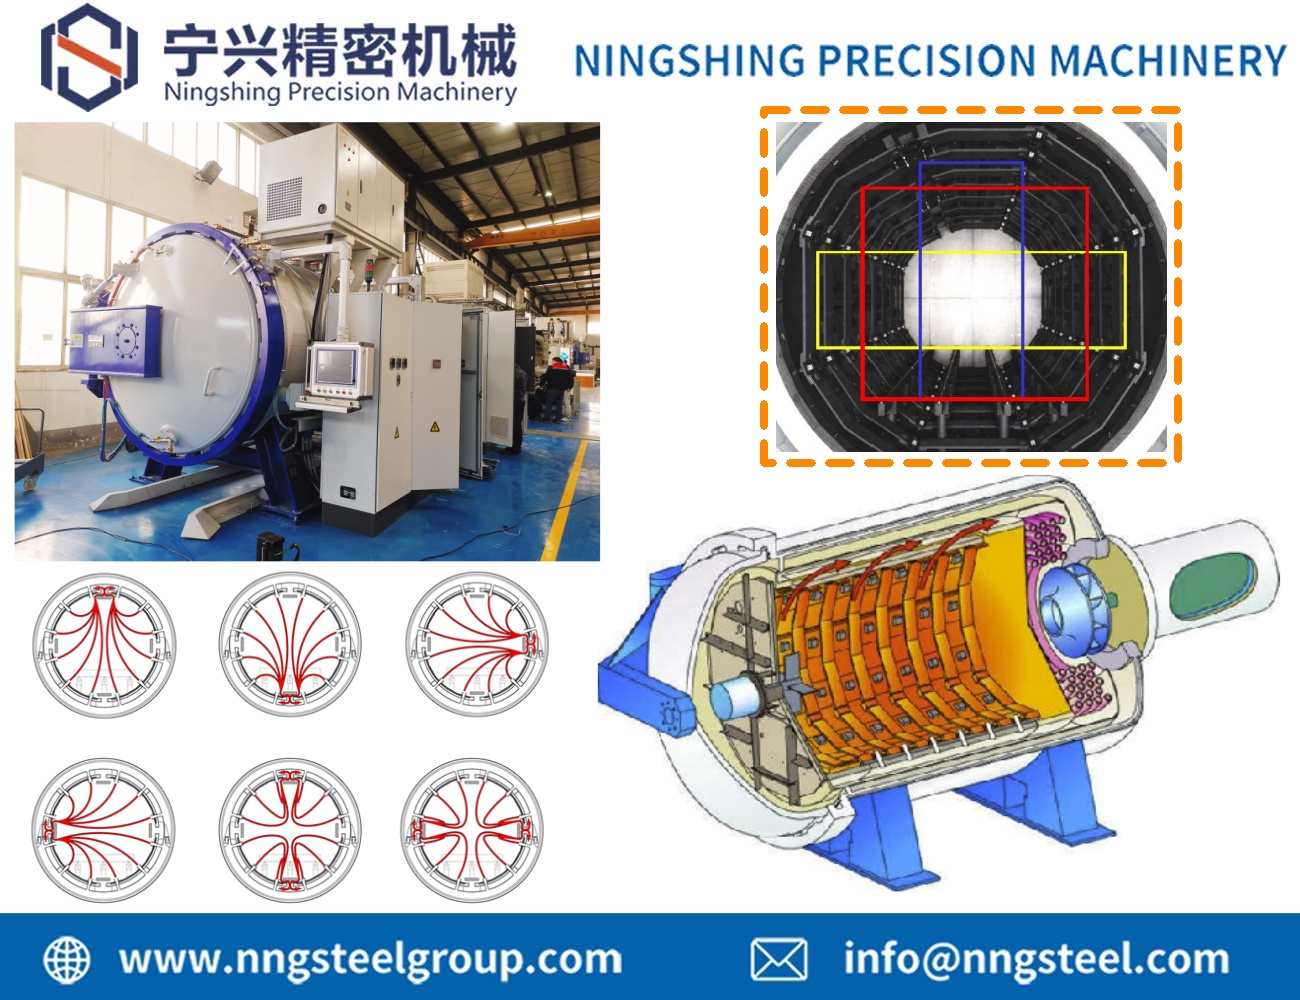 Horno de temple al vacío FUL121220 de Ningshing: Establece nuevos estándares en la tecnología de tratamiento térmico
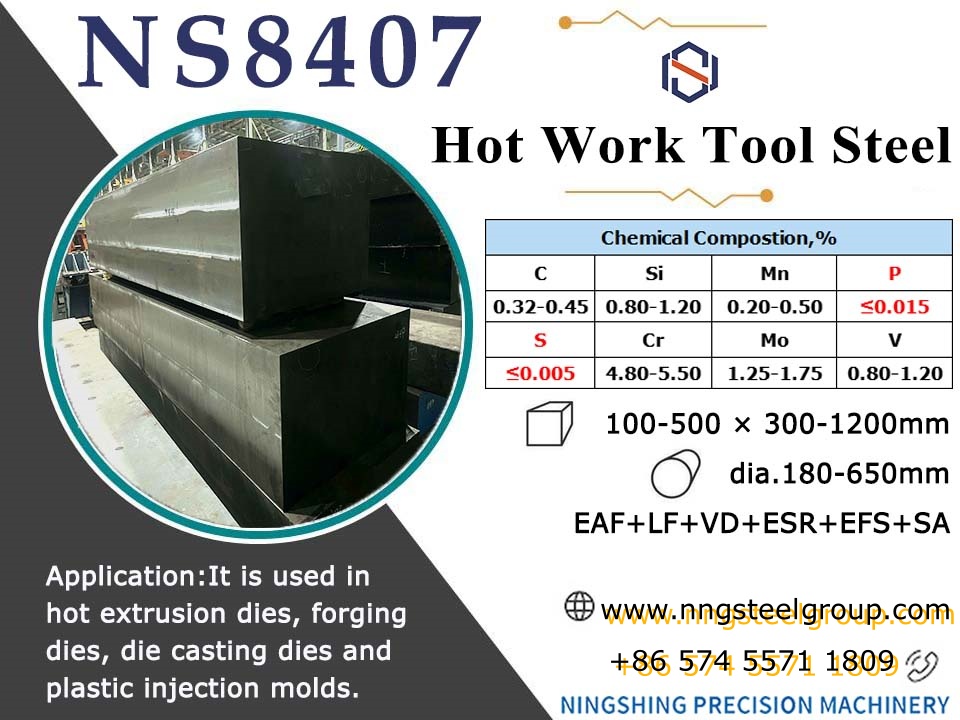 ACERO PARA HERRAMIENTAS NS8407