Las principales causas y medidas preventivas de las grietas calientes.

¿Qué es un crack caliente?
El craqueo en caliente es un tipo de grieta que se produce durante el proceso de solidificación de alta temperatura y piscina fundida. Es el tipo de grieta más común en el proceso de soldadura, y abarca desde acero con bajo contenido de carbono y acero de alta resistencia y baja aleación hasta acero inoxidable austenítico, aleaciones de aluminio y aleaciones a base de níquel. Las grietas por calor son más comunes en el centro de la costura de soldadura y pertenecen a grietas cristalinas. Su proceso de formación está relacionado principalmente con esfuerzos de tracción y eutécticos de bajo punto de fusión.
Principales factores que afectan el craqueo en caliente.
1. Composición química del metal de soldadura.
Cuando hay muchos elementos de bajo punto de fusión como C, S, P, Cu, Zn y sus compuestos en el metal de soldadura, pueden promover la formación de grietas calientes. Durante el proceso de solidificación de la costura de soldadura, estas sustancias de bajo punto de fusión son propensas a agregarse y segregarse en el centro de la costura de soldadura. Cuando el borde de la costura de soldadura cristaliza y se solidifica, las impurezas entre los granos en el centro de la costura de soldadura todavía están en un estado de película líquida, causando grietas bajo la tensión generada por la contracción de la costura de soldadura.
2. Forma de la sección transversal de la costura de soldadura
Cuando la profundidad de la costura de soldadura es mayor que el ancho, provocará que las partículas de solidificación crezcan perpendiculares al centro de soldadura, lo que es propenso a grietas térmicas, especialmente cuando se utiliza soldadura por arco sumergido de alta penetración y soldadura con alambre con núcleo fundente y protección con gas. Soldadura de placa gruesa con espacio estrecho. Sugiera una relación entre el ancho y la profundidad del cordón de soldadura (ancho de soldadura/profundidad de soldadura) entre 1 y 1,4 para mejorar la resistencia a las grietas.
Además, las soldaduras cóncavas son más propensas a agrietarse que las soldaduras convexas, y el alto voltaje y la alta velocidad de soldadura son las principales causas de las soldaduras cóncavas, que deben evitarse tanto como sea posible.
3. Estrés de soldadura
Los componentes de soldadura tienen una alta rigidez y generan importantes tensiones de soldadura durante el montaje y la soldadura, lo que puede promover la formación de grietas térmicas.
Principales medidas para prevenir grietas calientes.
1. Control metalúrgico
⑴ Controlar el contenido de impurezas nocivas en la costura de soldadura.
Limite estrictamente el contenido de impurezas nocivas como C, P y S en el metal base y los materiales de soldadura.
⑵ Mejorar la estructura cristalina de la costura de soldadura.
El acero al carbono y el acero de baja aleación agregan principalmente ciertos elementos de aleación como Mo, V, Ti, etc. a la costura de soldadura para cambiar la morfología de la estructura cristalina, refinar los granos y mejorar la resistencia al agrietamiento. El acero inoxidable, por otro lado, forma una cantidad adecuada de ferrita en la costura de soldadura agregando elementos como Cr y Mo para reducir la distribución de elementos dañinos como P y S en los límites de los granos, mientras refina el tamaño del grano y efectivamente evitando la formación de grietas.
⑶ Limitar la tasa de dilución
Para algunos materiales base que son propensos a transferir impurezas dañinas a la costura de soldadura, es necesario minimizar la tasa de dilución durante la soldadura, como abrir ranuras grandes, reducir la profundidad de penetración y superponer capas aislantes, especialmente para soldar acero de medio carbono. acero con alto contenido de carbono y metales diferentes.
2. Aspecto del control del estrés
(1) Elija una forma conjunta razonable
⑵ Determine una secuencia de soldadura razonable
El principio general es garantizar que la mayoría de las soldaduras se realicen en condiciones de rigidez relativamente pequeñas para evitar tensiones de restricción significativas en la estructura soldada.
⑶ Determinar parámetros de soldadura razonables.
Los parámetros del proceso de soldadura afectan directamente la forma de la sección transversal de la soldadura, y una reducción adecuada de la corriente puede reducir el espesor de la soldadura y mejorar la forma de la soldadura; El uso de bajo voltaje favorece la formación de soldaduras convexas; Evitar la soldadura a alta velocidad puede reducir la tasa de dilución y promover la formación de soldaduras convexas; Si es necesario, el precalentamiento puede reducir la velocidad de enfriamiento y la tensión, y también ayudar a reducir el agrietamiento térmico.
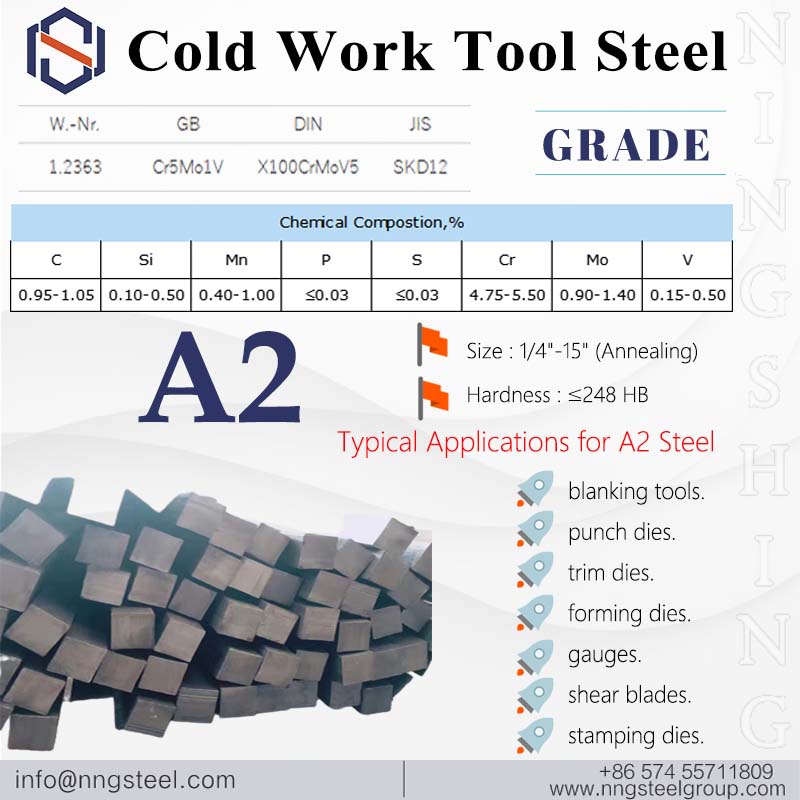 Acero para herramientas de trabajo en frío-A2
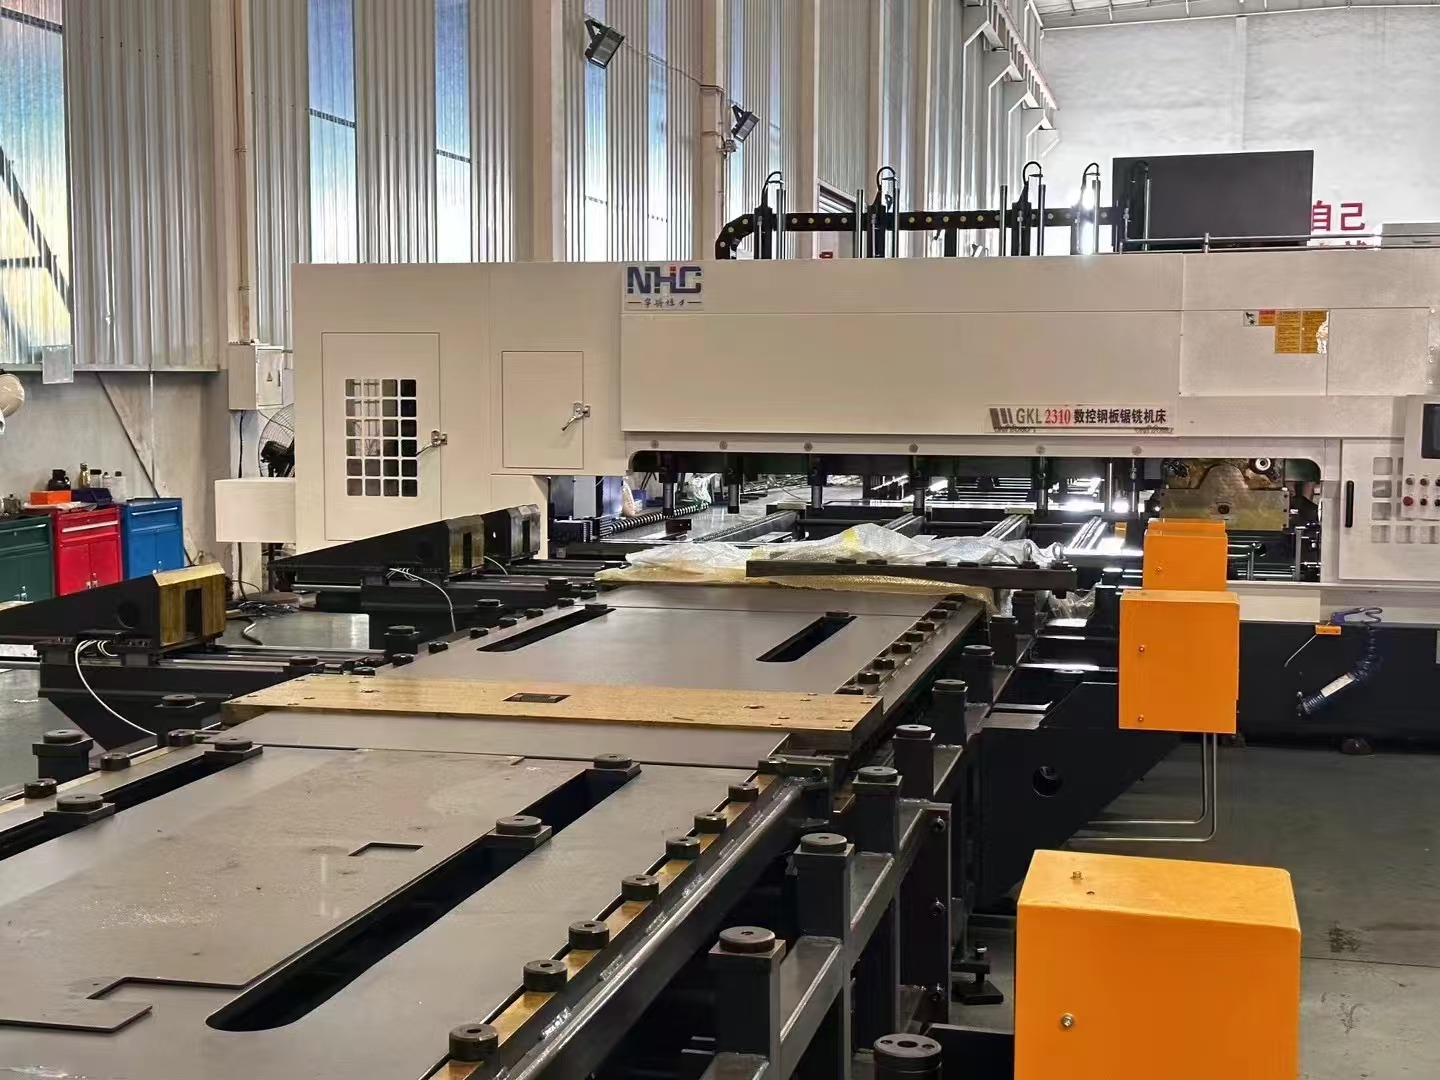 Sierras circulares Ningshing: los especialistas en el mecanizado de chapa
 Ningshing en los medidores de proceso
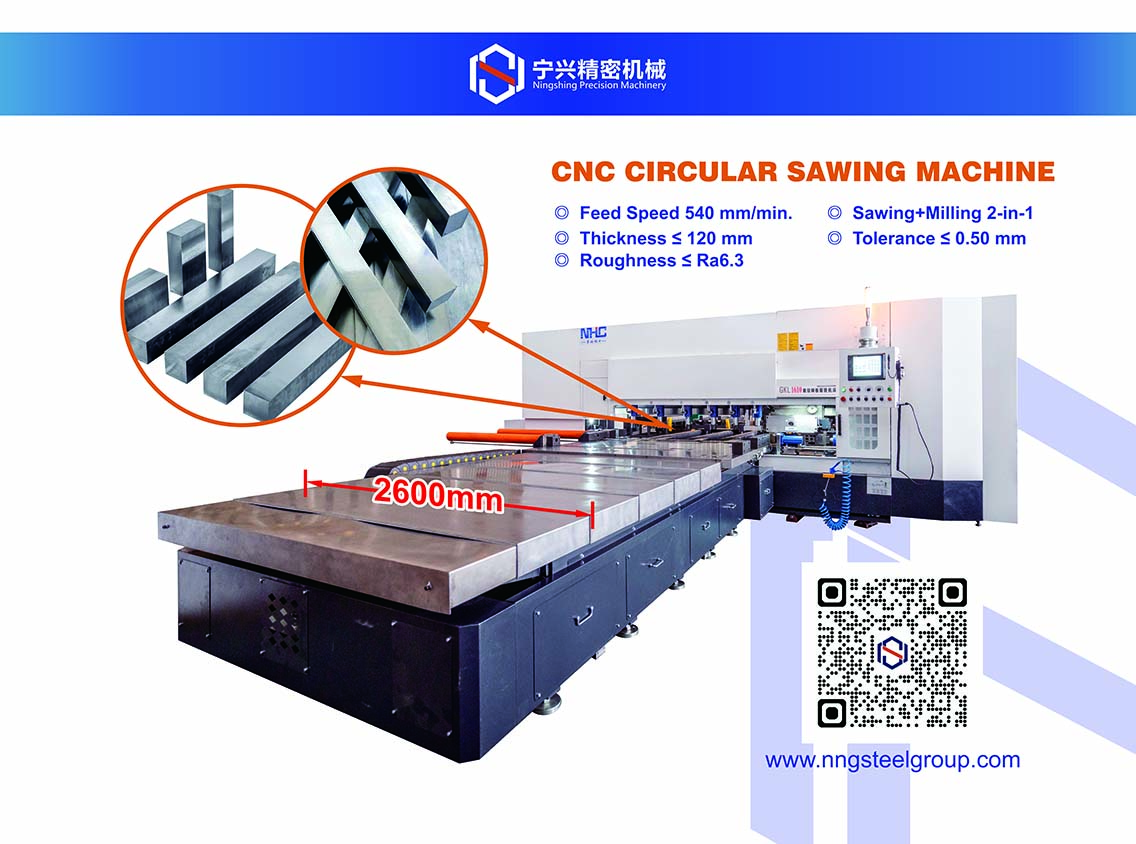 Las sierras circulares CNC le ayudan a aumentar su productividad
 El principal distribuidor de aceros especiales de China-Ningshing
 Proveedor de acero de confianza-Ningshing
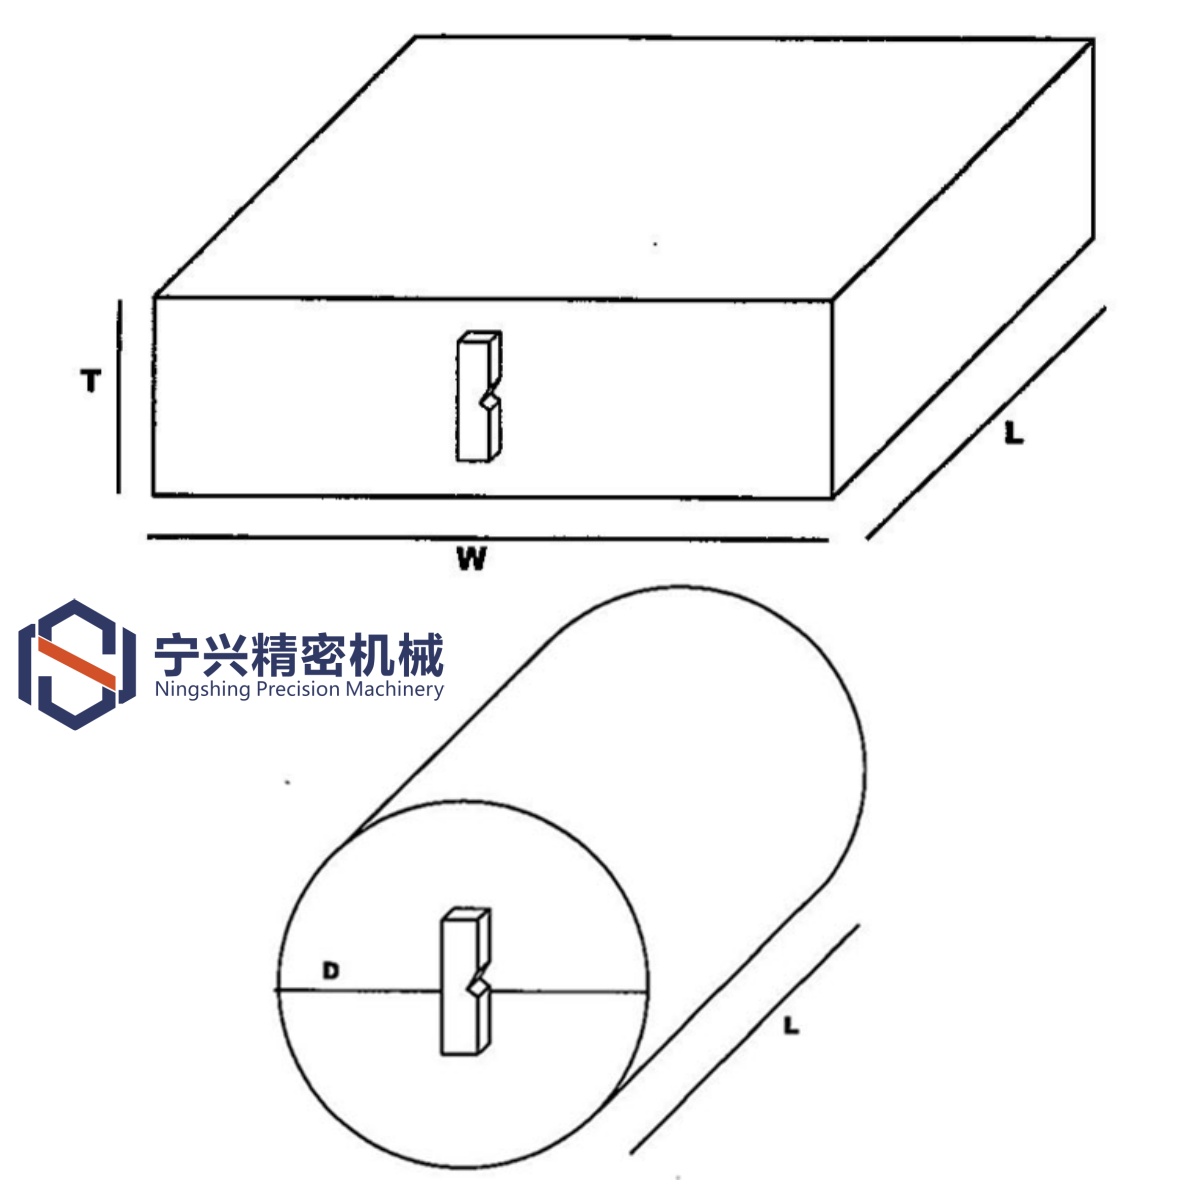 Preparación normativa y precisa de muestras de Ningshing
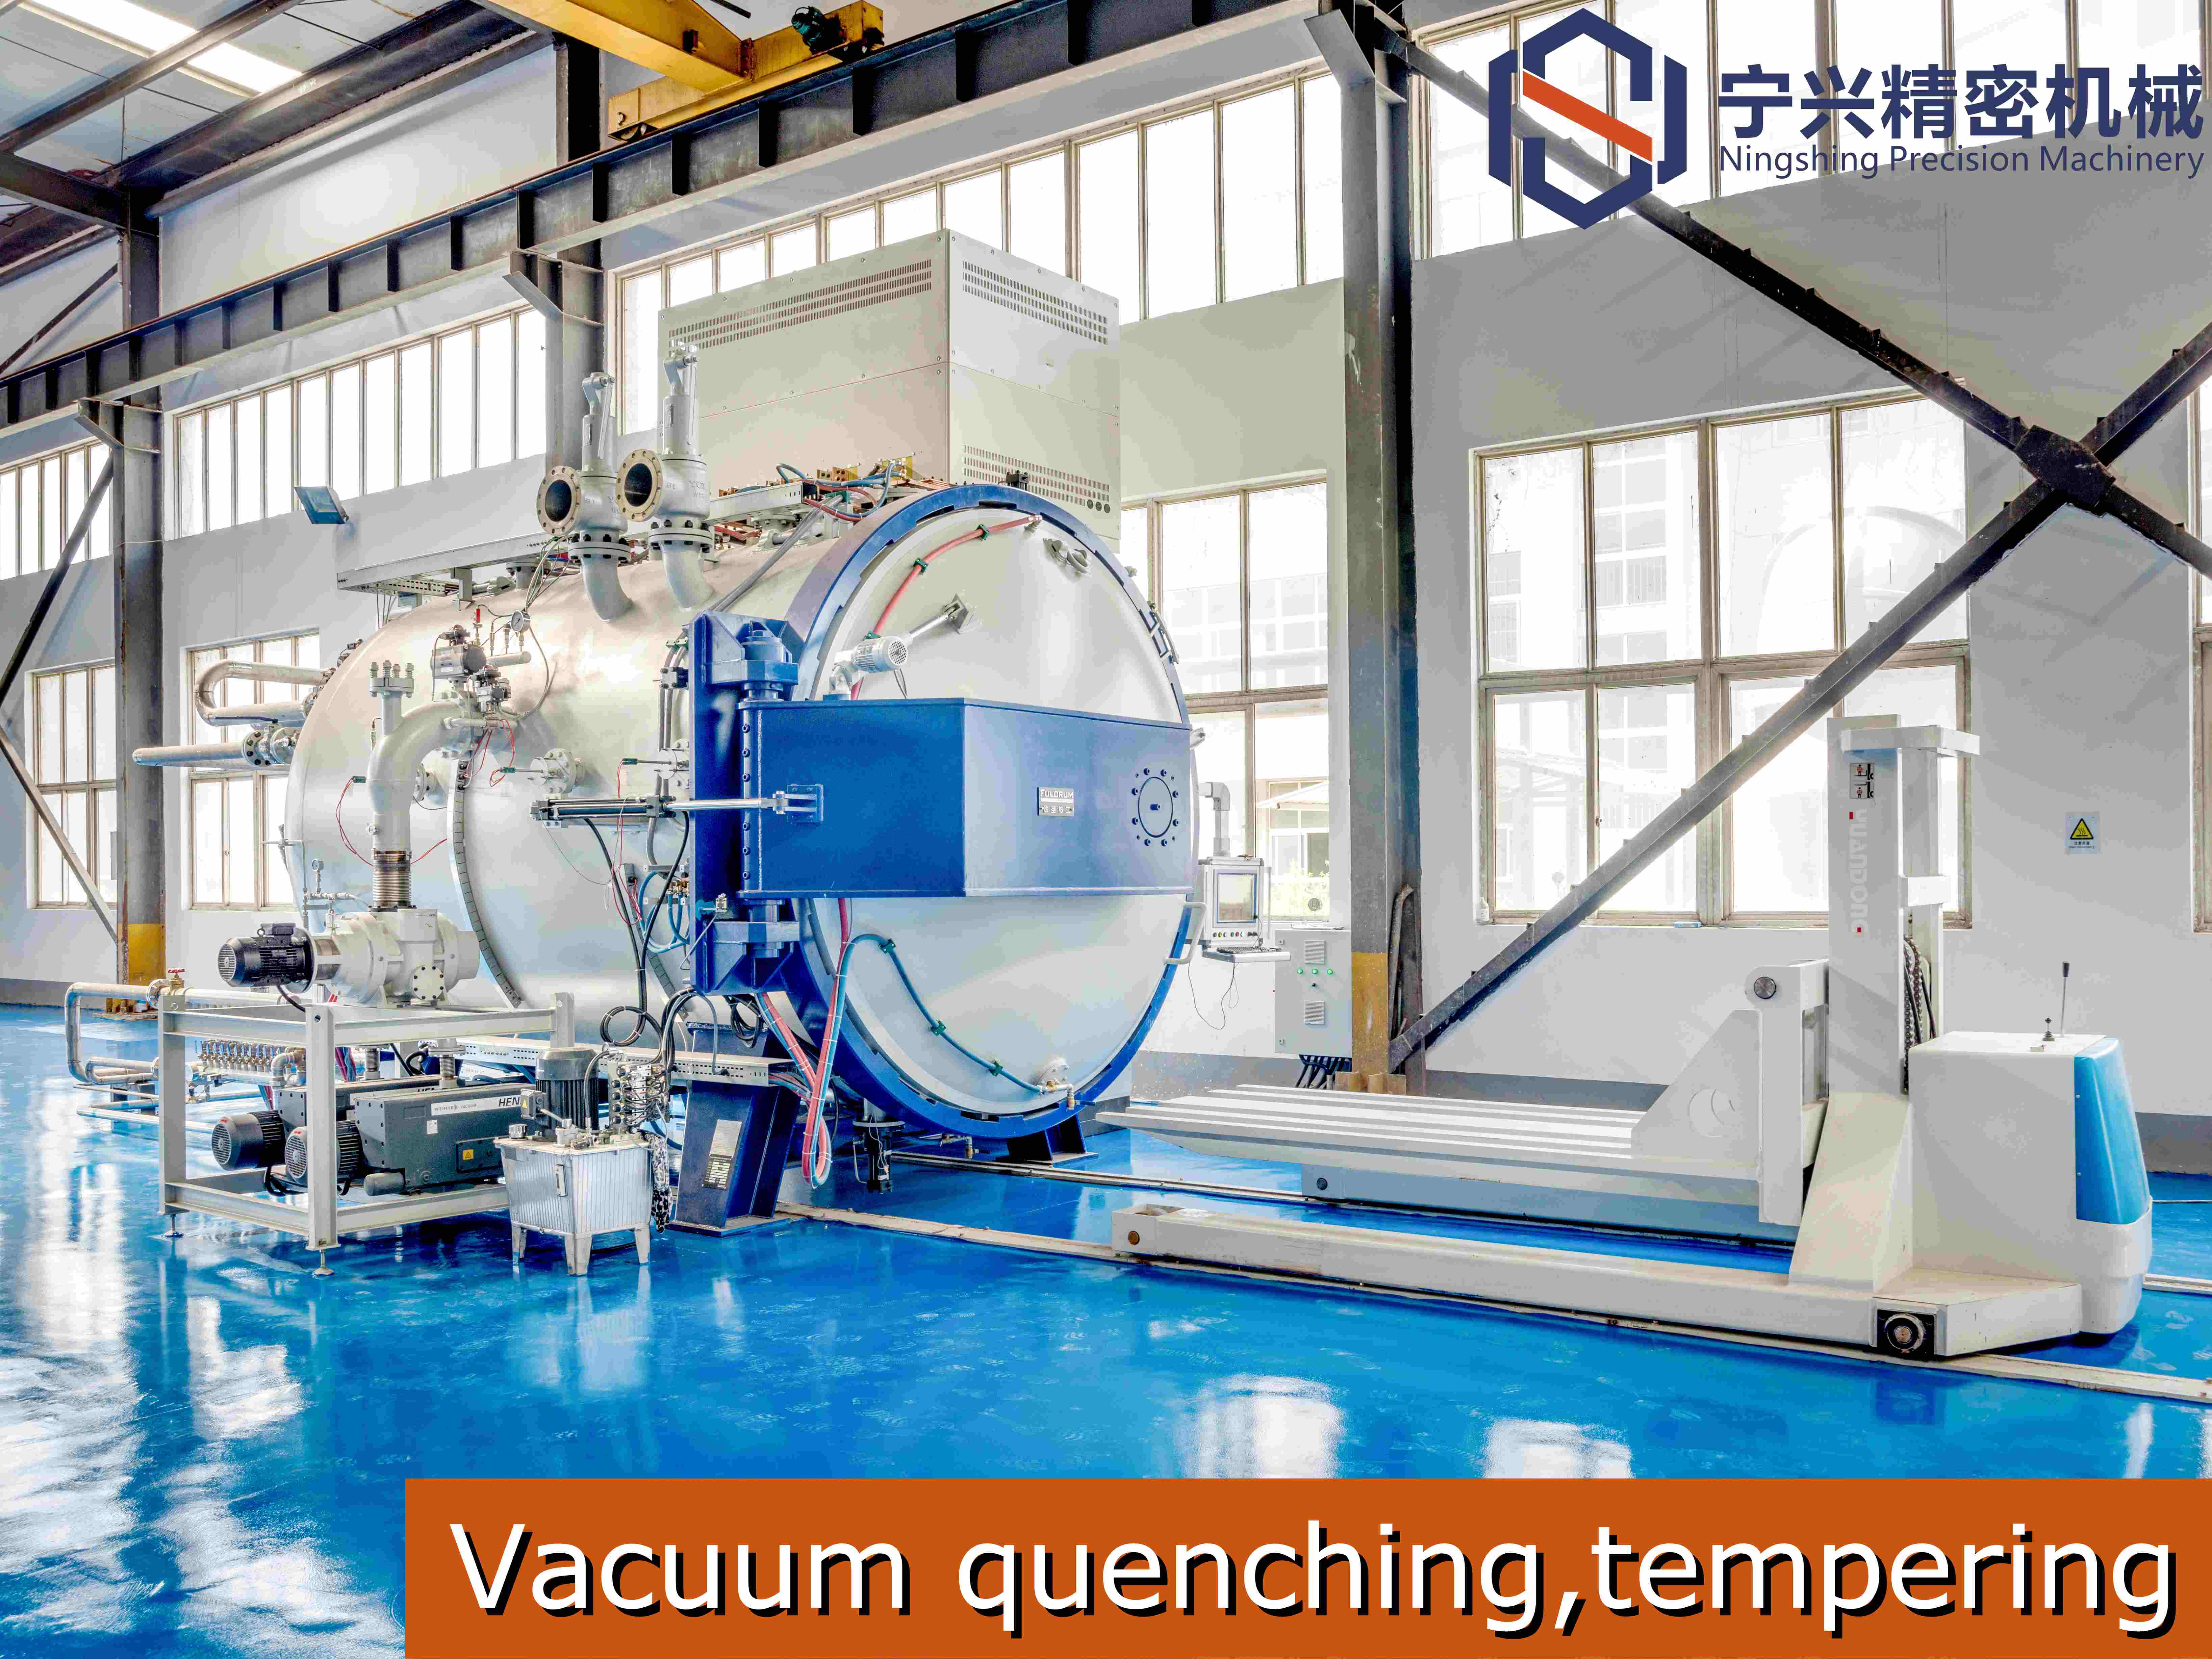 Programa de tratamiento térmico Ningshing: un proceso clave para mejorar las propiedades de los materiales
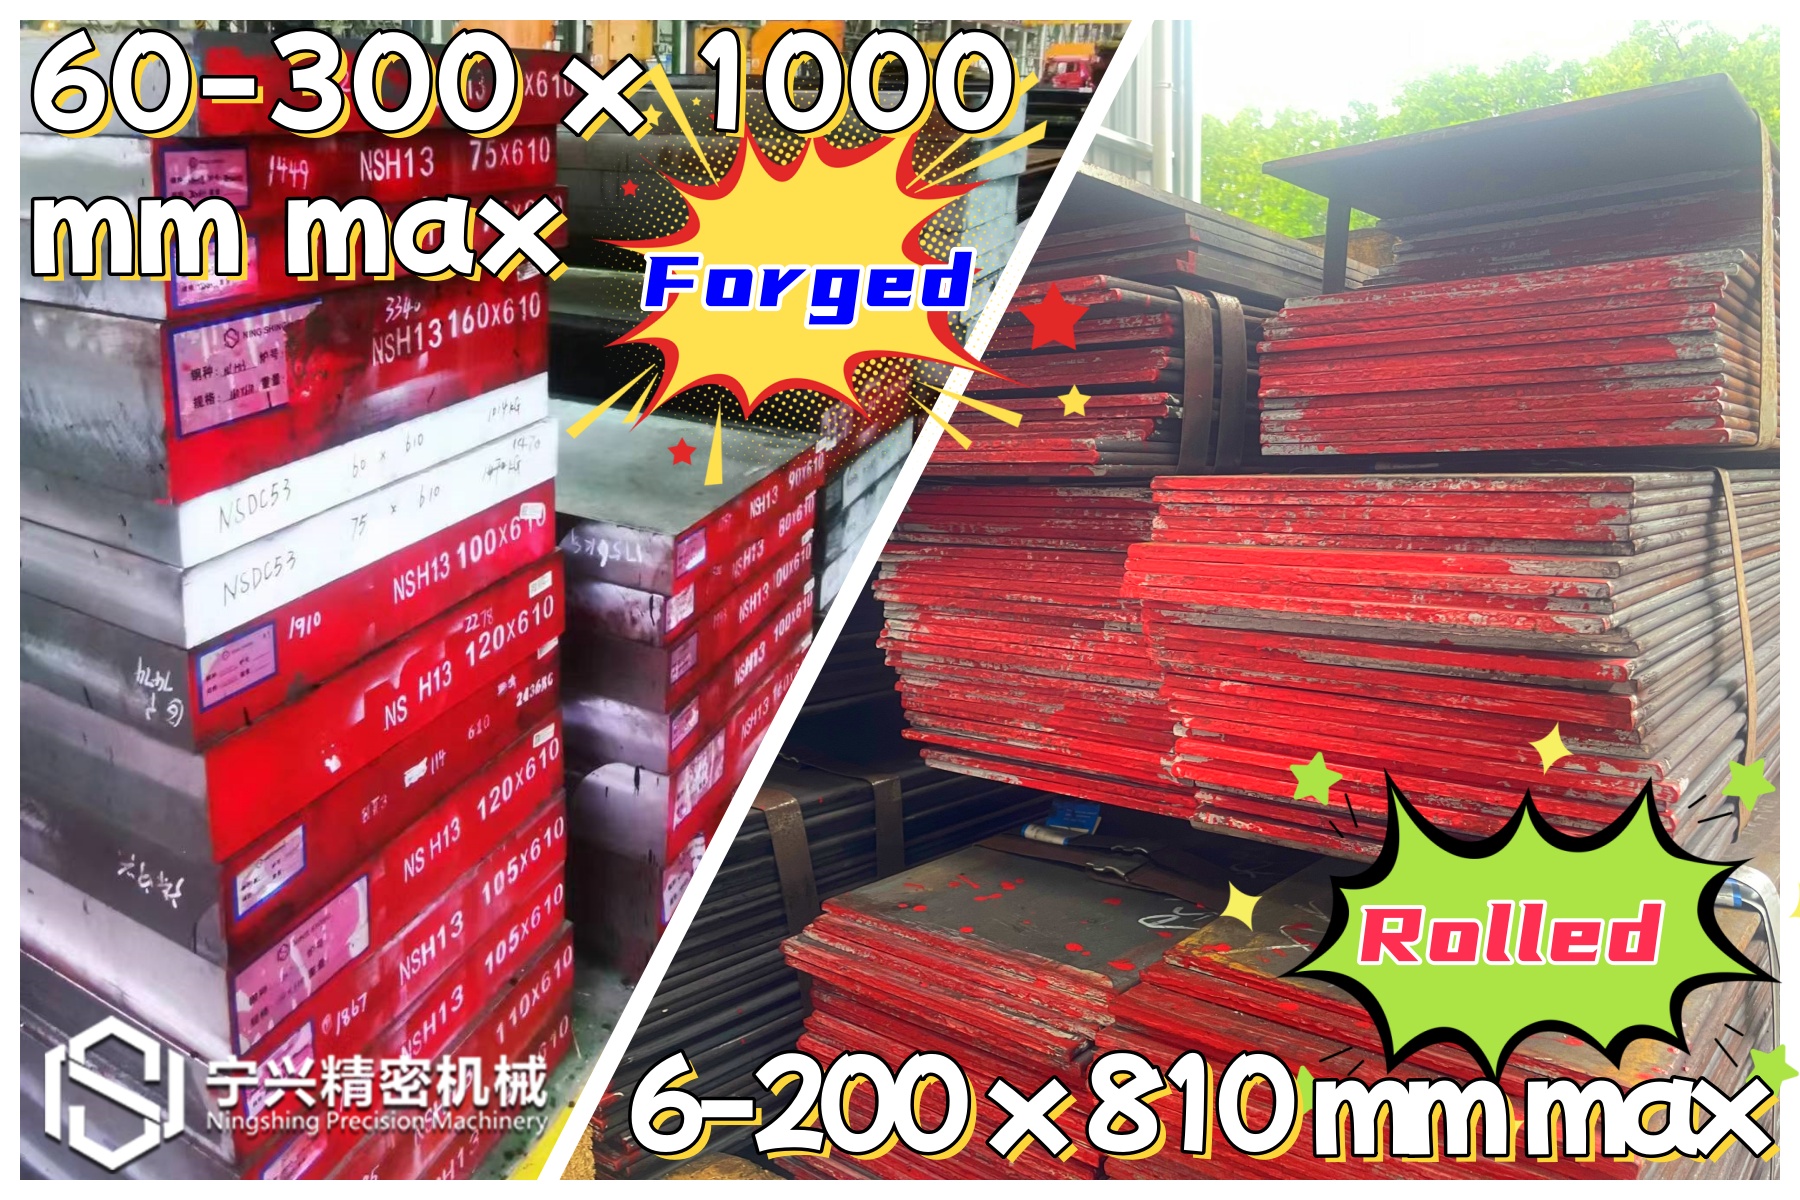 Aceros para trabajos en caliente Ningshing NS2344
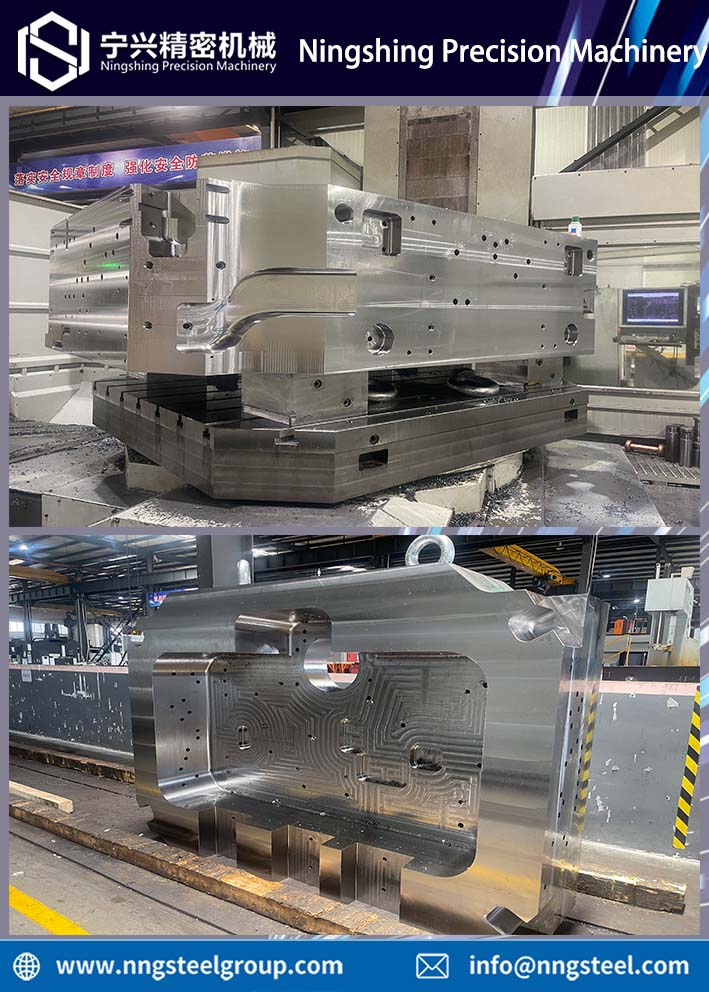 Aplicaciones de moldes de fundición a presión
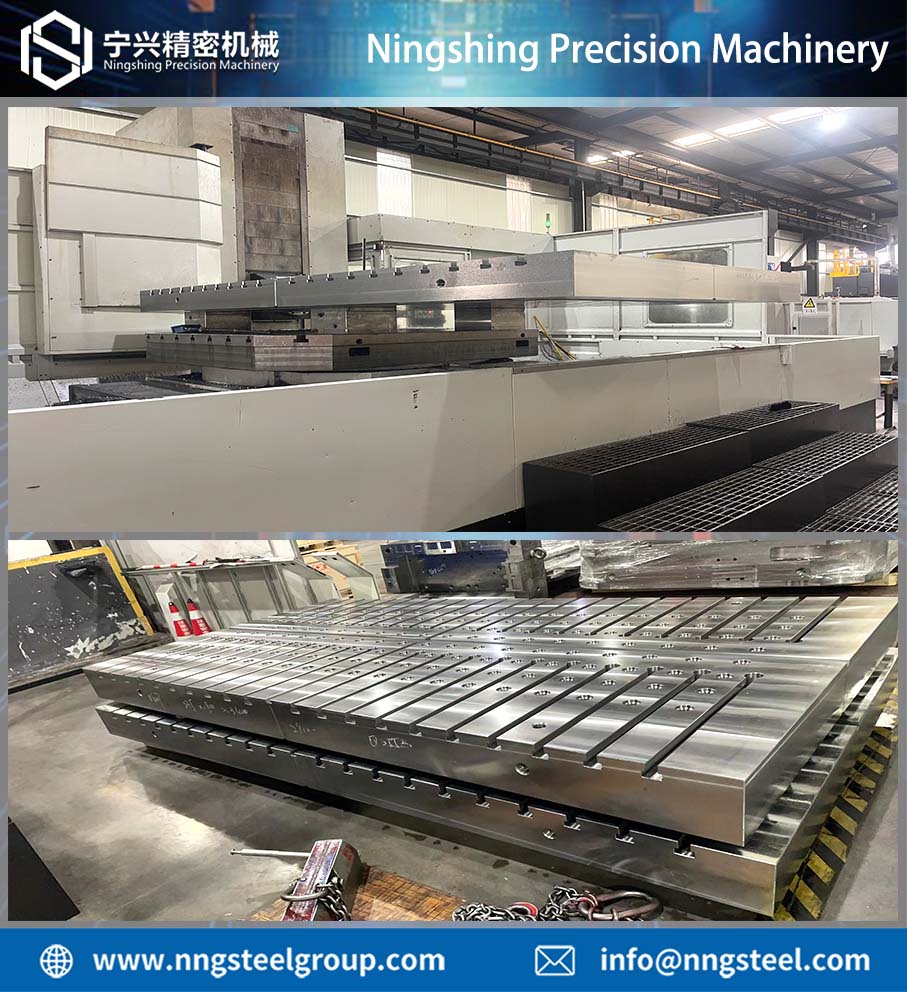 【The Power of Manufacturing】 Proporcionando un soporte irrompible para la máquina de prensado-- ¡Nuestra placa de refuerzo!
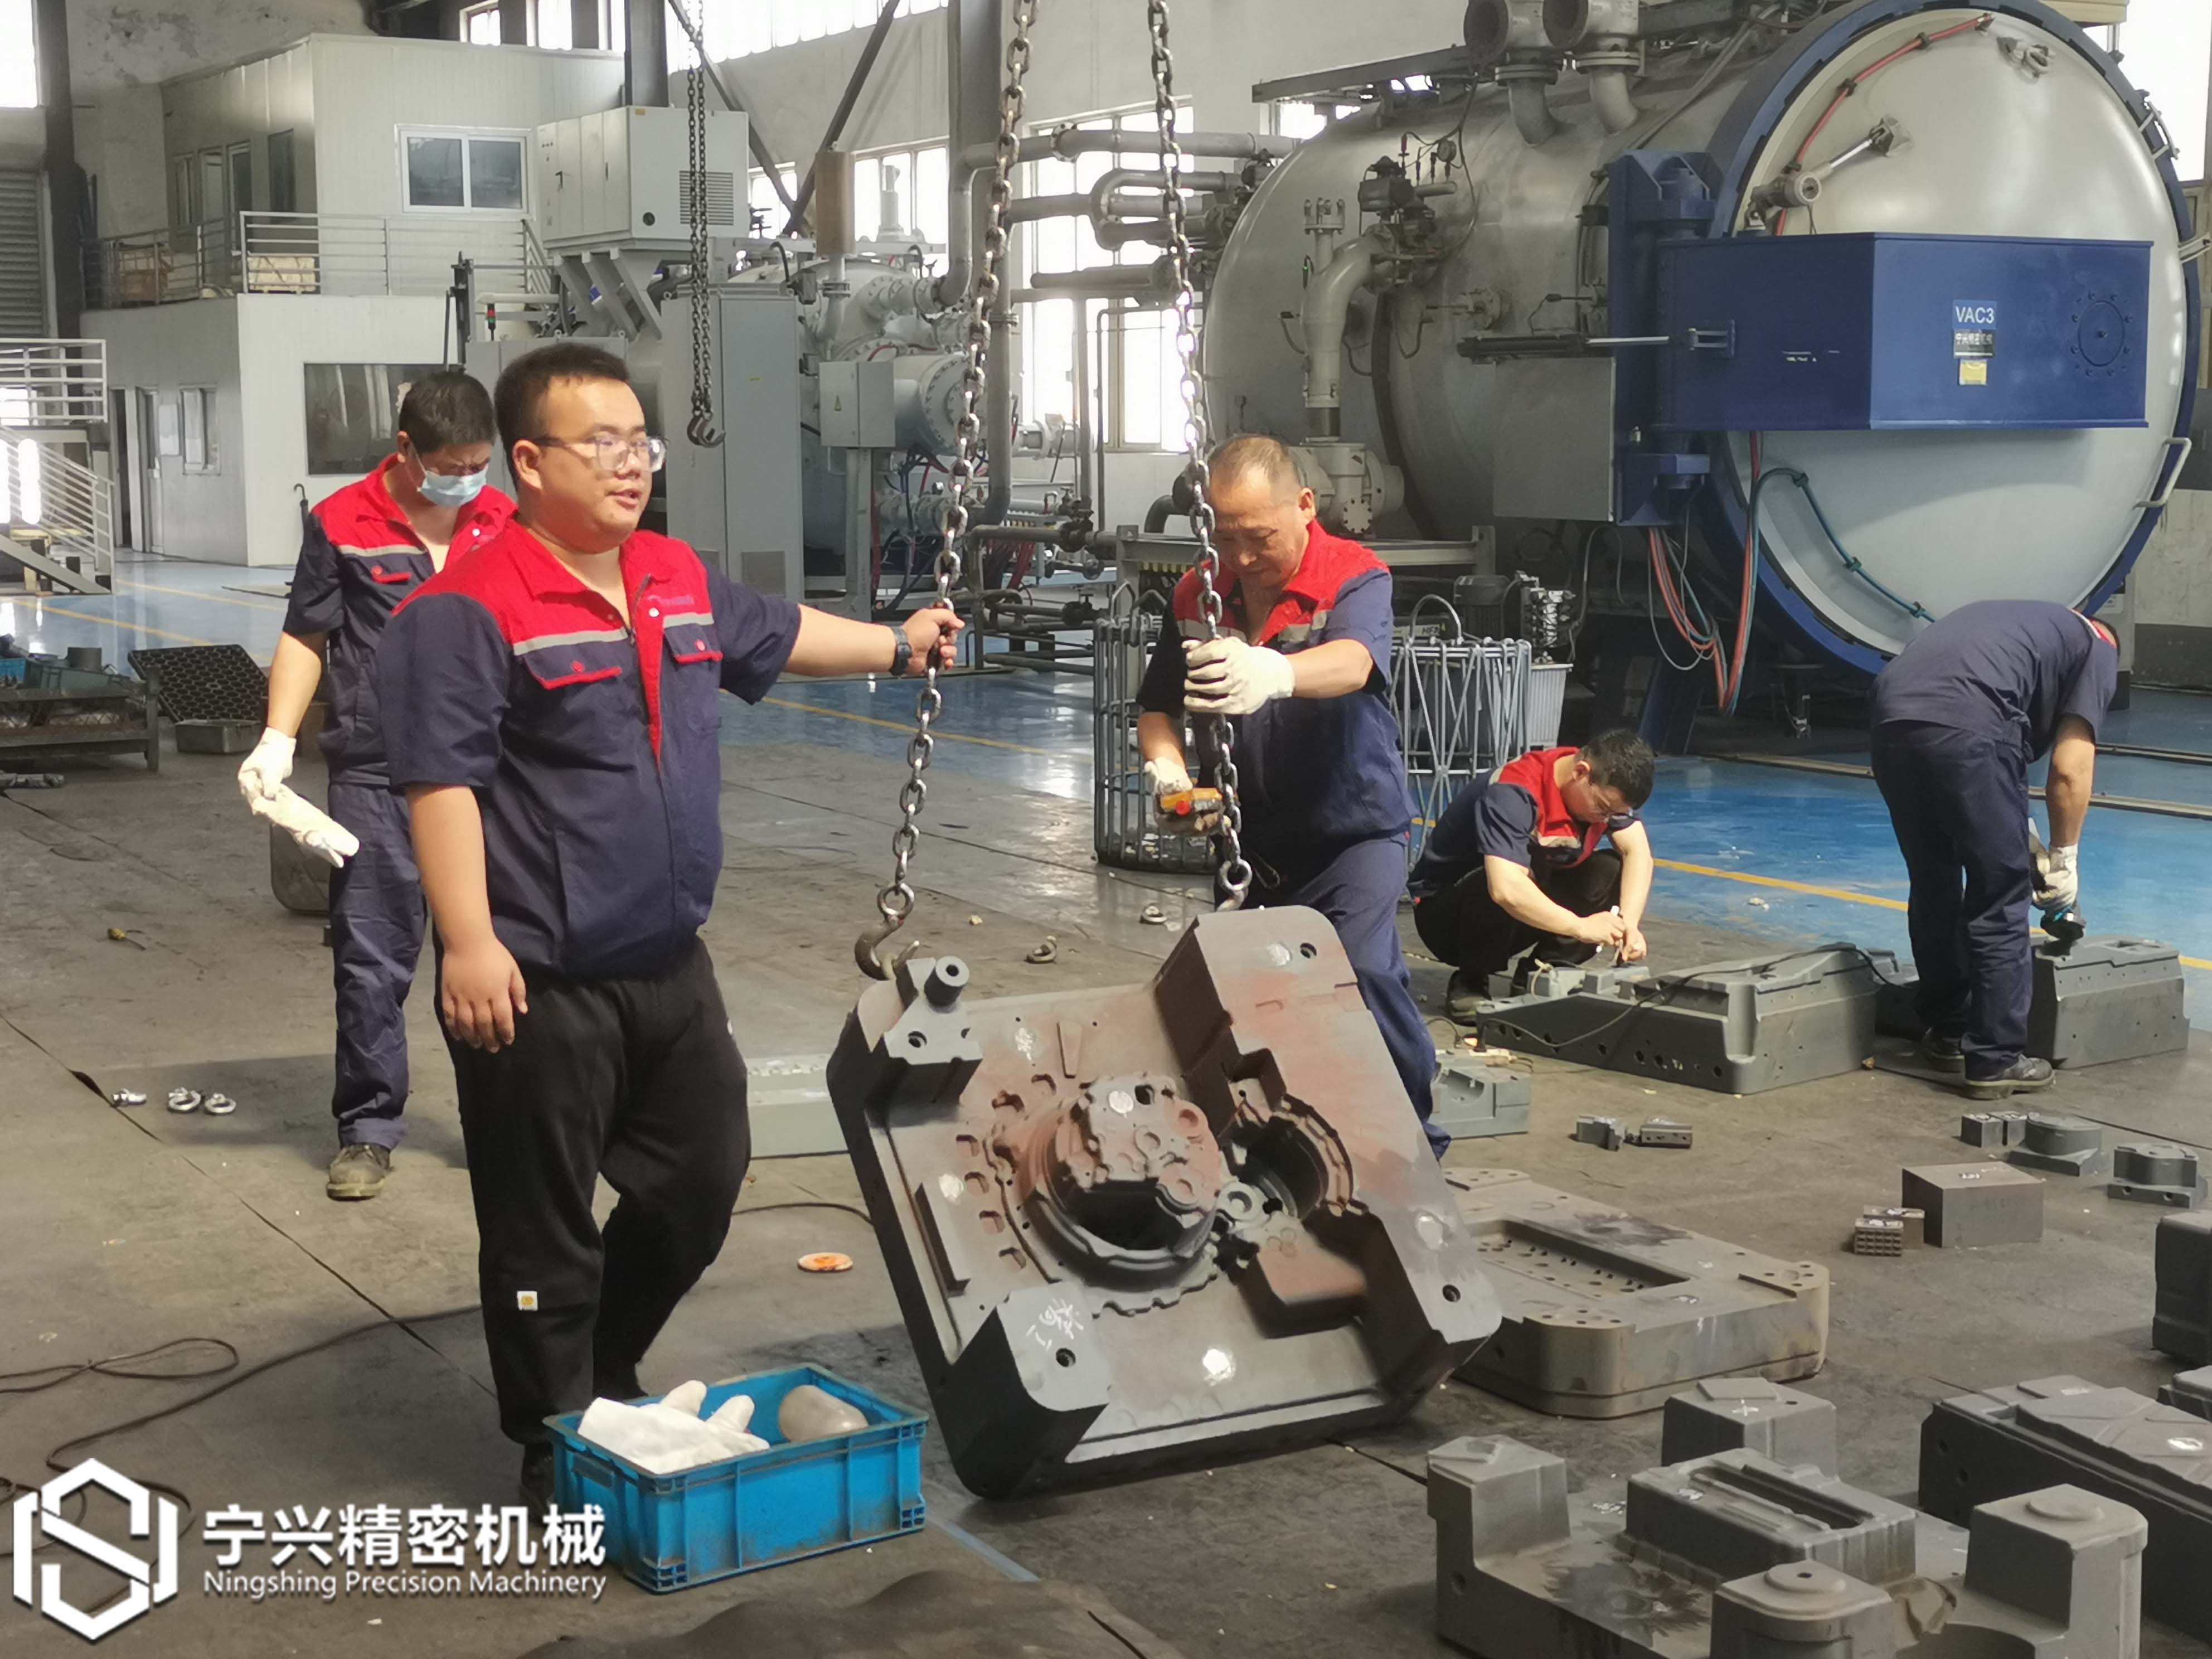 Ningshing mantiene su pasión y dedicación bajo el calor del verano
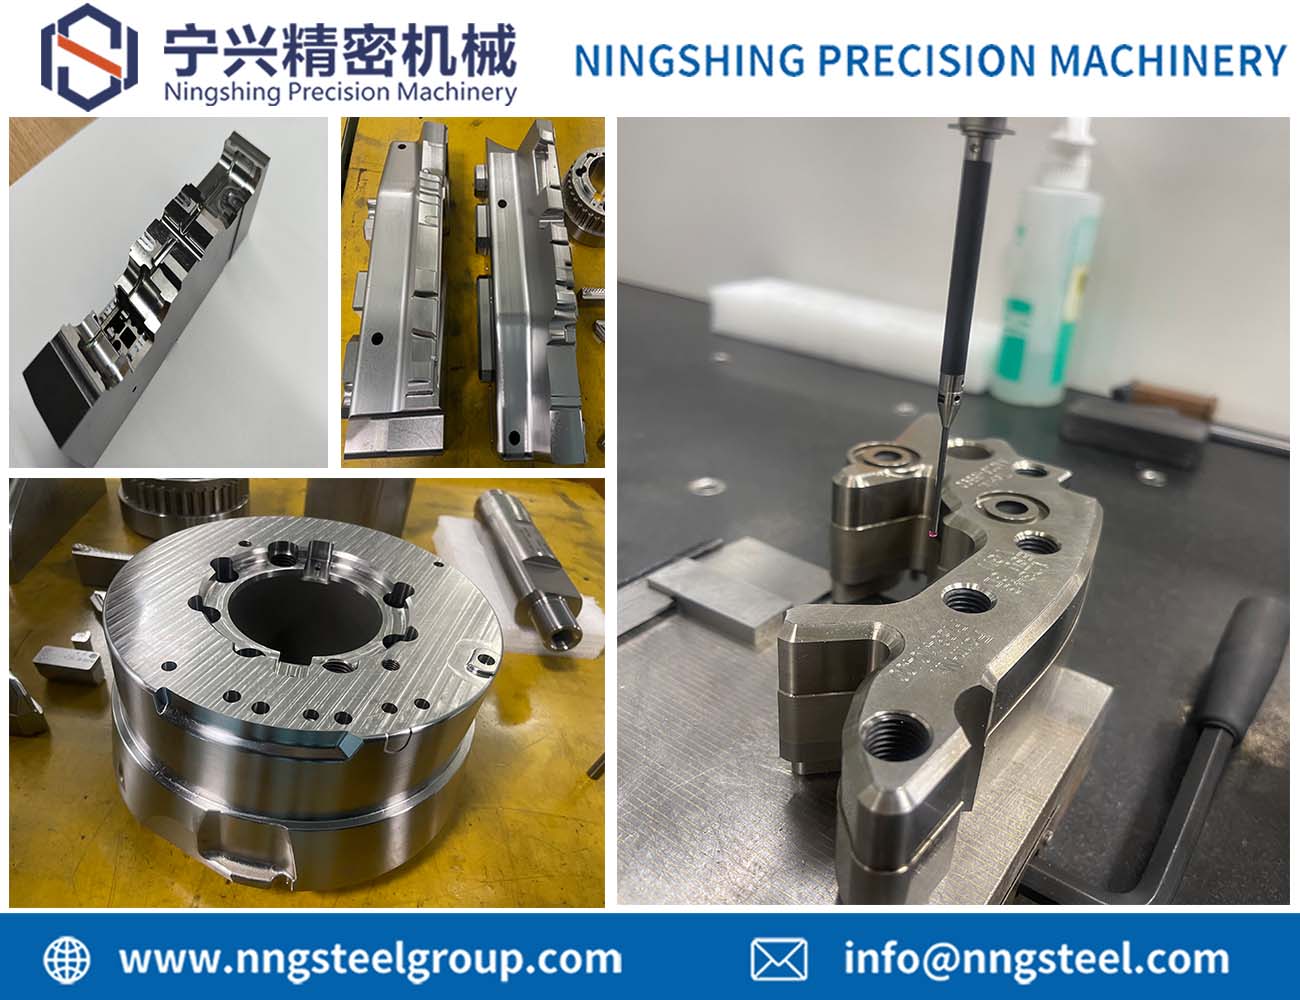 Piezas de molde de alta precisión - ¡Ningshing tiene la solución para usted!
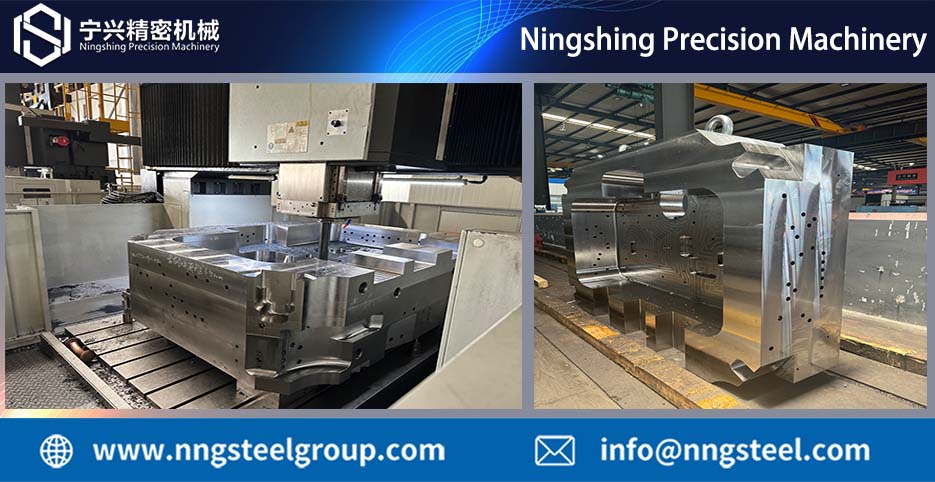 Reparto de casos de tratamiento de moldes
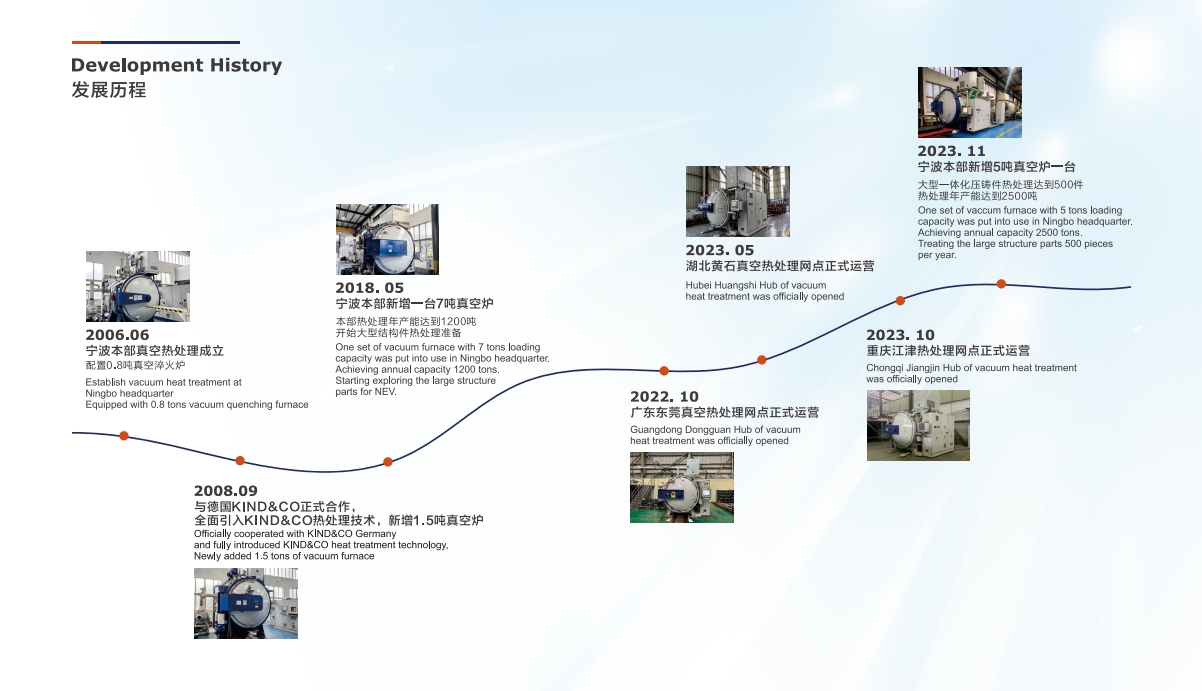 Emocionantes hitos en la trayectoria de la industria de tratamiento térmico de Ningshing
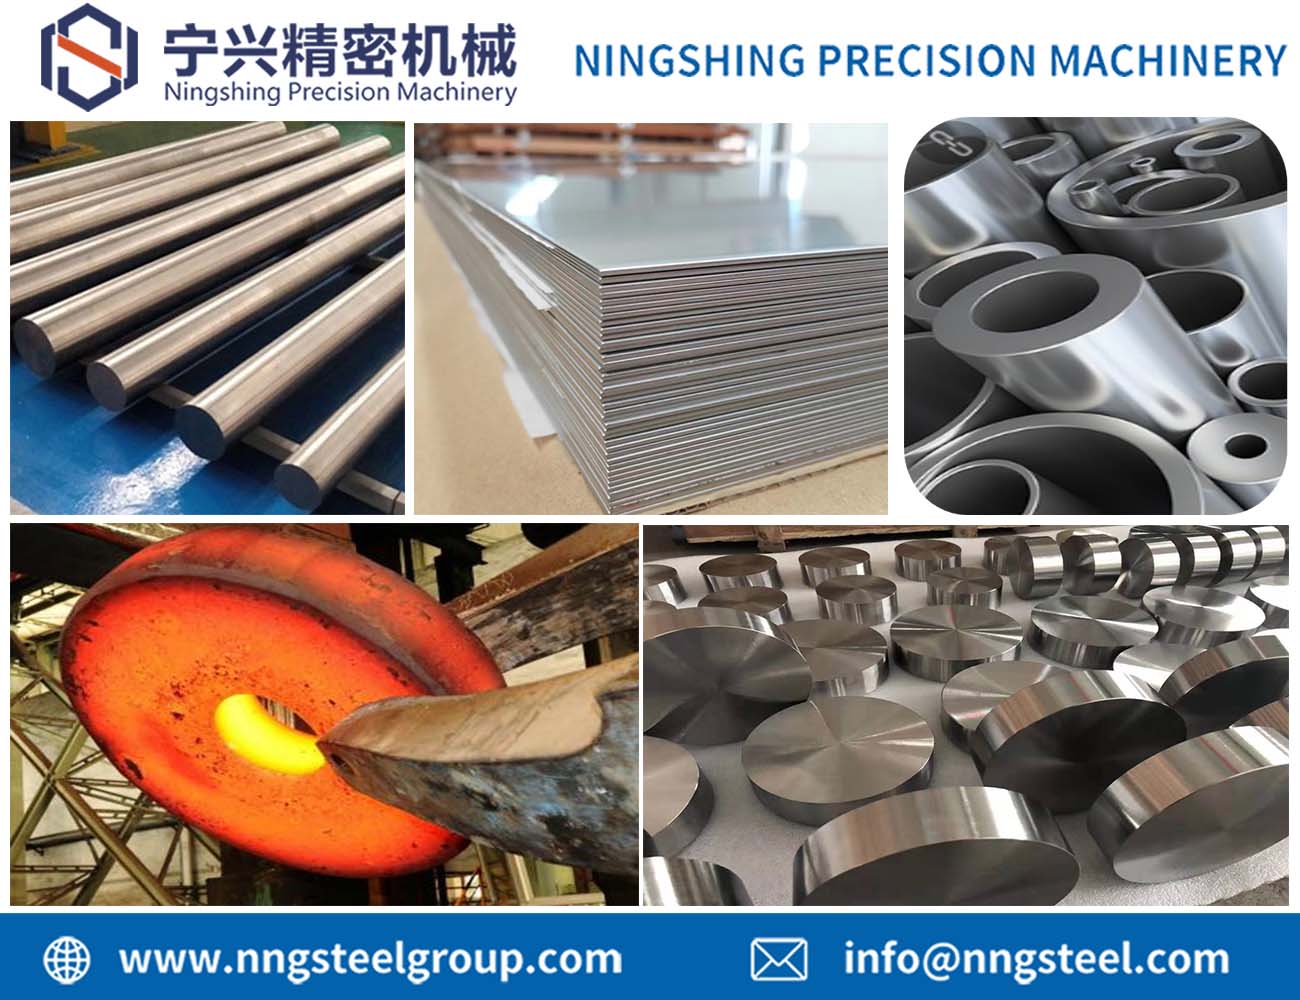 Nuevo producto de Ningshing - SuperAlloys
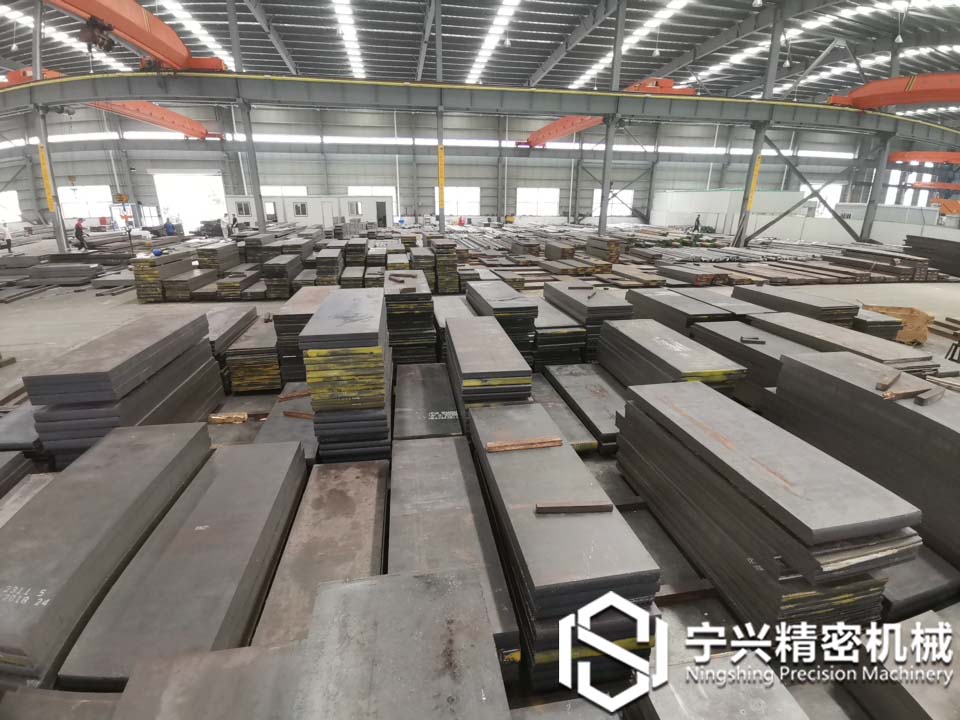 Base de acero para herramientas de NINGSHING
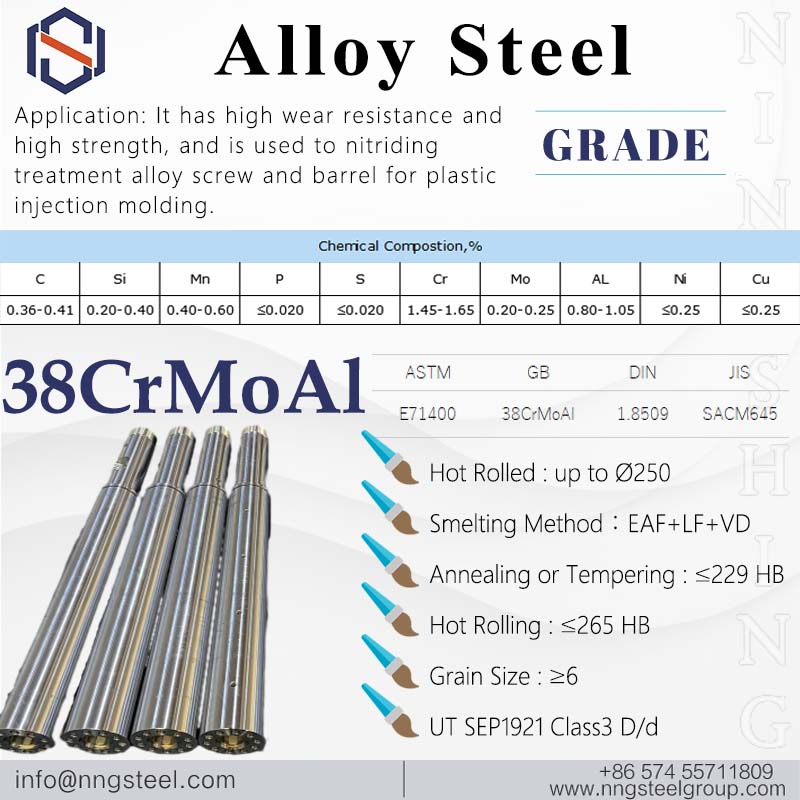 Acero aleado 38CrMoAl
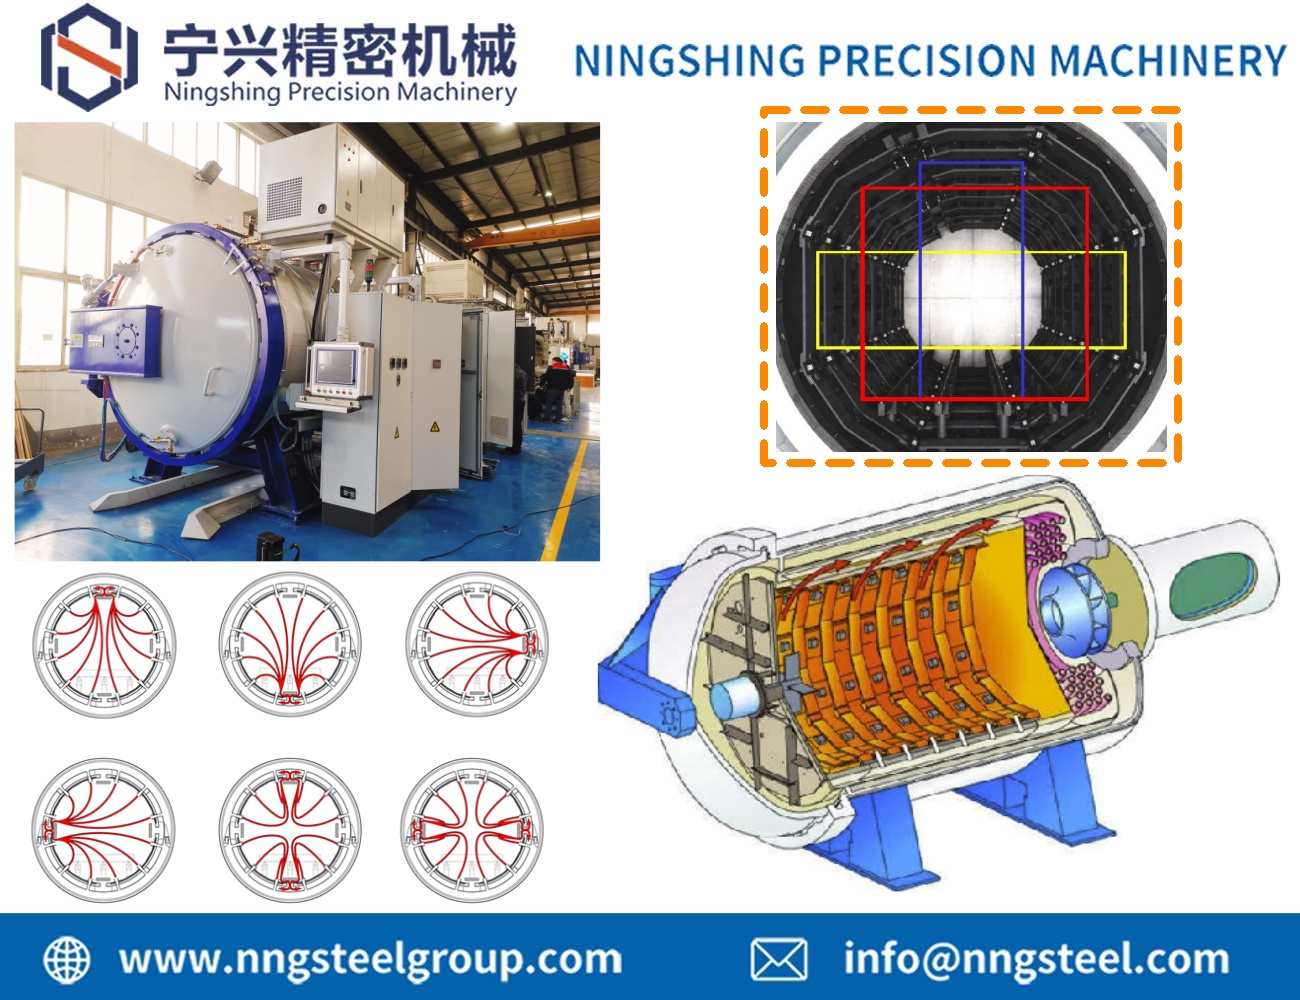 Horno de temple al vacío FUL121220 de Ningshing: Establece nuevos estándares en la tecnología de tratamiento térmico
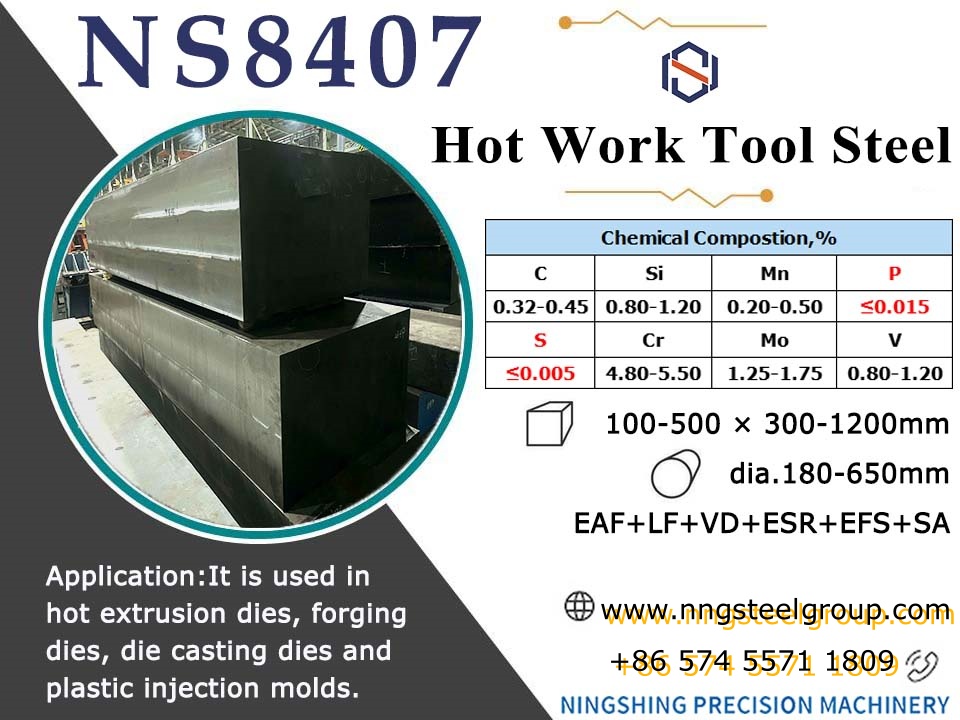 ACERO PARA HERRAMIENTAS NS8407