Cómo mejorar enormemente la eficiencia del acabado CNC
2022-04-27
El propósito del acabado es asegurar la precisión dimensional final y la calidad de la superficie de la pieza de trabajo. Para mejorar la eficiencia del acabado, es necesario considerar tanto la calidad de la superficie del acabado como el tiempo de acabado. Primero, analice la calidad de la superficie del acabado, que depende en gran medida de la altura de la cresta que queda después del procesamiento.
¿Qué es la altura CUSP?
La altura CUSP se refiere a la altura máxima de la parte elevada del material residual después de que el cortador pasa por dos trayectorias de corte adyacentes durante el mecanizado.
¿Cómo reducir la altura de CUSP?
Un método factible es reducir el paso por encima y reducir la distancia entre trayectorias de herramientas adyacentes. Pero esto significa aumentar el número y la densidad de trayectorias por unidad de área, lo que aumentará el tiempo de acabado.
Mejor superficie = mayor tiempo de mecanizado.
Otro método factible es utilizar una herramienta grande. Porque cuanto mayor sea el radio de la herramienta, mayor será el arco en el punto de contacto con el material. Con la misma densidad de trayectoria de herramienta, la CUSP obtenida es aproximadamente pequeña.
Cortador de bolas de 10 mm con pasos de 4 mm
La cúspide: 0,4322 mm

Cortador de bolas de 25 mm, la distancia de paso también está establecida en 4 mm
La CUSP: 0,152 mm

Dos cuchillas de diferentes tamaños utilizan la misma distancia de paso y se comparan las CUSP.

La CUSP se puede reducir utilizando una herramienta con un arco más grande.
¿Qué es la altura CUSP?
La altura CUSP se refiere a la altura máxima de la parte elevada del material residual después de que el cortador pasa por dos trayectorias de corte adyacentes durante el mecanizado.
¿Cómo reducir la altura de CUSP?
Un método factible es reducir el paso por encima y reducir la distancia entre trayectorias de herramientas adyacentes. Pero esto significa aumentar el número y la densidad de trayectorias por unidad de área, lo que aumentará el tiempo de acabado.
Mejor superficie = mayor tiempo de mecanizado.
Otro método factible es utilizar una herramienta grande. Porque cuanto mayor sea el radio de la herramienta, mayor será el arco en el punto de contacto con el material. Con la misma densidad de trayectoria de herramienta, la CUSP obtenida es aproximadamente pequeña.
Cortador de bolas de 10 mm con pasos de 4 mm
La cúspide: 0,4322 mm
Cortador de bolas de 25 mm, la distancia de paso también está establecida en 4 mm
La CUSP: 0,152 mm
Dos cuchillas de diferentes tamaños utilizan la misma distancia de paso y se comparan las CUSP.
La CUSP se puede reducir utilizando una herramienta con un arco más grande.
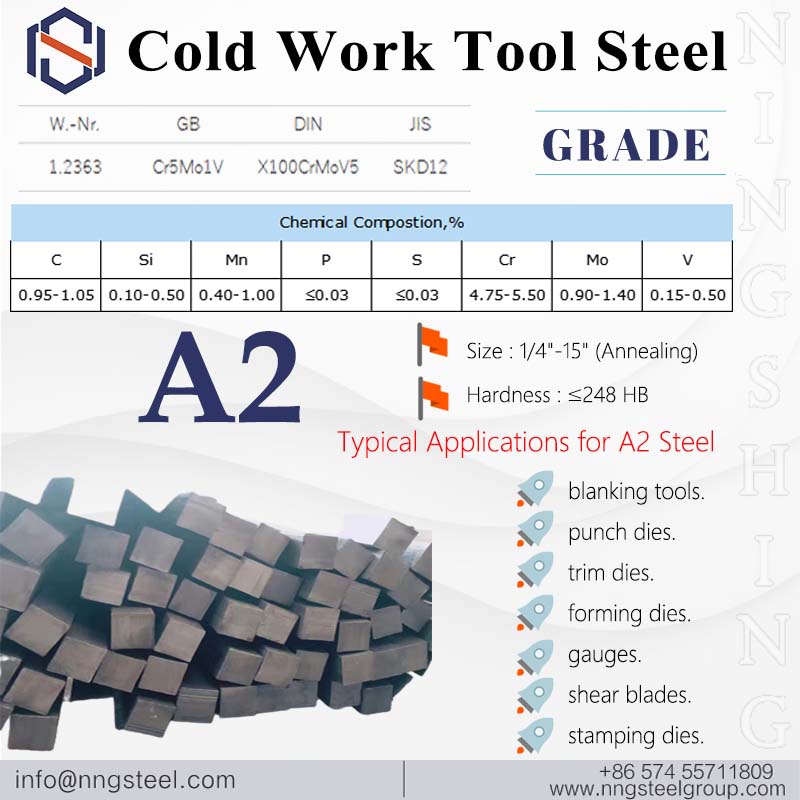 Acero para herramientas de trabajo en frío-A2
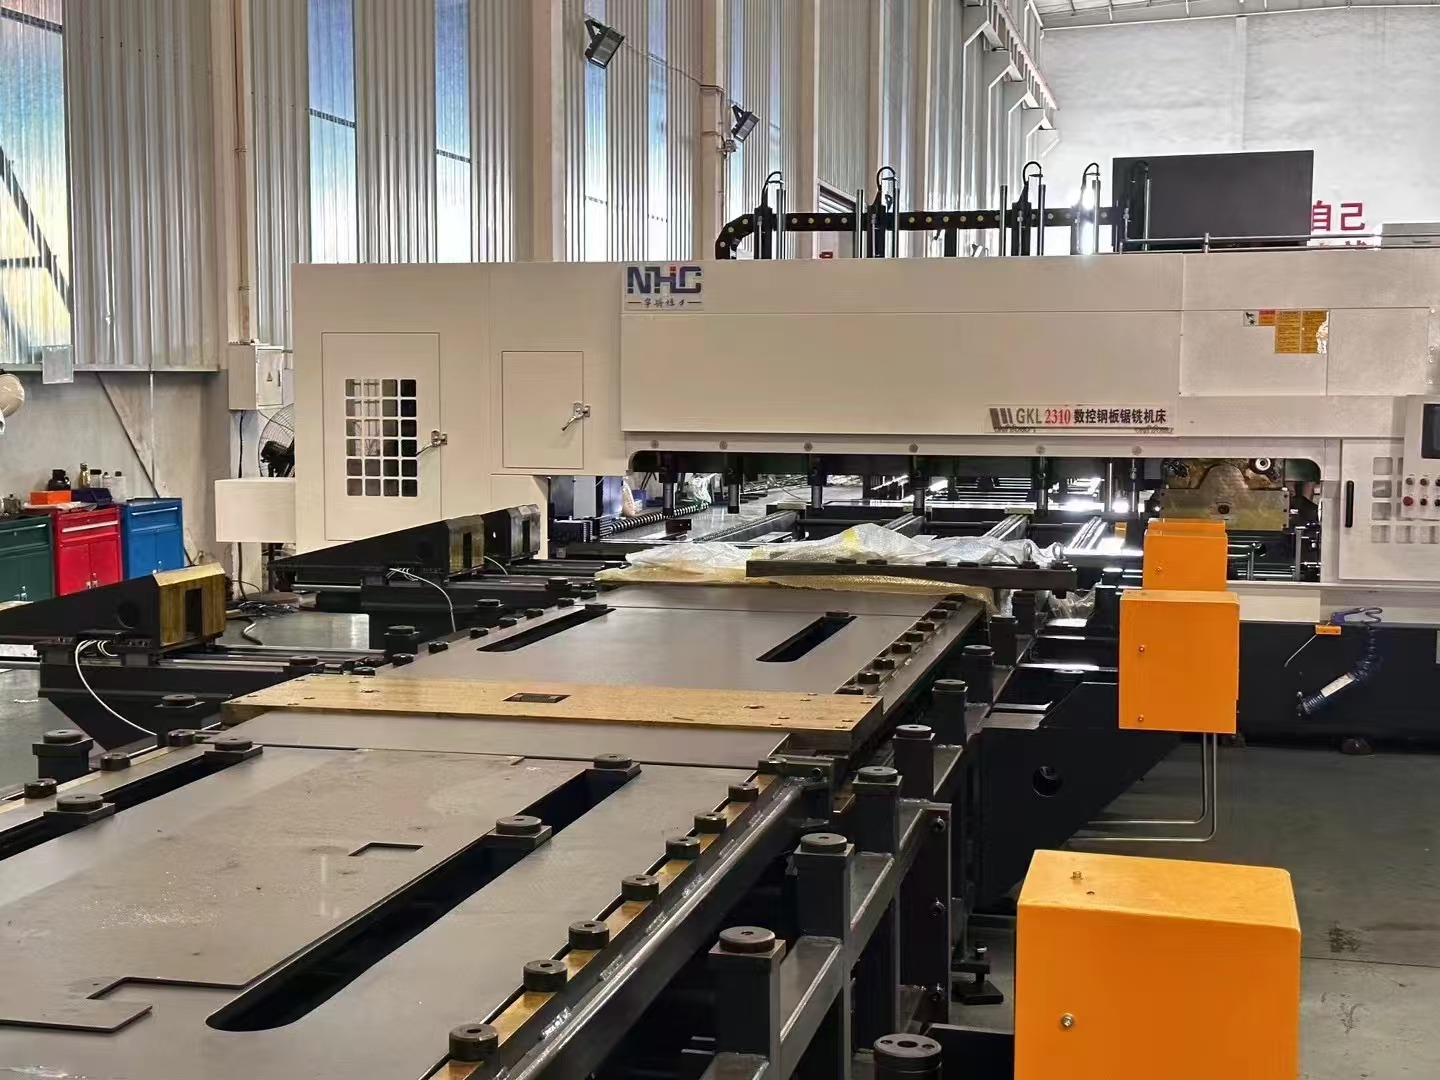 Sierras circulares Ningshing: los especialistas en el mecanizado de chapa
 Ningshing en los medidores de proceso
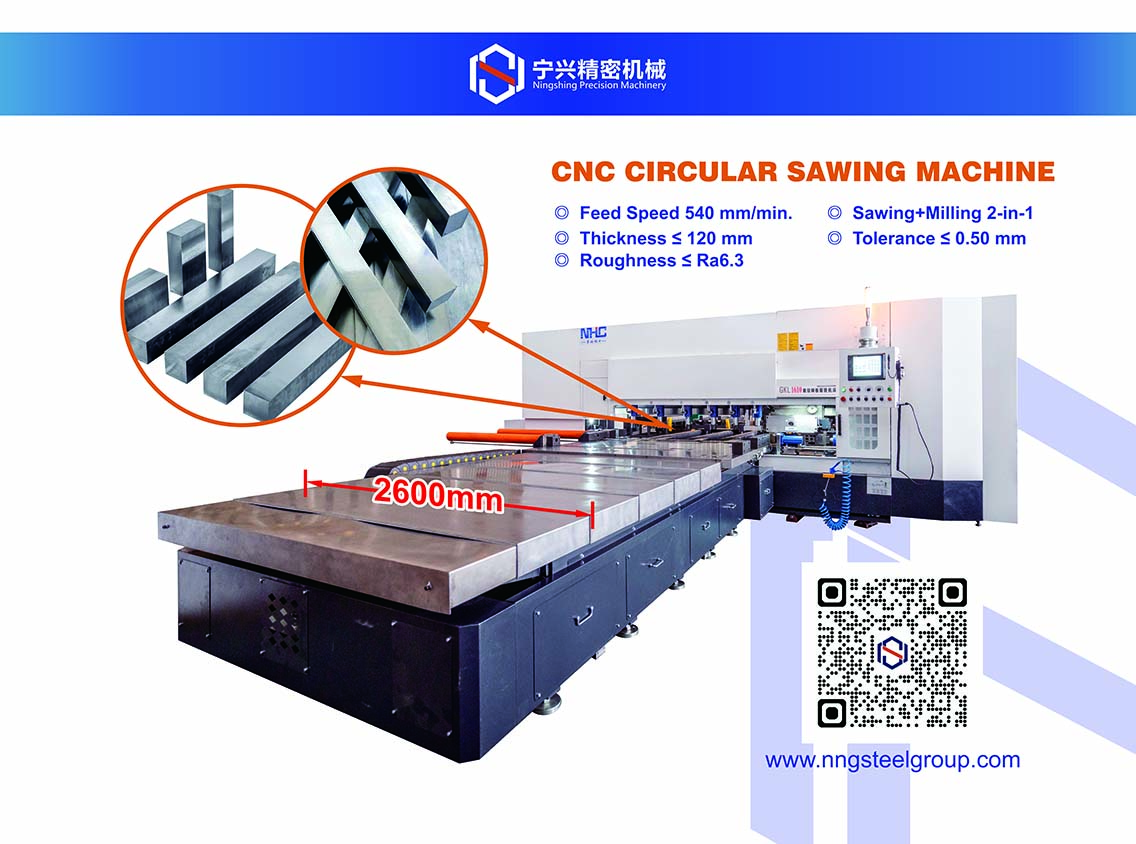 Las sierras circulares CNC le ayudan a aumentar su productividad
 El principal distribuidor de aceros especiales de China-Ningshing
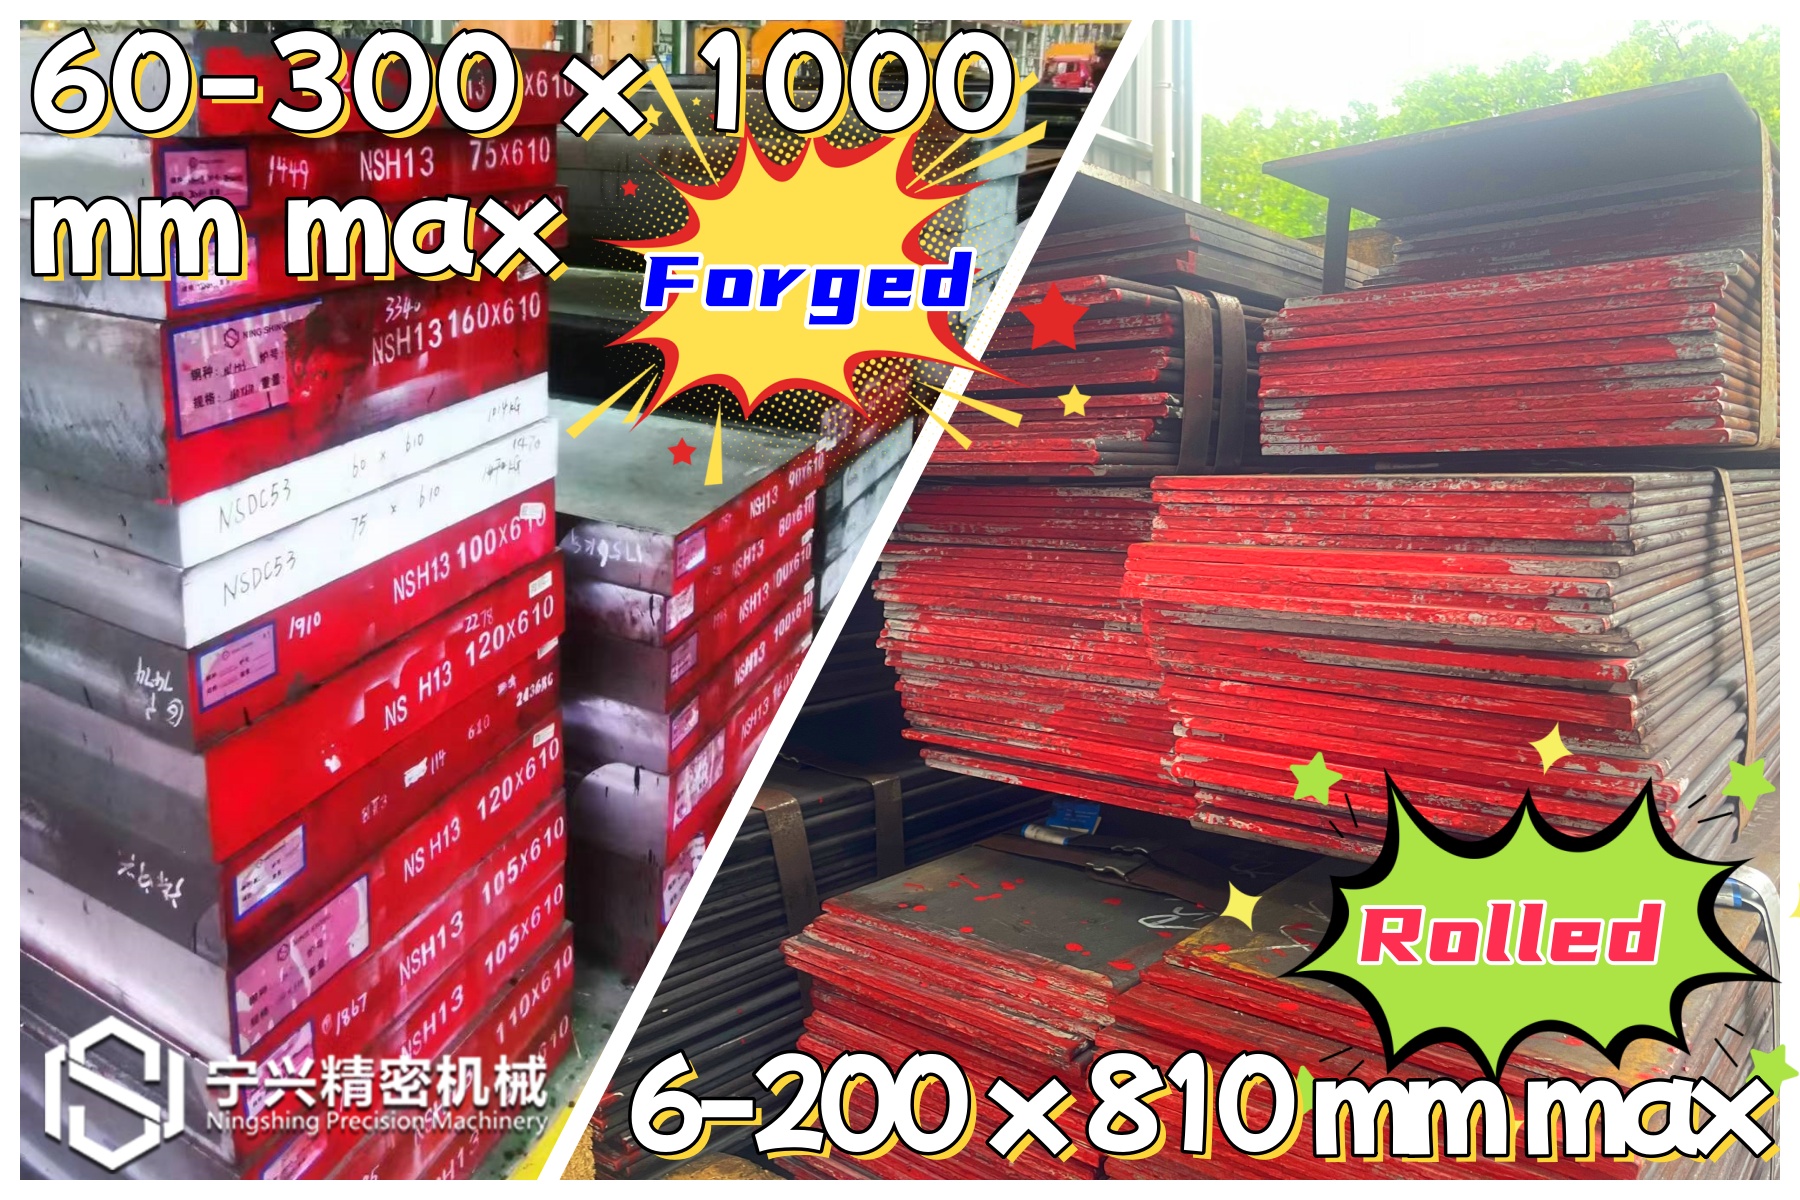
 Proveedor de acero de confianza-Ningshing
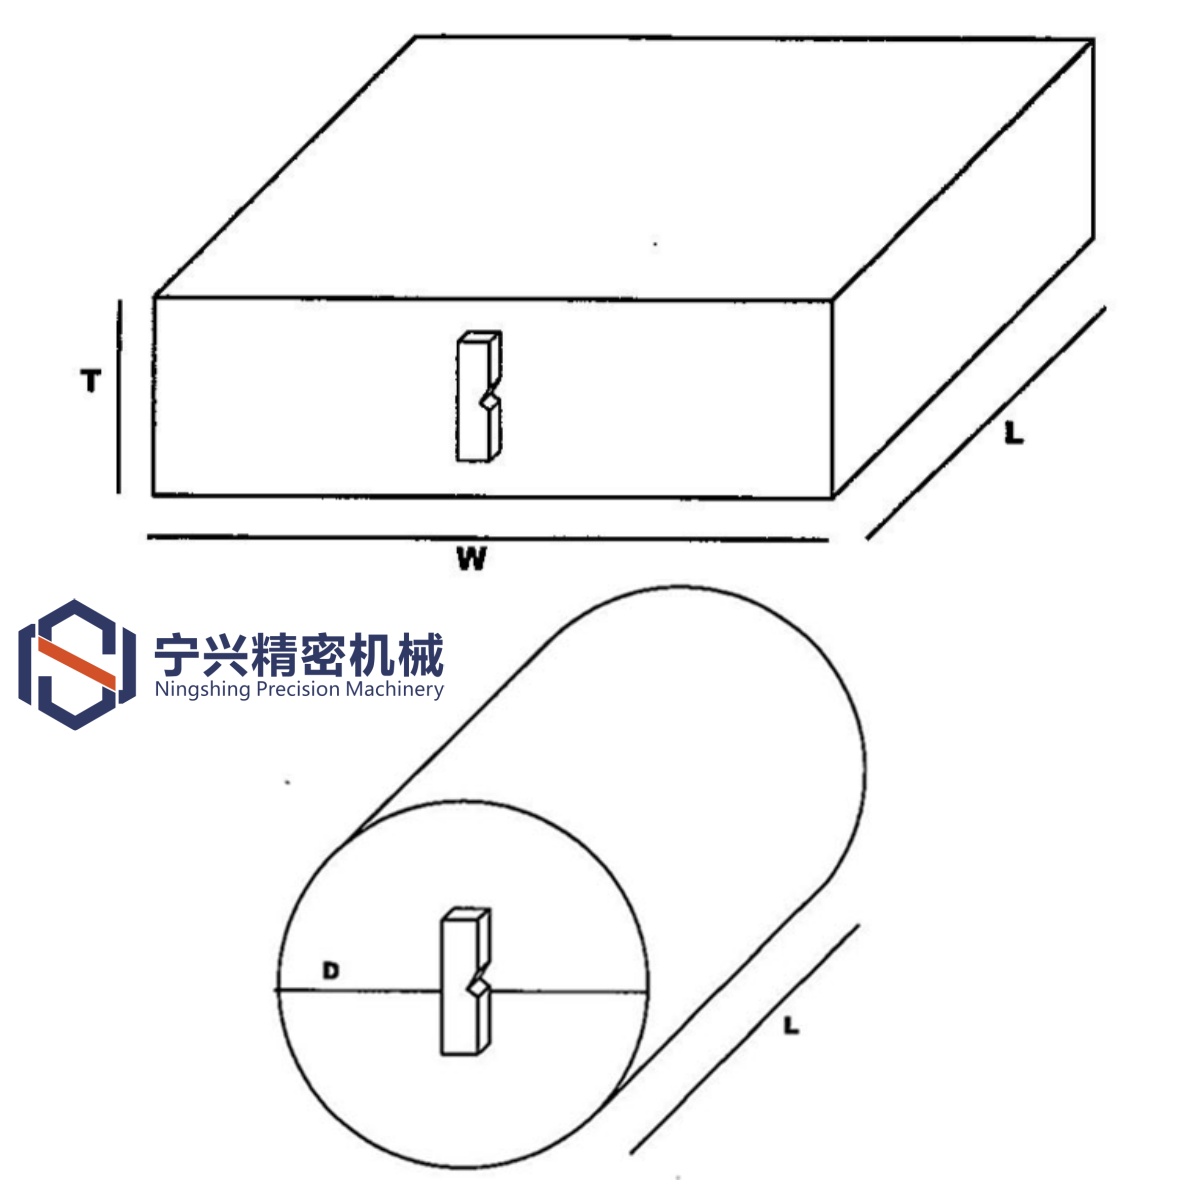 Preparación normativa y precisa de muestras de Ningshing
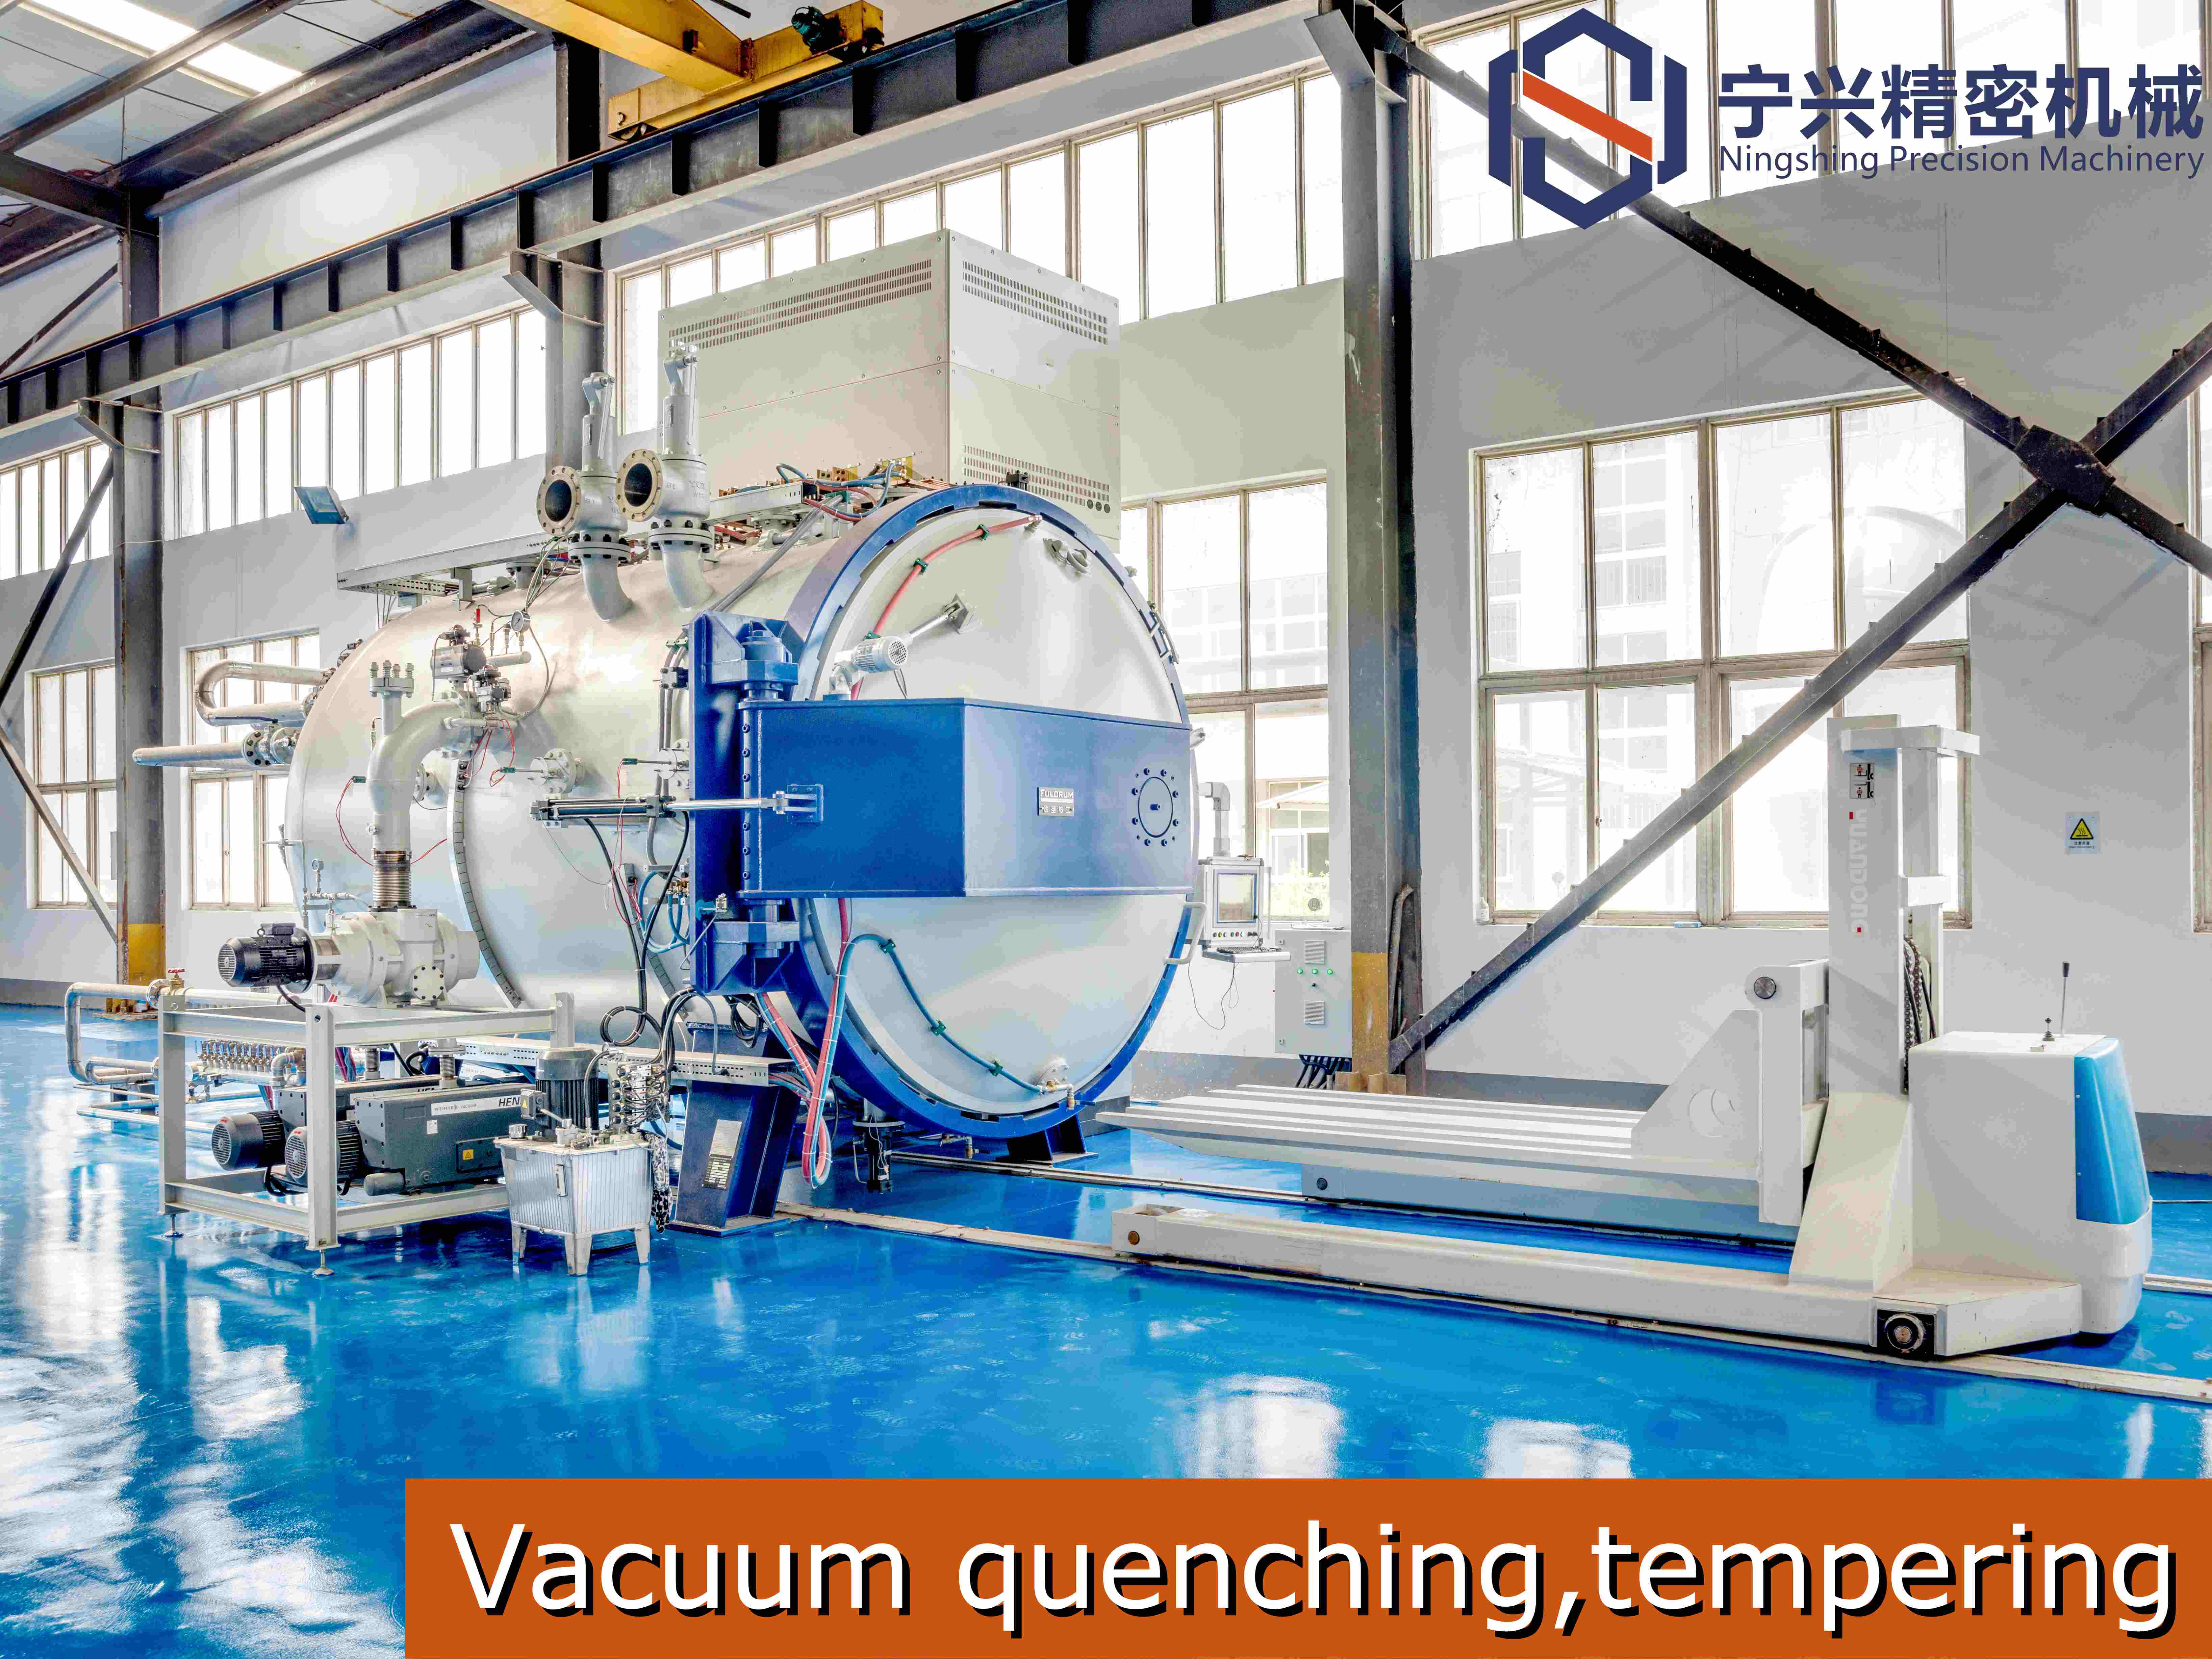 Programa de tratamiento térmico Ningshing: un proceso clave para mejorar las propiedades de los materiales
 Aceros para trabajos en caliente Ningshing NS2344
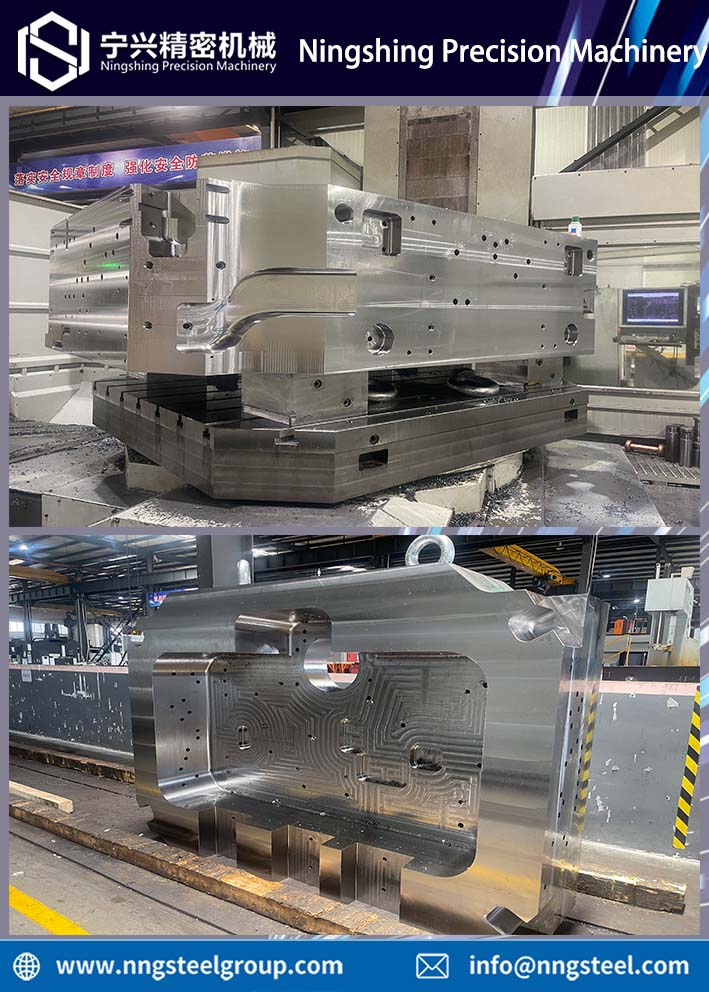 Aplicaciones de moldes de fundición a presión
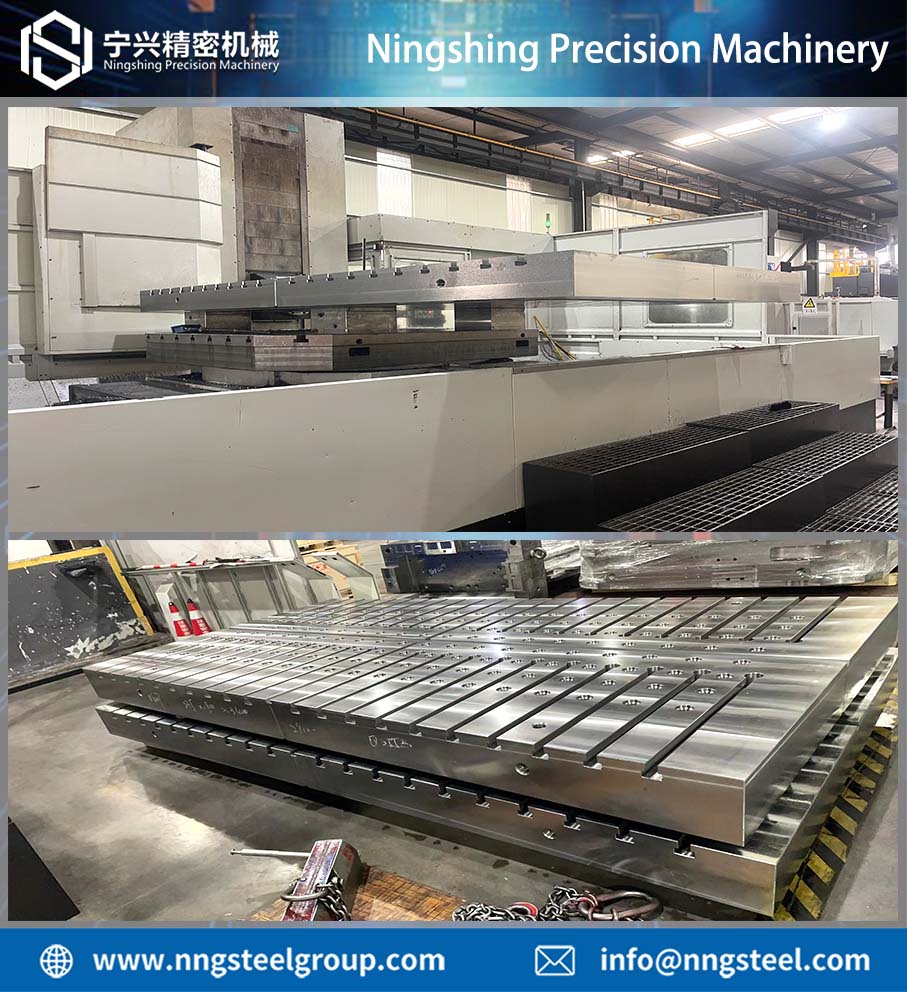 【The Power of Manufacturing】 Proporcionando un soporte irrompible para la máquina de prensado-- ¡Nuestra placa de refuerzo!
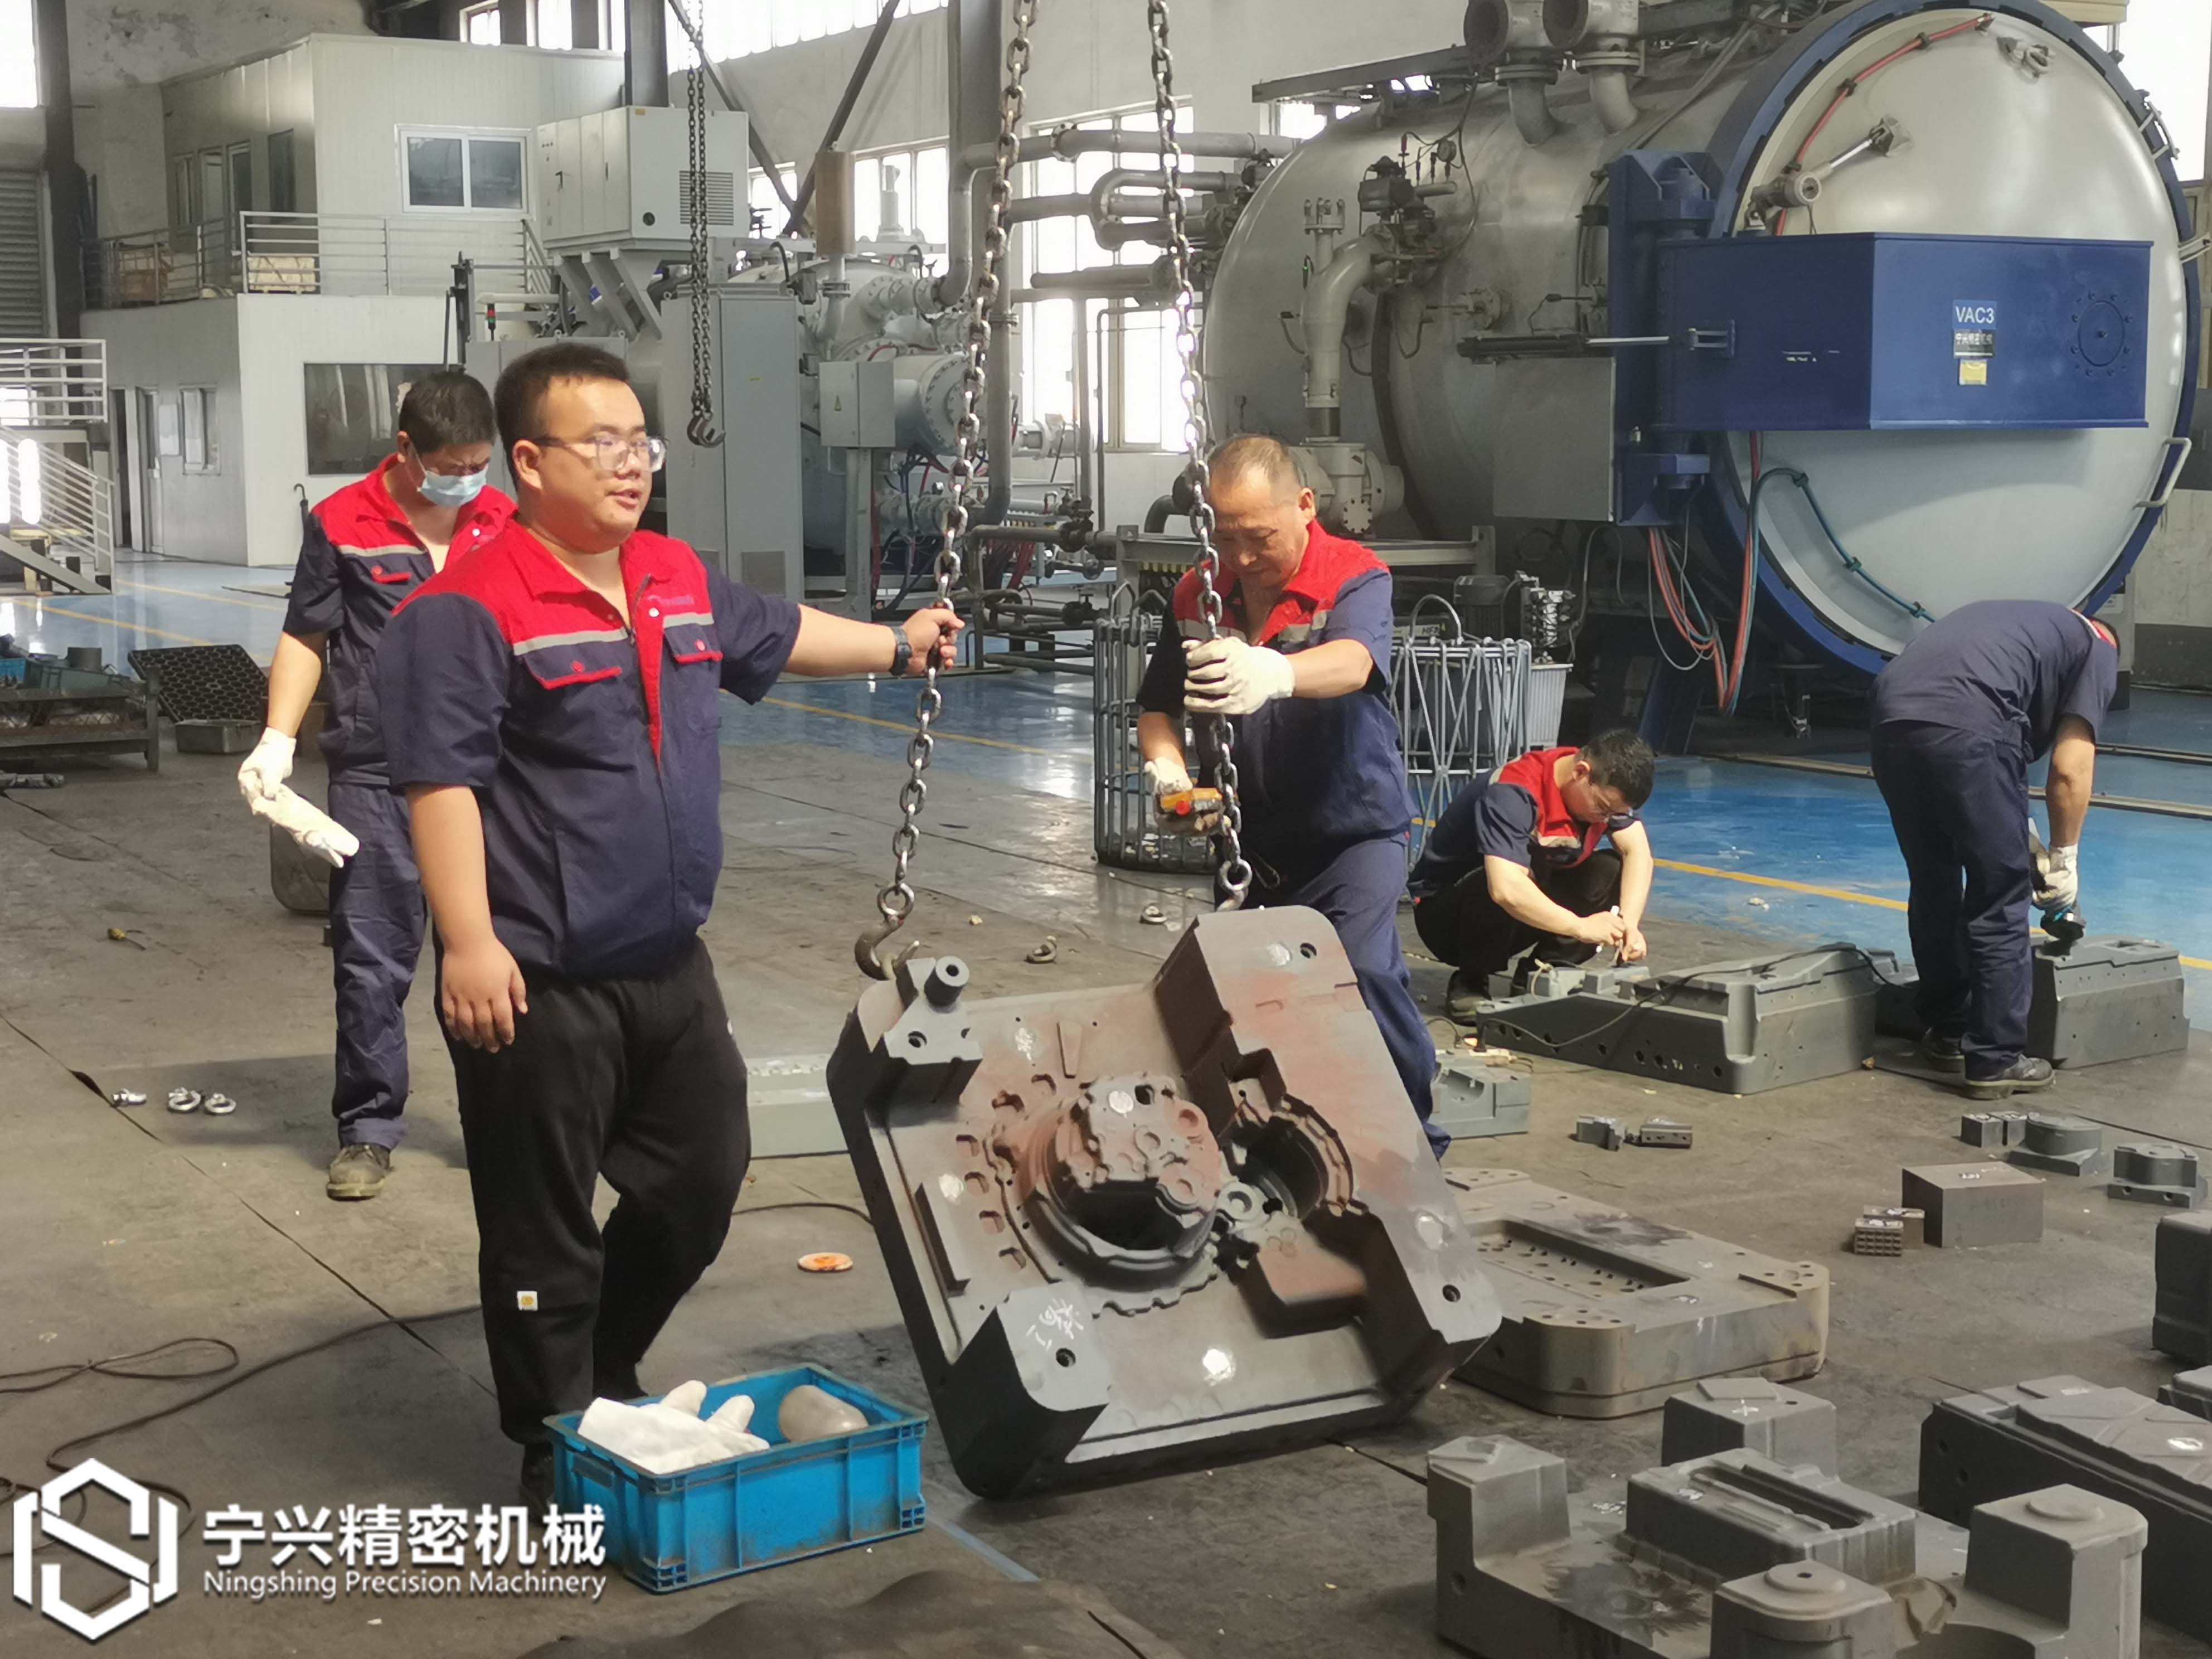 Ningshing mantiene su pasión y dedicación bajo el calor del verano
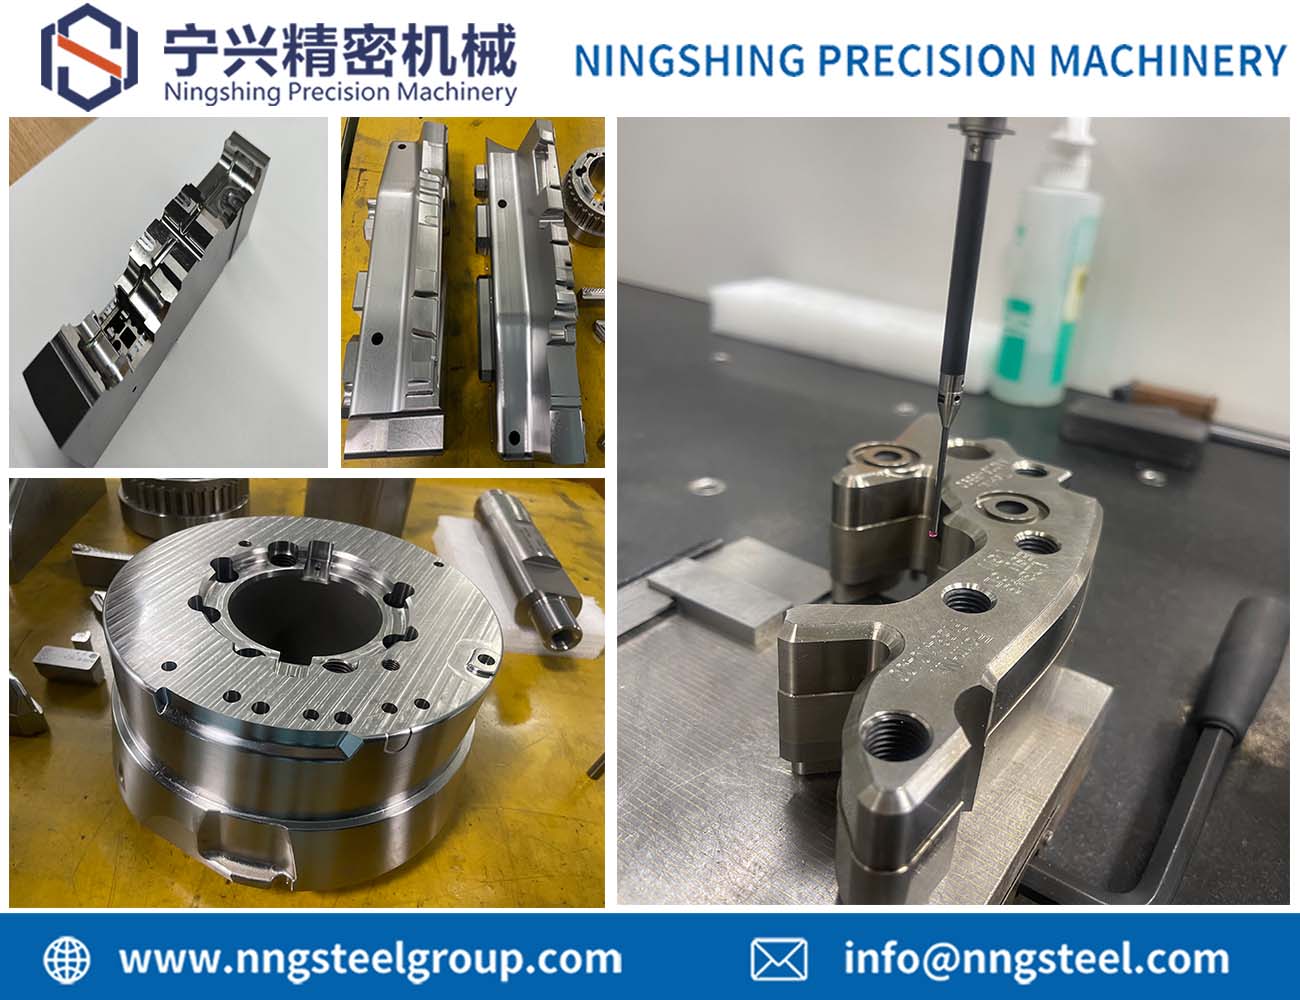 Piezas de molde de alta precisión - ¡Ningshing tiene la solución para usted!
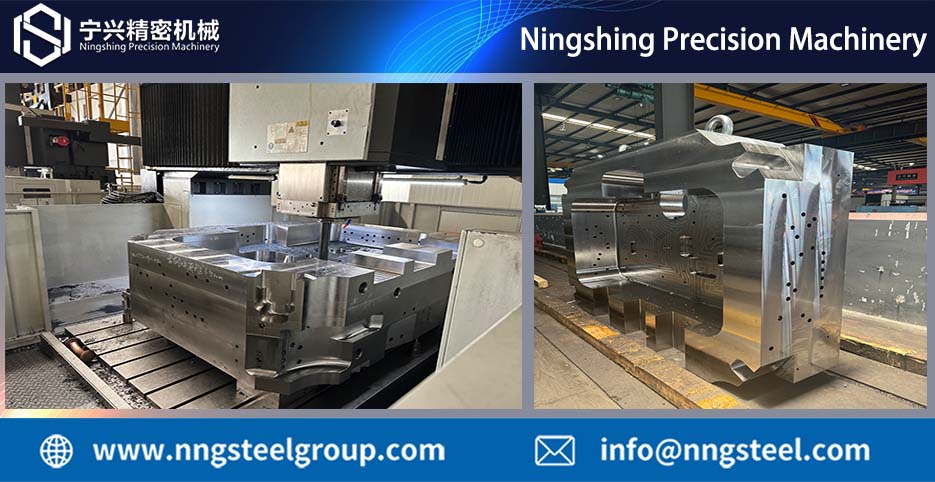 Reparto de casos de tratamiento de moldes
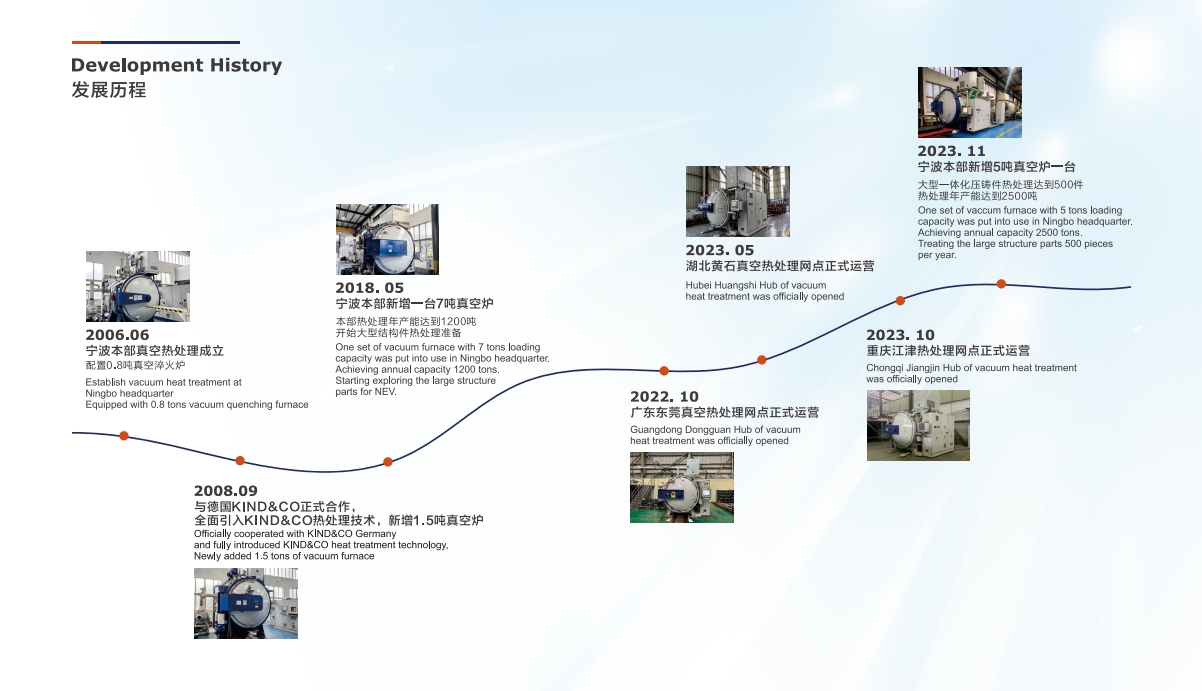 Emocionantes hitos en la trayectoria de la industria de tratamiento térmico de Ningshing
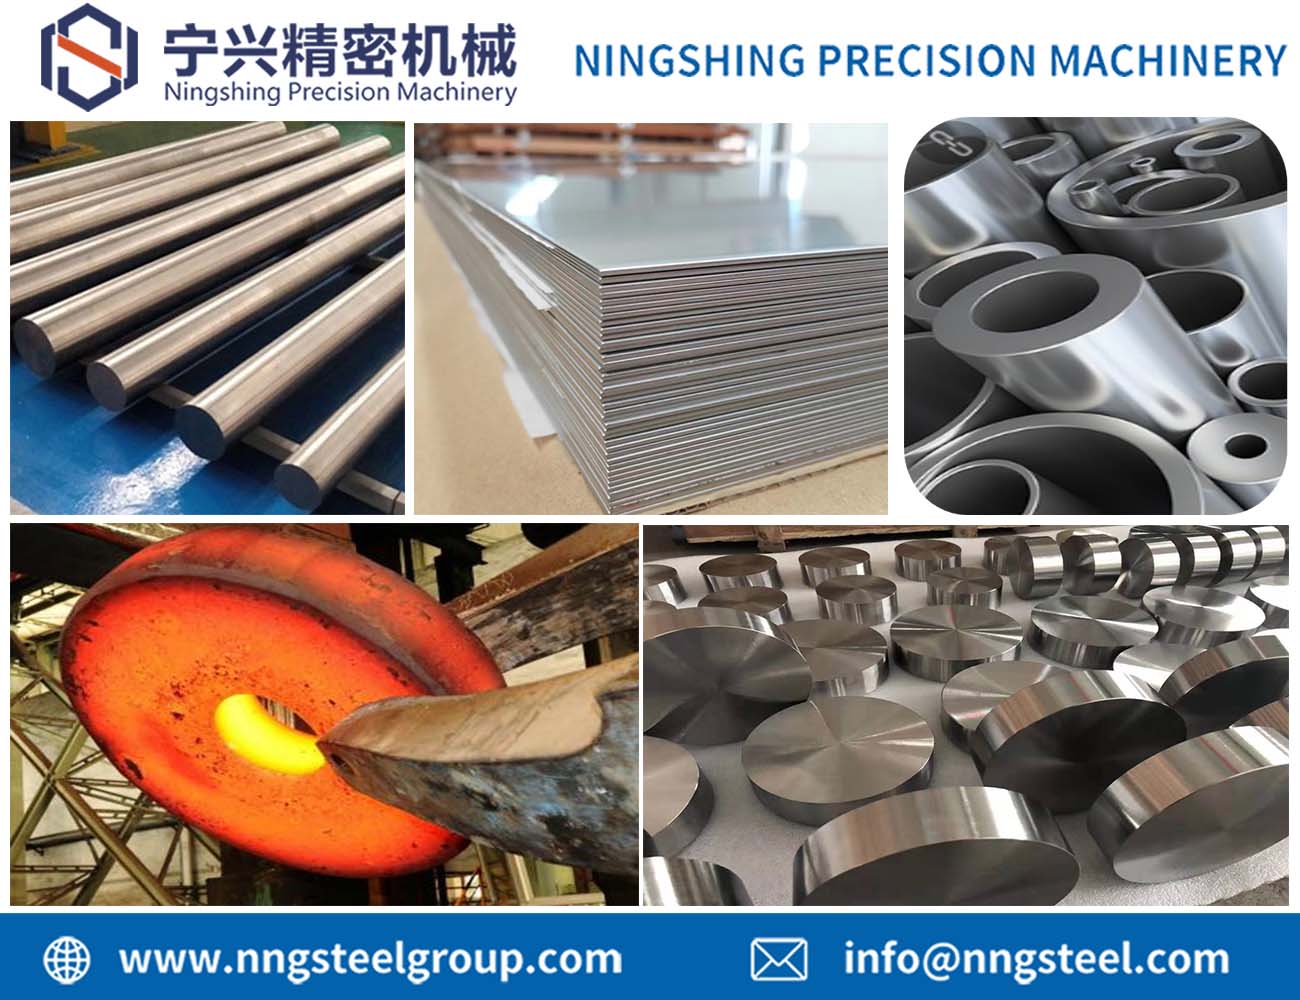 Nuevo producto de Ningshing - SuperAlloys
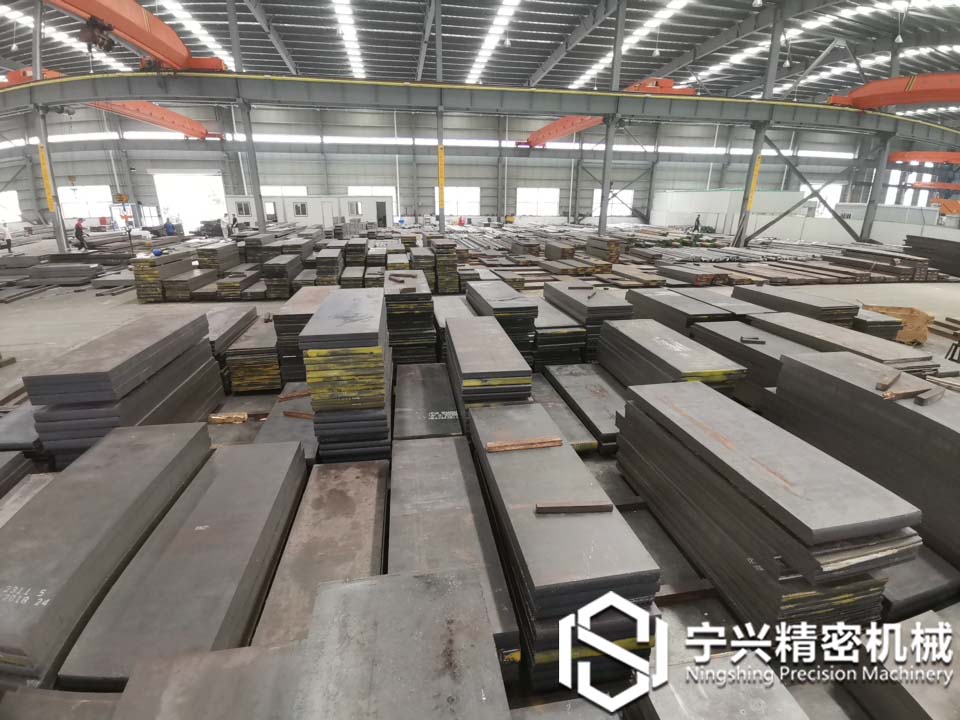 Base de acero para herramientas de NINGSHING
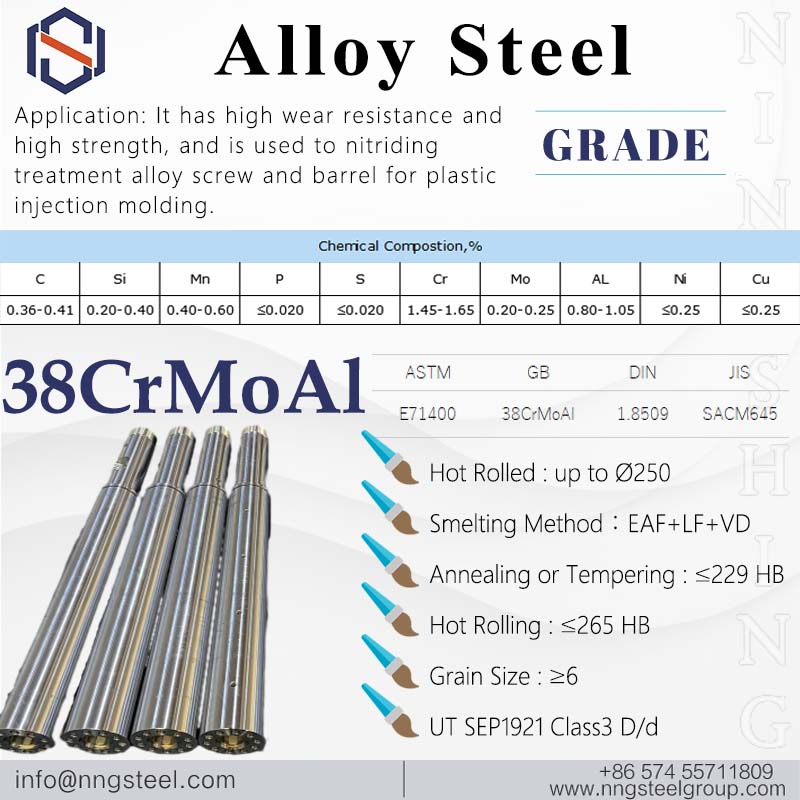 Acero aleado 38CrMoAl
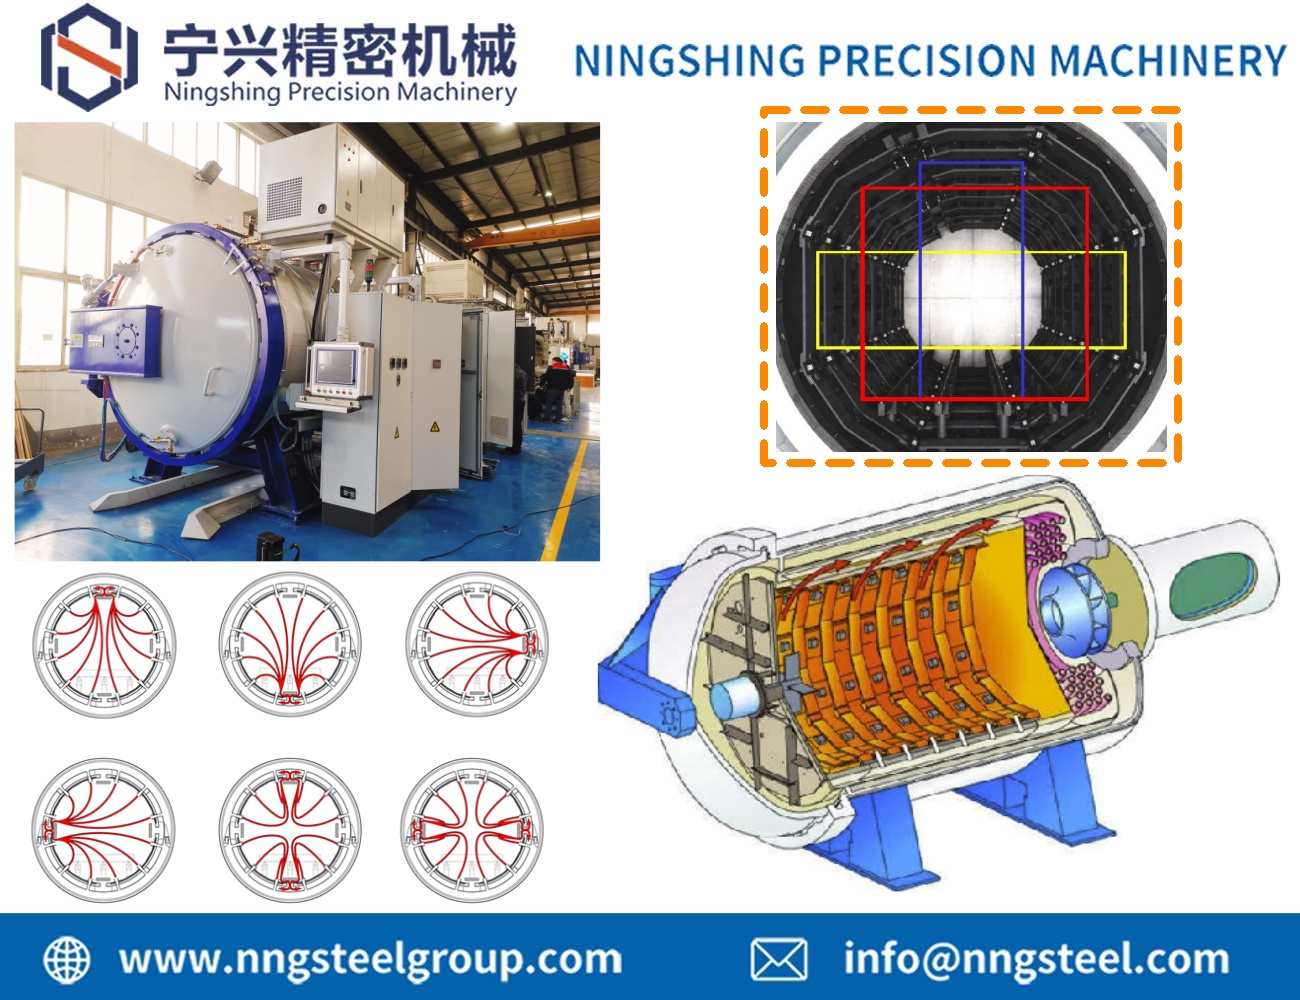 Horno de temple al vacío FUL121220 de Ningshing: Establece nuevos estándares en la tecnología de tratamiento térmico
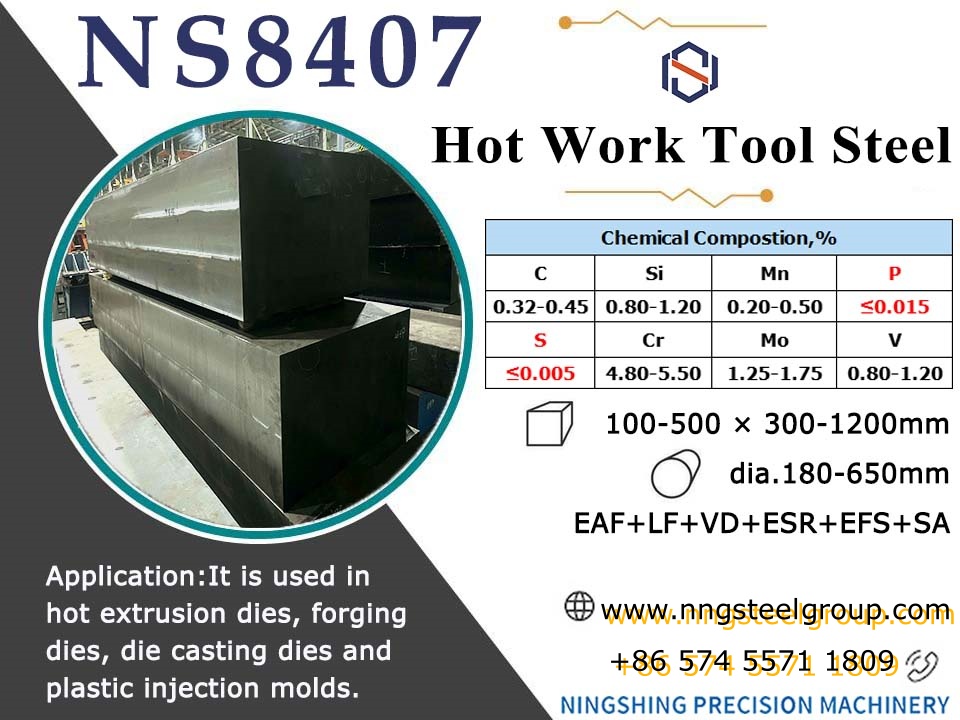 ACERO PARA HERRAMIENTAS NS8407