Diferenciación de grietas de forja, grietas de tratamiento térmico y grietas de materia prima.
2023-01-19
Hay muchos tipos diferentes de grietas: grietas de materia prima, grietas de tratamiento térmico, grietas de forja, etc. Resulta vertiginoso ver cómo identificarlas. Cómo identificarlas es una lección muy importante, para que sea fácil saber exactamente dónde se producen las grietas y analizar las causas de las grietas.
En primer lugar, es necesario determinar primero el concepto de "grieta de materia prima" y "grieta de forja", y las grietas que aparecen después de la forja deben entenderse como "grietas de forja", excepto que los principales factores que conducen a la grieta de forja Los principales factores que conducen a la formación de grietas se pueden dividir a su vez en.
1, forjando grietas causadas por defectos en las materias primas.
2, grietas de forja causadas por un proceso de forjado inadecuado.
、
Desde la forma macroscópica de las grietas primero para una distinción general, la horizontal generalmente no tiene nada que ver con el material base, las grietas longitudinales deben combinarse con el patrón de grietas y el proceso de forjado y otros análisis combinados.
Las grietas en ambos lados de la descarburación, sin duda es el proceso de forja, en cuanto a si es la materia prima o el proceso de forja causado por, es necesario analizar de acuerdo con los procesos metalográficos y tecnológicos.
Para el mismo lote del mismo tipo de pieza de trabajo, las grietas de forja se encuentran básicamente en un lugar, se extienden relativamente poco profundas bajo el microscopio, con descarburación en ambos lados. Y las grietas del material no necesariamente se repiten en el mismo lugar, la profundidad bajo el microscopio varía. Mira más y analiza, todavía hay cierta regla.
Las grietas del material corresponden en su mayoría a la dirección longitudinal del material. Y hay dos tipos de grietas forjadas, una es causada por sobrecalentamiento y quemado excesivo, y hay descarburación por oxidación cerca de la grieta. También hay un tipo de golpe de hierro frío que también puede causar grietas finas, este tiene el fenómeno de destrucción de la red y desgarro. Se puede distinguir del metalográfico.
Finalidad de la forja.
1, requisitos de formación.
2, para mejorar la organización interna del material, refinando el grano, composición elemental uniforme y organización.
3, para hacer que el material sea más denso (forjando el material dentro del aire original no expuesto, contracción o escaso, etc.), distribución más razonable de las líneas de flujo.
4, mediante un razonable tratamiento térmico posterior a la forja, para el siguiente proceso.
Por tanto, es deber del forjador corregir ciertos defectos en el interior de la materia prima. Las piezas fundidas y forjadas grandes a menudo provienen directamente del inicio de la forja del lingote, los lingotes deben existir una gran cantidad de defectos internos de fundición y fundición, obviamente, la forja razonable puede ser los llamados "defectos" de forja. Por lo tanto, la razonabilidad del proceso de forjado es la razón principal para decidir si las piezas forjadas se agrietarán.
Por supuesto, en relación con un proceso de forjado estable, si el forjado antes de la materia prima presenta un nivel claro de requisitos de control de defectos de la materia prima, cuando el nivel de defectos de la materia prima excede los requisitos y el forjado bajo el proceso de forjado original, se produce un fenómeno de agrietamiento. Puede reconocerse como "defectos de la materia prima causados por grietas de forja".
Se debe considerar el análisis específico del problema de agrietamiento, combinado con el análisis del proceso, incluido el proceso de calentamiento, no hay atmósfera protectora, la forja debe ser la materia prima de forja de grietas densa únicamente. El óxido suele ser de color gris denso, el proceso de fabricación de la muestra causado por la suciedad es de color negruzco muy suelto, al observar el gran aumento se sabrá que es imposible distinguir el espectro de energía de juego directo que se debe poder distinguir.
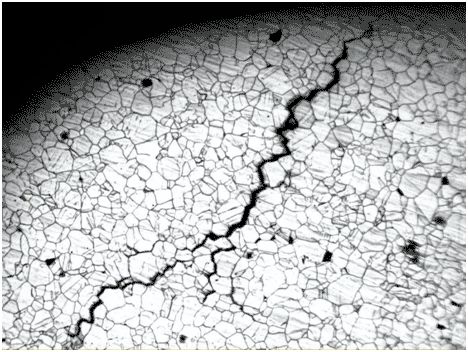
Las grietas de forja generalmente se forman a altas temperaturas, la deformación de la forja debido a la expansión de la grieta y el contacto con el aire, por lo que bajo el microscopio de 100X o 500X, se pueden ver grietas llenas de óxido y ambos lados están descarburados, la organización es ferrita, la morfológica. Las características de la grieta son relativamente gruesas y generalmente existen formas múltiples, sin punta fina brillante, más redonda y pura, sin dirección fina brillante, además de la forma típica anterior, a veces además de los patrones típicos anteriores, algo de forja A veces se encuentra que las grietas son relativamente finas. La grieta no está rodeada por una descarburación total sino por una semidescarburación.
Ejemplos de grietas típicas de forja.
Más óxido en los bordes.
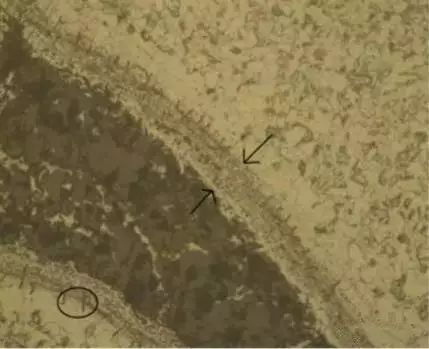
Las grietas del proceso de calentamiento de enfriamiento y el proceso de calentamiento de forja formadas en la naturaleza y forma de las grietas tienen diferencias obvias. Para el acero estructural, la temperatura del tratamiento térmico es generalmente mucho más baja que la temperatura de forjado, incluso para el acero de alta velocidad y el acero de alta aleación, el tiempo de calentamiento y mantenimiento es mucho menor que la temperatura de forjado. Debido a la alta temperatura de calentamiento del tratamiento térmico, el tiempo de mantenimiento es demasiado largo o el calentamiento rápido producirá grietas tempranas en el proceso de calentamiento. Producido a lo largo de la distribución del límite de grano más grueso de la grieta; La grieta en ambos lados de una organización de descarburación leve, las piezas se calientan demasiado rápido, también producirán grietas tempranas, esta grieta en ambos lados no tiene una descarburación obvia, pero la grieta y su cola se llenan de piel de óxido. A veces, debido a fallas en la instrumentación a alta temperatura, la temperatura es muy alta, lo que resulta en que la organización de la pieza sea extremadamente gruesa y la grieta a lo largo de la distribución del límite de grano grueso.
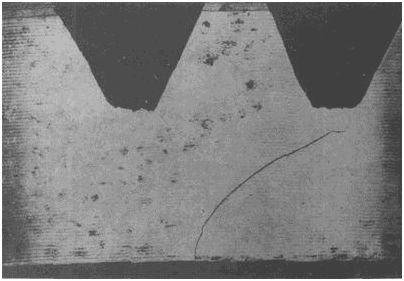
Ejemplo de una grieta de enfriamiento típica.
A 500X, es dentada, con una grieta ancha al principio y al final y una grieta de fractura fina o sin final, no se encuentran inclusiones metalúrgicas anormales en la grieta, no hay descarburación y la grieta se extiende en un patrón dentado, con las características típicas de una grieta apagada.
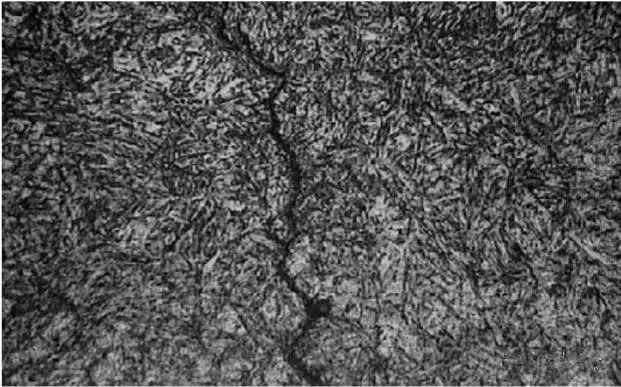
Grietas de forja y grietas de tratamiento térmico generadas por las causas.
1, causas de grietas en la forja: el acero en el proceso de forja, debido a la presencia de defectos superficiales e internos en el acero, como rayitas, ojos de arena, grietas, inclusiones, burbujas subcutáneas, contracción, manchas blancas y laminaciones, etc., pueden convertirse la causa del agrietamiento de la forja. Además, debido a un proceso de forjado deficiente o una operación inadecuada, como sobrecalentamiento, quemado excesivo o una temperatura final de forjado demasiado baja, una velocidad de enfriamiento de forjado demasiado rápida, etc., también provocará grietas en el forjado.
2, causas del agrietamiento por tratamiento térmico: las grietas por enfriamiento son macrogrietas, causadas principalmente por macrotensión. En el proceso de producción real, la pieza de acero a menudo se debe a un diseño estructural irrazonable, una selección inadecuada de acero, un control incorrecto de la temperatura de enfriamiento, la velocidad de enfriamiento y enfriamiento no es apropiada y otros factores, por un lado, aumentan la tensión de enfriamiento, harán la formación de expansión de microfisuras de enfriamiento, la formación de grietas de enfriamiento macroscópicas, por otro lado, debido al aumento de la sensibilidad de las microfisuras, aumenta el número de microfisuras, lo que reduce la resistencia a la fractura frágil del acero Sk, aumentando así la posibilidad de formación de grietas de enfriamiento. .
Factores que afectan el enfriamiento y el craqueo.
Muchos factores afectan la grieta de enfriamiento, aquí se producirán solo unos pocos que se encuentran comúnmente en el caso de una introducción.
1, las materias primas tienen defectos y grietas por enfriamiento: si la superficie de la materia prima y las grietas internas o inclusiones y otros defectos, que no se encontraron antes del enfriamiento, pueden formar grietas por enfriamiento.
2, agrietamiento causado por inclusiones: si las inclusiones internas de la pieza son graves, o si ella misma debido a inclusiones graves tiene grietas ocultas, el enfriamiento probablemente producirá grietas.
3, apagar las grietas causadas por una mala organización original.
4, temperatura de enfriamiento incorrecta causada por grietas de enfriamiento: temperatura de enfriamiento incorrecta causada por grietas de enfriamiento de piezas, generalmente hay dos casos.
(1) el instrumento indica que la temperatura es más baja que la temperatura real del horno, por lo que la temperatura de enfriamiento es alta, lo que resulta en un sobrecalentamiento del enfriamiento, lo que provoca el agrietamiento de la pieza de trabajo. Donde la organización metalográfica sobrecalentada por enfriamiento y craqueo son granos gruesos y martensita gruesa.
(2) el contenido de carbono real del acero es mayor que el contenido del grado de acero, si el grado original del proceso de enfriamiento normal, lo que equivale a aumentar la temperatura de enfriamiento del acero, es fácil de provocar el sobrecalentamiento de las piezas y el grano. crecimiento, de modo que la tensión de enfriamiento aumenta y causa enfriamiento y agrietamiento.
5, enfriamiento y enfriamiento causados por grietas de enfriamiento inadecuado: el enfriamiento debido a un enfriamiento inadecuado también provocará accidentes por enfriamiento y agrietamiento de las piezas.
6, defectos de mecanizado causados por grietas de enfriamiento: debido a un mecanizado deficiente, dejar marcas de herramienta gruesas y profundas en la superficie de la pieza, aunque sea una pieza muy simple o sin una concentración de tensión, también causará grietas durante el enfriamiento o tempranas. el daño ocurre durante el servicio.
7, la forma de la pieza sobre el impacto de las grietas de enfriamiento: la geometría de la pieza no es razonable, o la diferencia de espesor del área excedente de la sección transversal es grande, en el enfriamiento son propensos a agrietarse debido a la concentración de tensión.
8, templado no oportuno causado por agrietamiento: después de un templado sin un templado oportuno, probablemente se deba a que la tensión residual del templado es demasiado grande y provocará grietas.
Cómo distinguir grietas
Es importante distinguir entre grietas por enfriamiento, grietas por revenido, grietas por forjado o grietas por pulido, etc. Esto facilita descubrir exactamente dónde se producen las grietas y ayuda a analizar las causas de las grietas.
Primero, preste atención a la diferencia entre apagar grietas y moler grietas. Para las grietas que no se encuentran durante el enfriamiento sino solo después del rectificado, es importante distinguir si son grietas de enfriamiento o grietas de rectificado. Es más fácil cuando la grieta no está adherida al contaminante. En este momento, preste atención a la morfología de la grieta, especialmente a la dirección de desarrollo de la grieta, mientras que las grietas por esmerilado son perpendiculares a la dirección de esmerilado, en forma de líneas paralelas o en forma de grietas en forma de tortuga. La profundidad de las grietas por molienda es poco profunda, mientras que las grietas por enfriamiento son generalmente más profundas y más grandes, sin relación con la dirección de molienda, y en su mayoría tienen la forma de grietas de corte recto.
En segundo lugar, preste atención al sitio donde se produce la grieta. Las esquinas afiladas cóncavas y convexas, el borde del agujero, el grabado, las marcas de acero y los defectos de la superficie causados por el procesamiento mecánico, etc., en estas partes de la grieta se apagan principalmente.
En tercer lugar, observando la sección de grietas de la pieza para distinguir si se trata de grietas apagadas o de enfriamiento antes de las grietas de forja o grietas causadas por otras circunstancias. Si la sección de la grieta es blanca o blanca oscura o roja clara (enfriamiento con agua causado por el óxido del agua), se puede determinar como grieta de enfriamiento, si la sección de la grieta es de color marrón oscuro, o incluso la apariencia de una piel de oxígeno, no es una grieta de enfriamiento, se apaga antes de que exista la grieta, si la grieta se forma cuando la pieza se forja o calandra, estas grietas se expandirán debido al enfriamiento. Debido a que las grietas de enfriamiento se forman básicamente por debajo del punto MS, la sección no se oxida.
Cuarto, en la microestructura, las grietas apagadas se fracturan a lo largo de los límites de los granos. Si no se fracturan a lo largo de los límites de los granos sino a lo largo de fracturas intracristalinas, se trata de grietas por fatiga.
En quinto lugar, si existe una capa de descarburación alrededor de la grieta, no es una grieta de enfriamiento, sino una grieta que existe antes del enfriamiento, porque las grietas de enfriamiento se generan durante el enfriamiento y el enfriamiento, y la descarburación nunca ocurrirá.
Fuente://mp.weixin.qq.com/s/ZwLvBOl_VCHnNS-nUATIUA
En primer lugar, es necesario determinar primero el concepto de "grieta de materia prima" y "grieta de forja", y las grietas que aparecen después de la forja deben entenderse como "grietas de forja", excepto que los principales factores que conducen a la grieta de forja Los principales factores que conducen a la formación de grietas se pueden dividir a su vez en.
1, forjando grietas causadas por defectos en las materias primas.
2, grietas de forja causadas por un proceso de forjado inadecuado.
、
Desde la forma macroscópica de las grietas primero para una distinción general, la horizontal generalmente no tiene nada que ver con el material base, las grietas longitudinales deben combinarse con el patrón de grietas y el proceso de forjado y otros análisis combinados.
Las grietas en ambos lados de la descarburación, sin duda es el proceso de forja, en cuanto a si es la materia prima o el proceso de forja causado por, es necesario analizar de acuerdo con los procesos metalográficos y tecnológicos.
Para el mismo lote del mismo tipo de pieza de trabajo, las grietas de forja se encuentran básicamente en un lugar, se extienden relativamente poco profundas bajo el microscopio, con descarburación en ambos lados. Y las grietas del material no necesariamente se repiten en el mismo lugar, la profundidad bajo el microscopio varía. Mira más y analiza, todavía hay cierta regla.
Las grietas del material corresponden en su mayoría a la dirección longitudinal del material. Y hay dos tipos de grietas forjadas, una es causada por sobrecalentamiento y quemado excesivo, y hay descarburación por oxidación cerca de la grieta. También hay un tipo de golpe de hierro frío que también puede causar grietas finas, este tiene el fenómeno de destrucción de la red y desgarro. Se puede distinguir del metalográfico.
Finalidad de la forja.
1, requisitos de formación.
2, para mejorar la organización interna del material, refinando el grano, composición elemental uniforme y organización.
3, para hacer que el material sea más denso (forjando el material dentro del aire original no expuesto, contracción o escaso, etc.), distribución más razonable de las líneas de flujo.
4, mediante un razonable tratamiento térmico posterior a la forja, para el siguiente proceso.
Por tanto, es deber del forjador corregir ciertos defectos en el interior de la materia prima. Las piezas fundidas y forjadas grandes a menudo provienen directamente del inicio de la forja del lingote, los lingotes deben existir una gran cantidad de defectos internos de fundición y fundición, obviamente, la forja razonable puede ser los llamados "defectos" de forja. Por lo tanto, la razonabilidad del proceso de forjado es la razón principal para decidir si las piezas forjadas se agrietarán.
Por supuesto, en relación con un proceso de forjado estable, si el forjado antes de la materia prima presenta un nivel claro de requisitos de control de defectos de la materia prima, cuando el nivel de defectos de la materia prima excede los requisitos y el forjado bajo el proceso de forjado original, se produce un fenómeno de agrietamiento. Puede reconocerse como "defectos de la materia prima causados por grietas de forja".
Se debe considerar el análisis específico del problema de agrietamiento, combinado con el análisis del proceso, incluido el proceso de calentamiento, no hay atmósfera protectora, la forja debe ser la materia prima de forja de grietas densa únicamente. El óxido suele ser de color gris denso, el proceso de fabricación de la muestra causado por la suciedad es de color negruzco muy suelto, al observar el gran aumento se sabrá que es imposible distinguir el espectro de energía de juego directo que se debe poder distinguir.
Las grietas de forja generalmente se forman a altas temperaturas, la deformación de la forja debido a la expansión de la grieta y el contacto con el aire, por lo que bajo el microscopio de 100X o 500X, se pueden ver grietas llenas de óxido y ambos lados están descarburados, la organización es ferrita, la morfológica. Las características de la grieta son relativamente gruesas y generalmente existen formas múltiples, sin punta fina brillante, más redonda y pura, sin dirección fina brillante, además de la forma típica anterior, a veces además de los patrones típicos anteriores, algo de forja A veces se encuentra que las grietas son relativamente finas. La grieta no está rodeada por una descarburación total sino por una semidescarburación.
Ejemplos de grietas típicas de forja.
Más óxido en los bordes.
Las grietas del proceso de calentamiento de enfriamiento y el proceso de calentamiento de forja formadas en la naturaleza y forma de las grietas tienen diferencias obvias. Para el acero estructural, la temperatura del tratamiento térmico es generalmente mucho más baja que la temperatura de forjado, incluso para el acero de alta velocidad y el acero de alta aleación, el tiempo de calentamiento y mantenimiento es mucho menor que la temperatura de forjado. Debido a la alta temperatura de calentamiento del tratamiento térmico, el tiempo de mantenimiento es demasiado largo o el calentamiento rápido producirá grietas tempranas en el proceso de calentamiento. Producido a lo largo de la distribución del límite de grano más grueso de la grieta; La grieta en ambos lados de una organización de descarburación leve, las piezas se calientan demasiado rápido, también producirán grietas tempranas, esta grieta en ambos lados no tiene una descarburación obvia, pero la grieta y su cola se llenan de piel de óxido. A veces, debido a fallas en la instrumentación a alta temperatura, la temperatura es muy alta, lo que resulta en que la organización de la pieza sea extremadamente gruesa y la grieta a lo largo de la distribución del límite de grano grueso.
Ejemplo de una grieta de enfriamiento típica.
A 500X, es dentada, con una grieta ancha al principio y al final y una grieta de fractura fina o sin final, no se encuentran inclusiones metalúrgicas anormales en la grieta, no hay descarburación y la grieta se extiende en un patrón dentado, con las características típicas de una grieta apagada.
Grietas de forja y grietas de tratamiento térmico generadas por las causas.
1, causas de grietas en la forja: el acero en el proceso de forja, debido a la presencia de defectos superficiales e internos en el acero, como rayitas, ojos de arena, grietas, inclusiones, burbujas subcutáneas, contracción, manchas blancas y laminaciones, etc., pueden convertirse la causa del agrietamiento de la forja. Además, debido a un proceso de forjado deficiente o una operación inadecuada, como sobrecalentamiento, quemado excesivo o una temperatura final de forjado demasiado baja, una velocidad de enfriamiento de forjado demasiado rápida, etc., también provocará grietas en el forjado.
2, causas del agrietamiento por tratamiento térmico: las grietas por enfriamiento son macrogrietas, causadas principalmente por macrotensión. En el proceso de producción real, la pieza de acero a menudo se debe a un diseño estructural irrazonable, una selección inadecuada de acero, un control incorrecto de la temperatura de enfriamiento, la velocidad de enfriamiento y enfriamiento no es apropiada y otros factores, por un lado, aumentan la tensión de enfriamiento, harán la formación de expansión de microfisuras de enfriamiento, la formación de grietas de enfriamiento macroscópicas, por otro lado, debido al aumento de la sensibilidad de las microfisuras, aumenta el número de microfisuras, lo que reduce la resistencia a la fractura frágil del acero Sk, aumentando así la posibilidad de formación de grietas de enfriamiento. .
Factores que afectan el enfriamiento y el craqueo.
Muchos factores afectan la grieta de enfriamiento, aquí se producirán solo unos pocos que se encuentran comúnmente en el caso de una introducción.
1, las materias primas tienen defectos y grietas por enfriamiento: si la superficie de la materia prima y las grietas internas o inclusiones y otros defectos, que no se encontraron antes del enfriamiento, pueden formar grietas por enfriamiento.
2, agrietamiento causado por inclusiones: si las inclusiones internas de la pieza son graves, o si ella misma debido a inclusiones graves tiene grietas ocultas, el enfriamiento probablemente producirá grietas.
3, apagar las grietas causadas por una mala organización original.
4, temperatura de enfriamiento incorrecta causada por grietas de enfriamiento: temperatura de enfriamiento incorrecta causada por grietas de enfriamiento de piezas, generalmente hay dos casos.
(1) el instrumento indica que la temperatura es más baja que la temperatura real del horno, por lo que la temperatura de enfriamiento es alta, lo que resulta en un sobrecalentamiento del enfriamiento, lo que provoca el agrietamiento de la pieza de trabajo. Donde la organización metalográfica sobrecalentada por enfriamiento y craqueo son granos gruesos y martensita gruesa.
(2) el contenido de carbono real del acero es mayor que el contenido del grado de acero, si el grado original del proceso de enfriamiento normal, lo que equivale a aumentar la temperatura de enfriamiento del acero, es fácil de provocar el sobrecalentamiento de las piezas y el grano. crecimiento, de modo que la tensión de enfriamiento aumenta y causa enfriamiento y agrietamiento.
5, enfriamiento y enfriamiento causados por grietas de enfriamiento inadecuado: el enfriamiento debido a un enfriamiento inadecuado también provocará accidentes por enfriamiento y agrietamiento de las piezas.
6, defectos de mecanizado causados por grietas de enfriamiento: debido a un mecanizado deficiente, dejar marcas de herramienta gruesas y profundas en la superficie de la pieza, aunque sea una pieza muy simple o sin una concentración de tensión, también causará grietas durante el enfriamiento o tempranas. el daño ocurre durante el servicio.
7, la forma de la pieza sobre el impacto de las grietas de enfriamiento: la geometría de la pieza no es razonable, o la diferencia de espesor del área excedente de la sección transversal es grande, en el enfriamiento son propensos a agrietarse debido a la concentración de tensión.
8, templado no oportuno causado por agrietamiento: después de un templado sin un templado oportuno, probablemente se deba a que la tensión residual del templado es demasiado grande y provocará grietas.
Cómo distinguir grietas
Es importante distinguir entre grietas por enfriamiento, grietas por revenido, grietas por forjado o grietas por pulido, etc. Esto facilita descubrir exactamente dónde se producen las grietas y ayuda a analizar las causas de las grietas.
Primero, preste atención a la diferencia entre apagar grietas y moler grietas. Para las grietas que no se encuentran durante el enfriamiento sino solo después del rectificado, es importante distinguir si son grietas de enfriamiento o grietas de rectificado. Es más fácil cuando la grieta no está adherida al contaminante. En este momento, preste atención a la morfología de la grieta, especialmente a la dirección de desarrollo de la grieta, mientras que las grietas por esmerilado son perpendiculares a la dirección de esmerilado, en forma de líneas paralelas o en forma de grietas en forma de tortuga. La profundidad de las grietas por molienda es poco profunda, mientras que las grietas por enfriamiento son generalmente más profundas y más grandes, sin relación con la dirección de molienda, y en su mayoría tienen la forma de grietas de corte recto.
En segundo lugar, preste atención al sitio donde se produce la grieta. Las esquinas afiladas cóncavas y convexas, el borde del agujero, el grabado, las marcas de acero y los defectos de la superficie causados por el procesamiento mecánico, etc., en estas partes de la grieta se apagan principalmente.
En tercer lugar, observando la sección de grietas de la pieza para distinguir si se trata de grietas apagadas o de enfriamiento antes de las grietas de forja o grietas causadas por otras circunstancias. Si la sección de la grieta es blanca o blanca oscura o roja clara (enfriamiento con agua causado por el óxido del agua), se puede determinar como grieta de enfriamiento, si la sección de la grieta es de color marrón oscuro, o incluso la apariencia de una piel de oxígeno, no es una grieta de enfriamiento, se apaga antes de que exista la grieta, si la grieta se forma cuando la pieza se forja o calandra, estas grietas se expandirán debido al enfriamiento. Debido a que las grietas de enfriamiento se forman básicamente por debajo del punto MS, la sección no se oxida.
Cuarto, en la microestructura, las grietas apagadas se fracturan a lo largo de los límites de los granos. Si no se fracturan a lo largo de los límites de los granos sino a lo largo de fracturas intracristalinas, se trata de grietas por fatiga.
En quinto lugar, si existe una capa de descarburación alrededor de la grieta, no es una grieta de enfriamiento, sino una grieta que existe antes del enfriamiento, porque las grietas de enfriamiento se generan durante el enfriamiento y el enfriamiento, y la descarburación nunca ocurrirá.
Fuente://mp.weixin.qq.com/s/ZwLvBOl_VCHnNS-nUATIUA
 Acero para herramientas de trabajo en frío-A2
 Sierras circulares Ningshing: los especialistas en el mecanizado de chapa
 Ningshing en los medidores de proceso
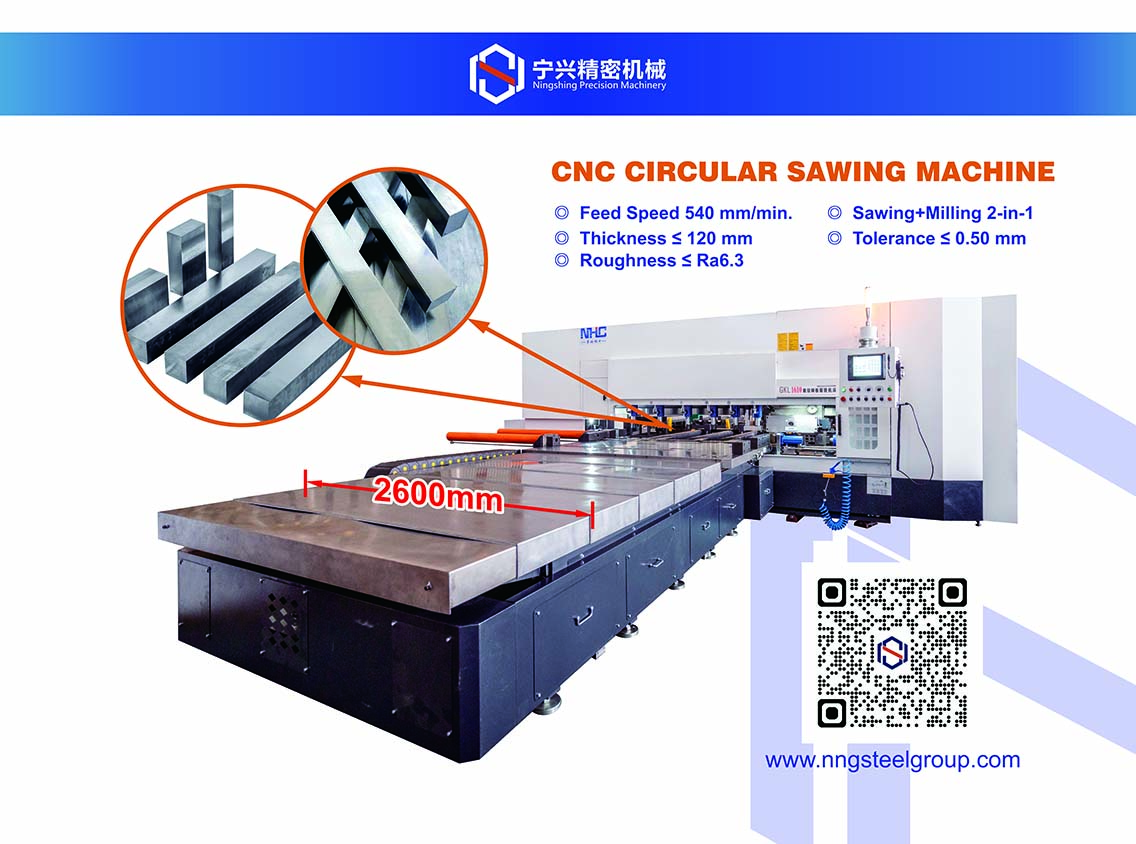 Las sierras circulares CNC le ayudan a aumentar su productividad
 El principal distribuidor de aceros especiales de China-Ningshing
 Proveedor de acero de confianza-Ningshing
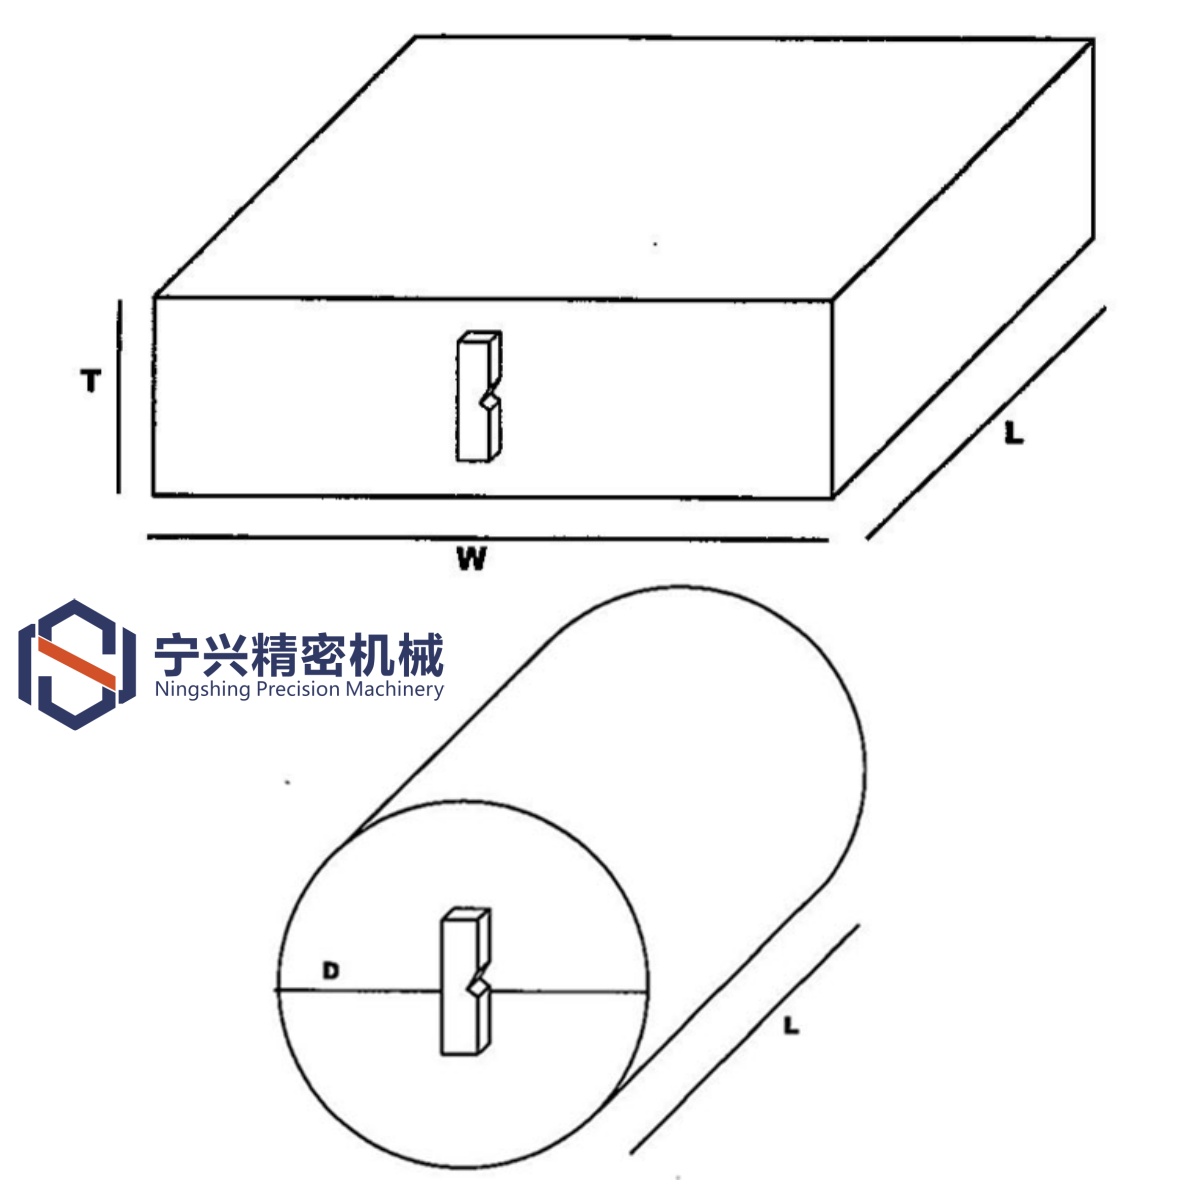 Preparación normativa y precisa de muestras de Ningshing
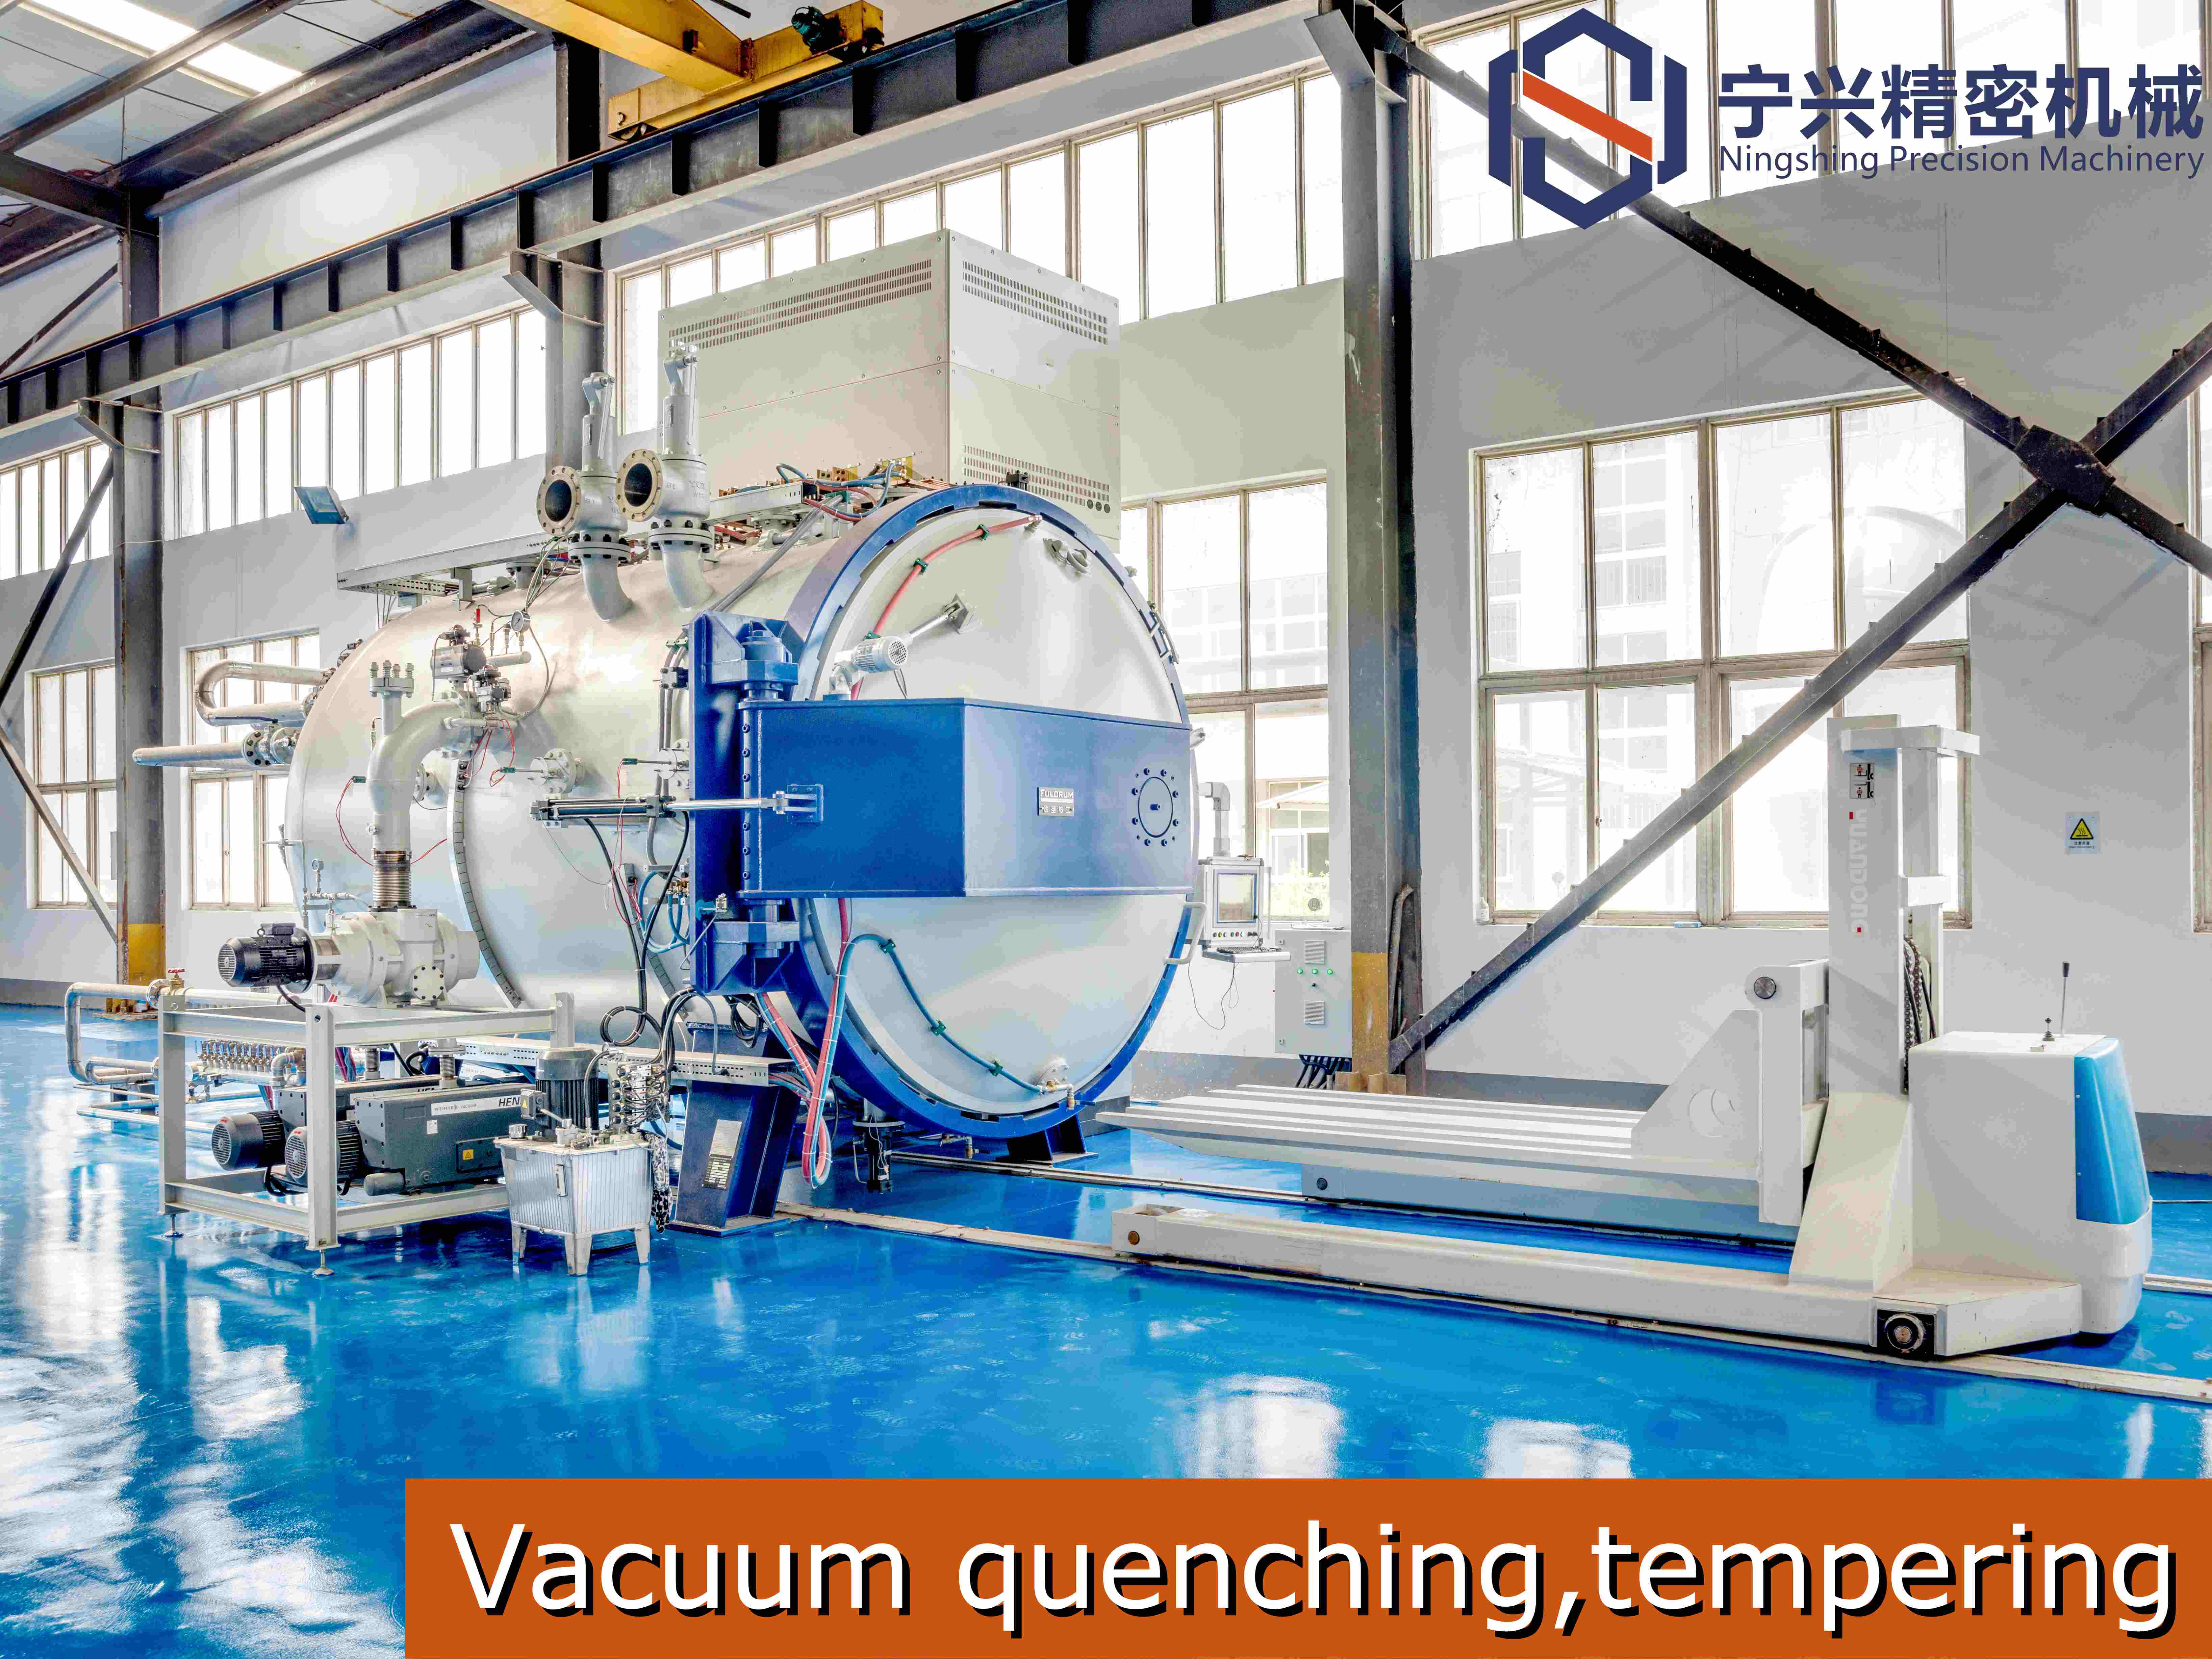 Programa de tratamiento térmico Ningshing: un proceso clave para mejorar las propiedades de los materiales
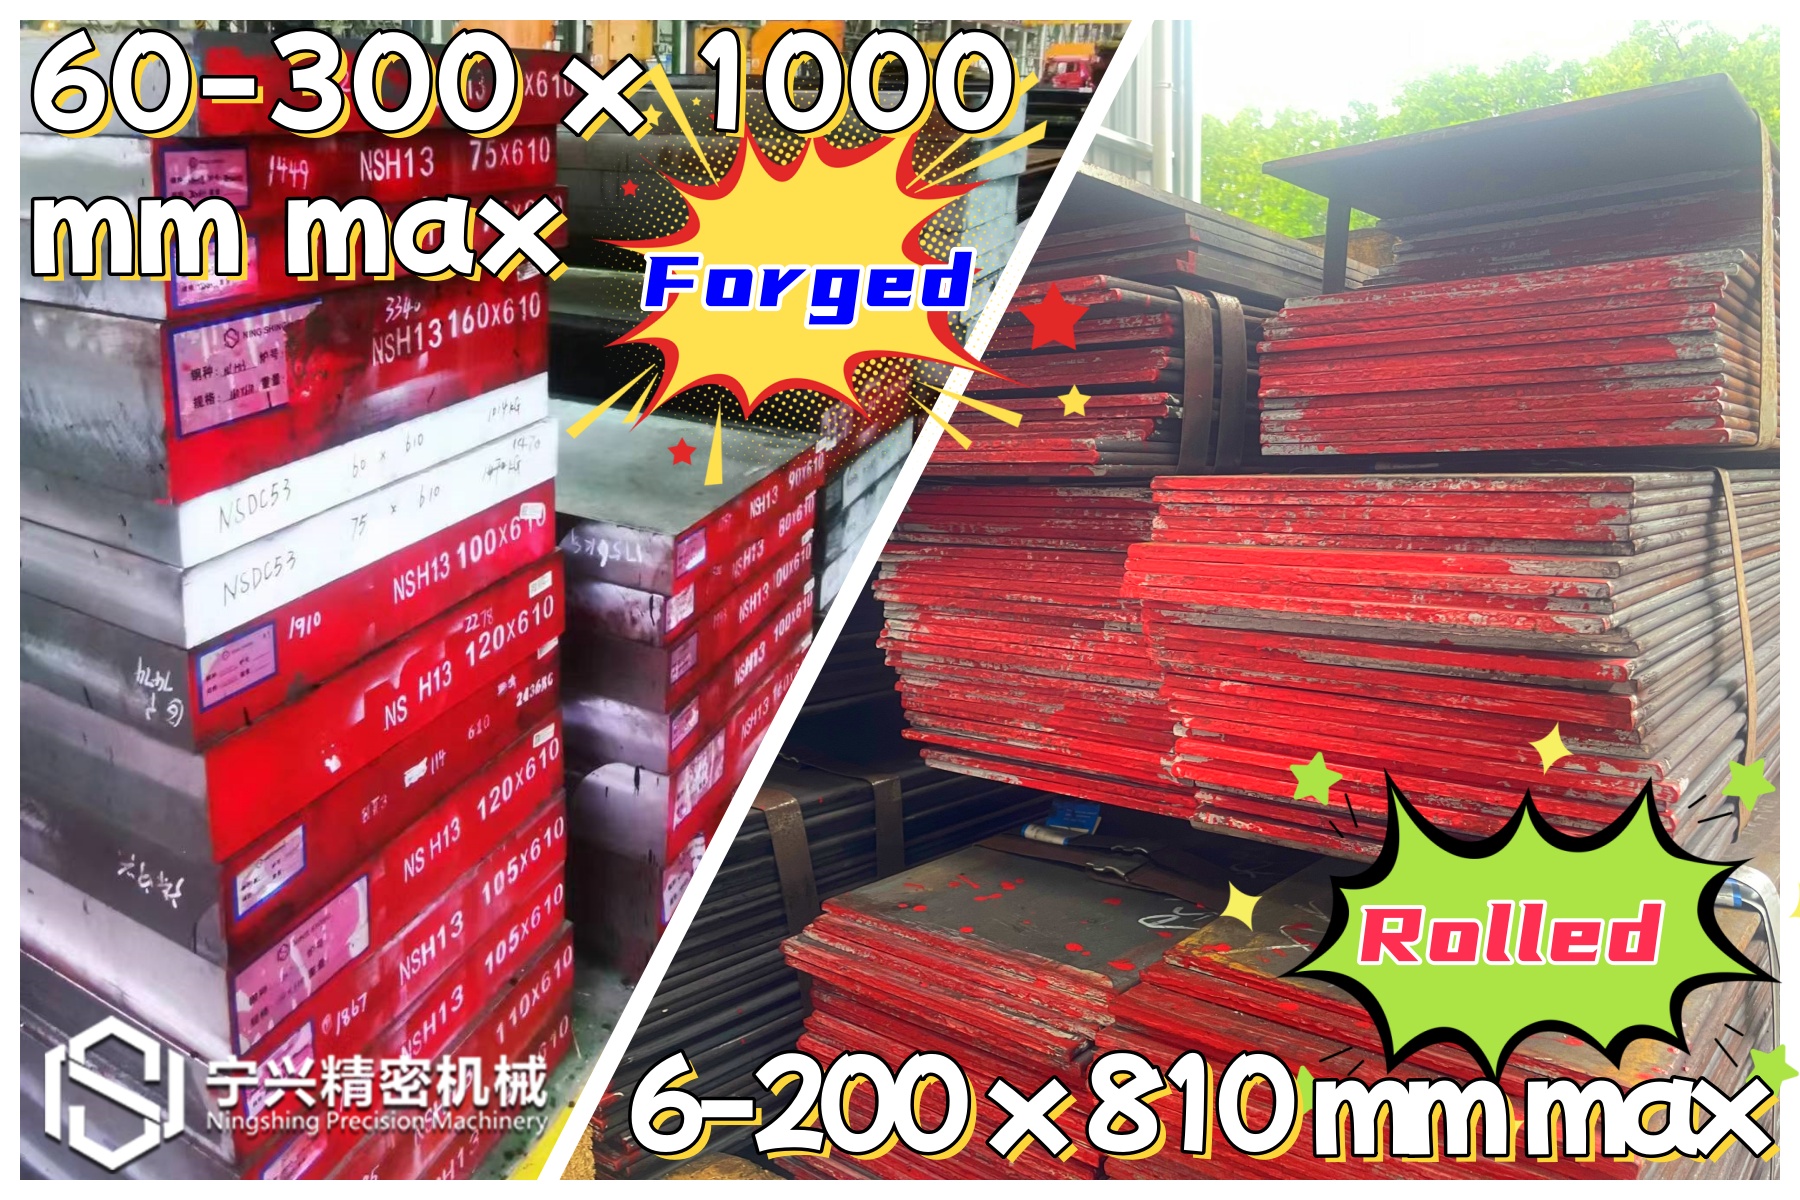 Aceros para trabajos en caliente Ningshing NS2344
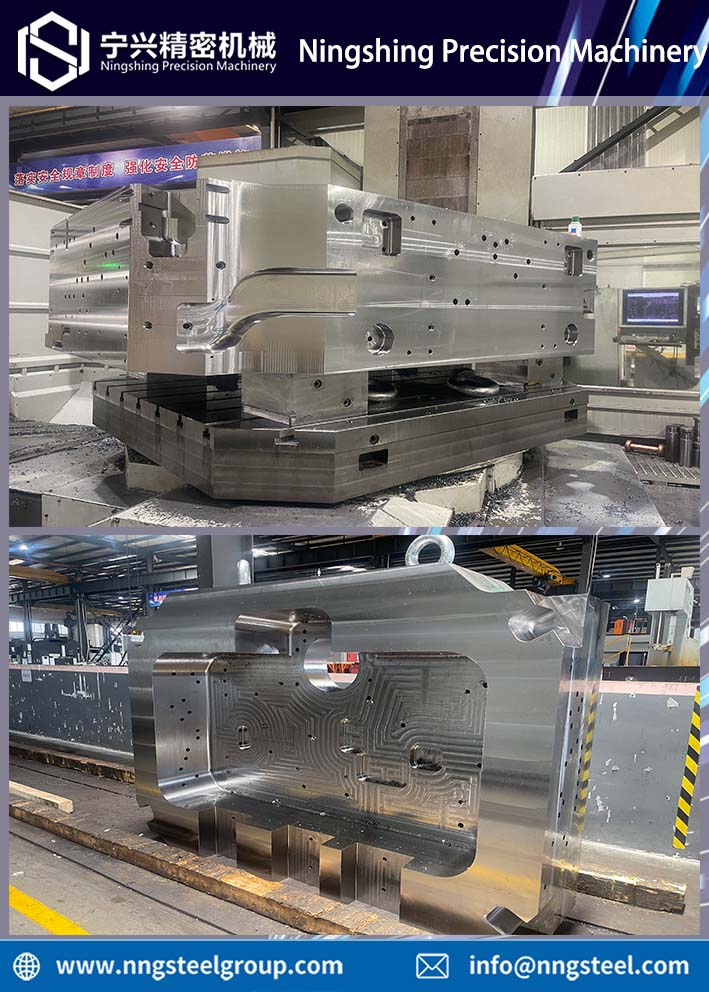 Aplicaciones de moldes de fundición a presión
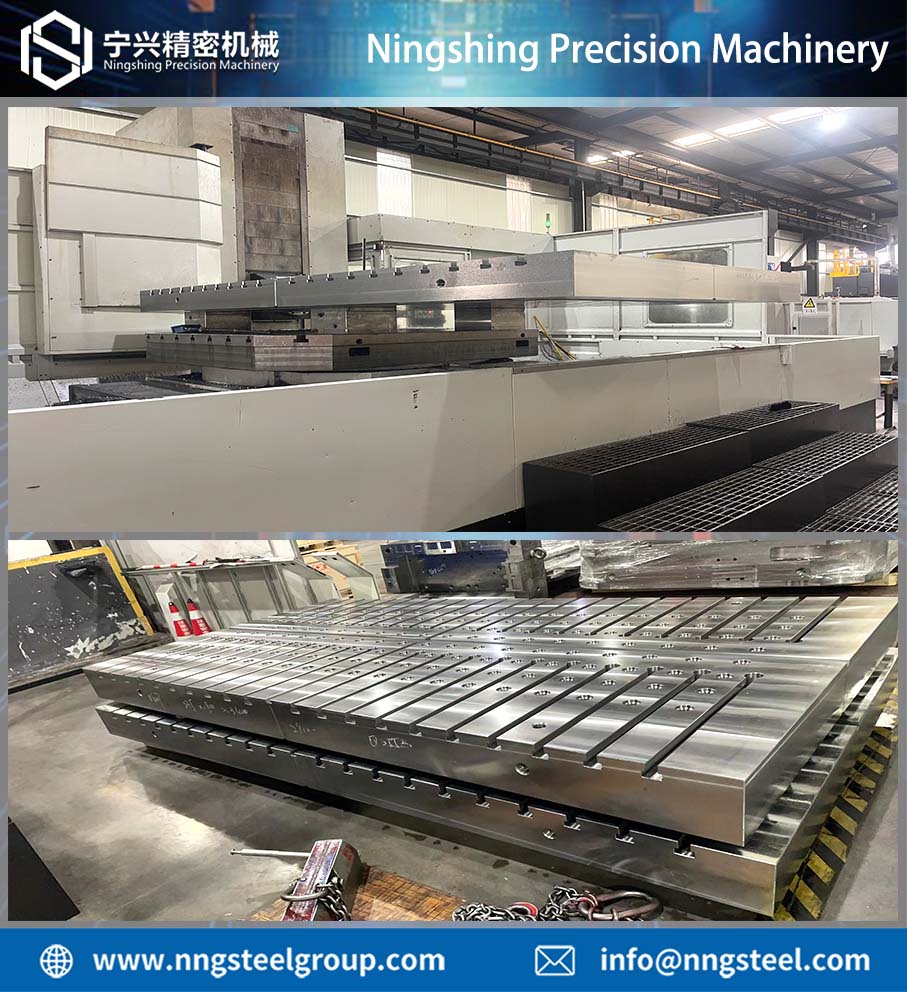 【The Power of Manufacturing】 Proporcionando un soporte irrompible para la máquina de prensado-- ¡Nuestra placa de refuerzo!
 Ningshing mantiene su pasión y dedicación bajo el calor del verano
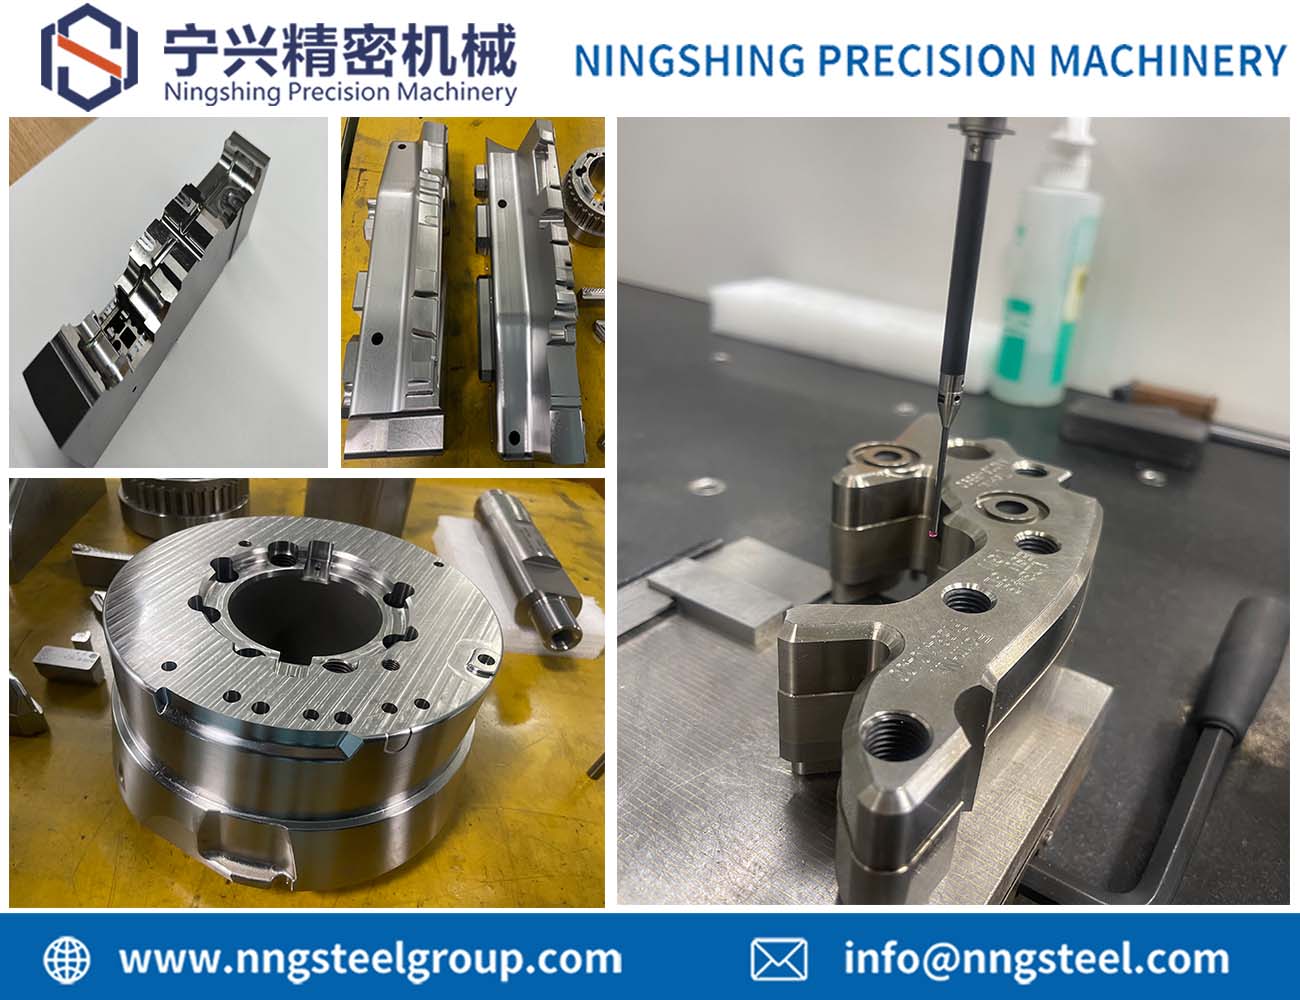 Piezas de molde de alta precisión - ¡Ningshing tiene la solución para usted!
 Reparto de casos de tratamiento de moldes
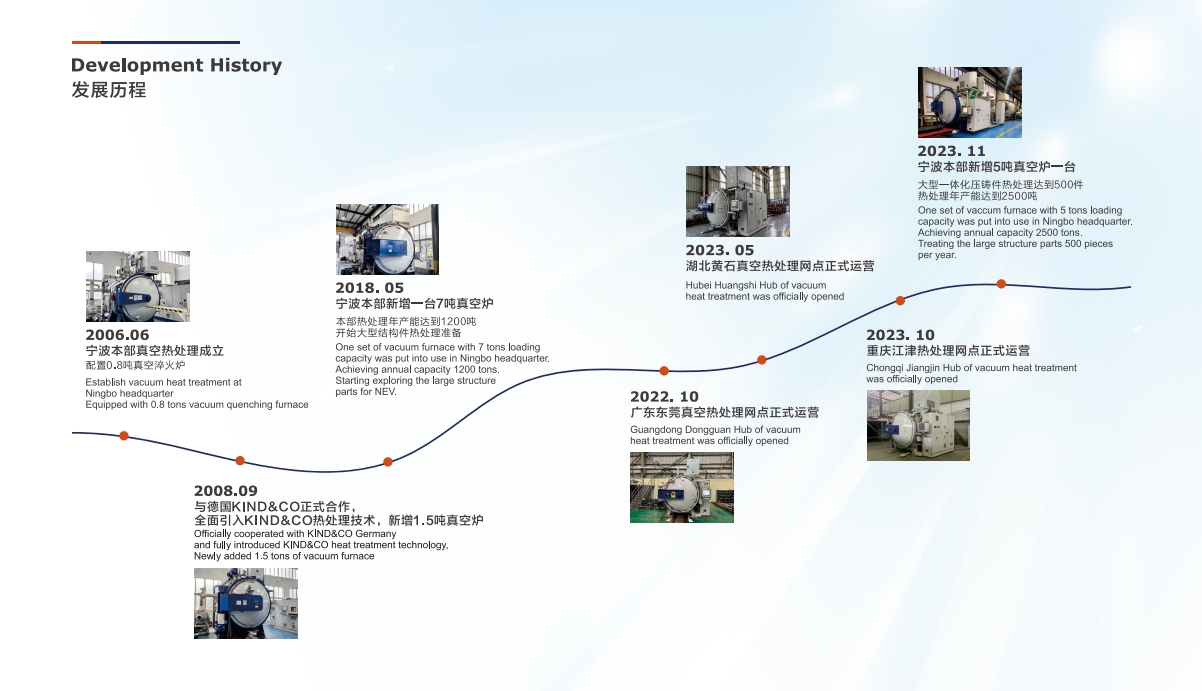 Emocionantes hitos en la trayectoria de la industria de tratamiento térmico de Ningshing
 Nuevo producto de Ningshing - SuperAlloys
 Base de acero para herramientas de NINGSHING
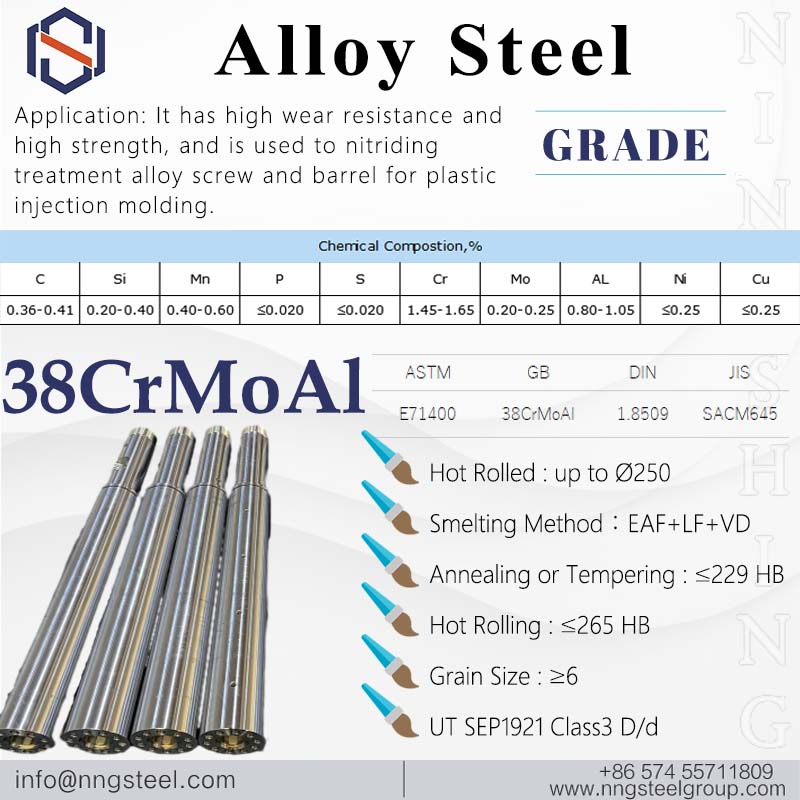 Acero aleado 38CrMoAl
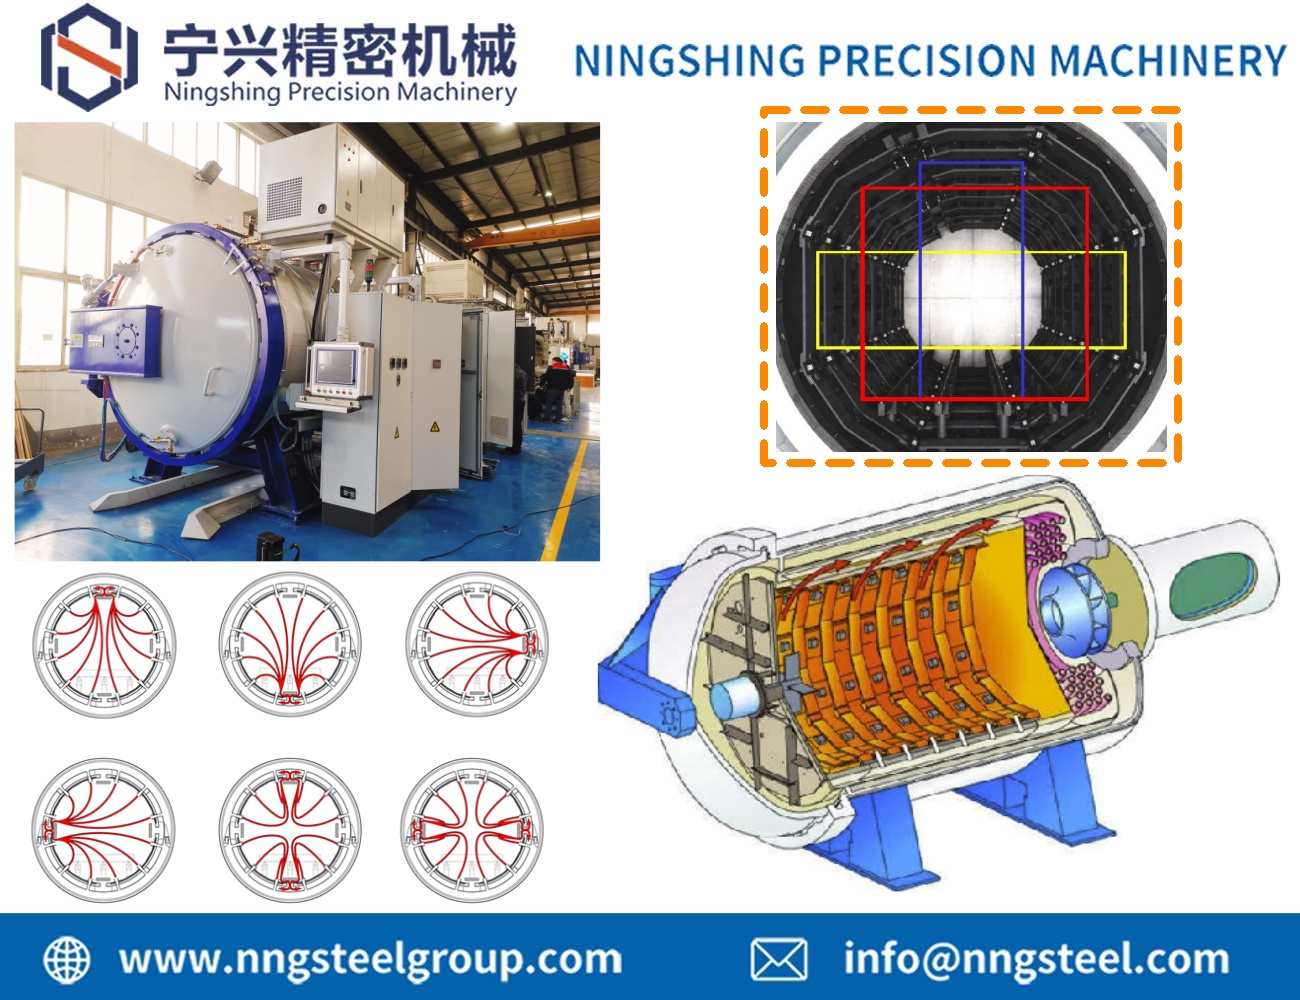 Horno de temple al vacío FUL121220 de Ningshing: Establece nuevos estándares en la tecnología de tratamiento térmico
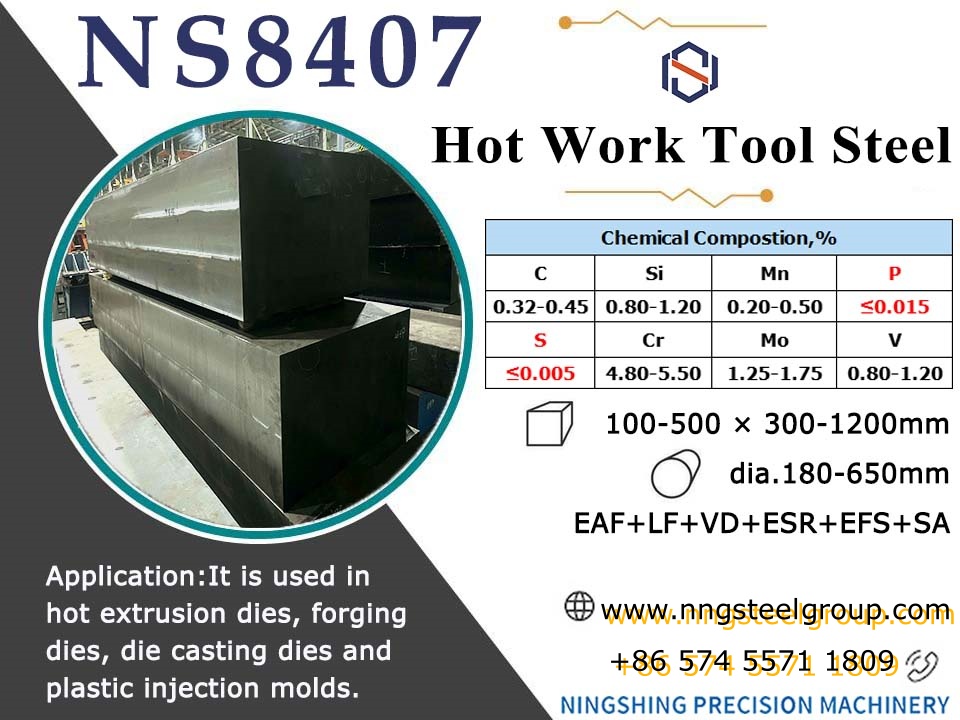 ACERO PARA HERRAMIENTAS NS8407