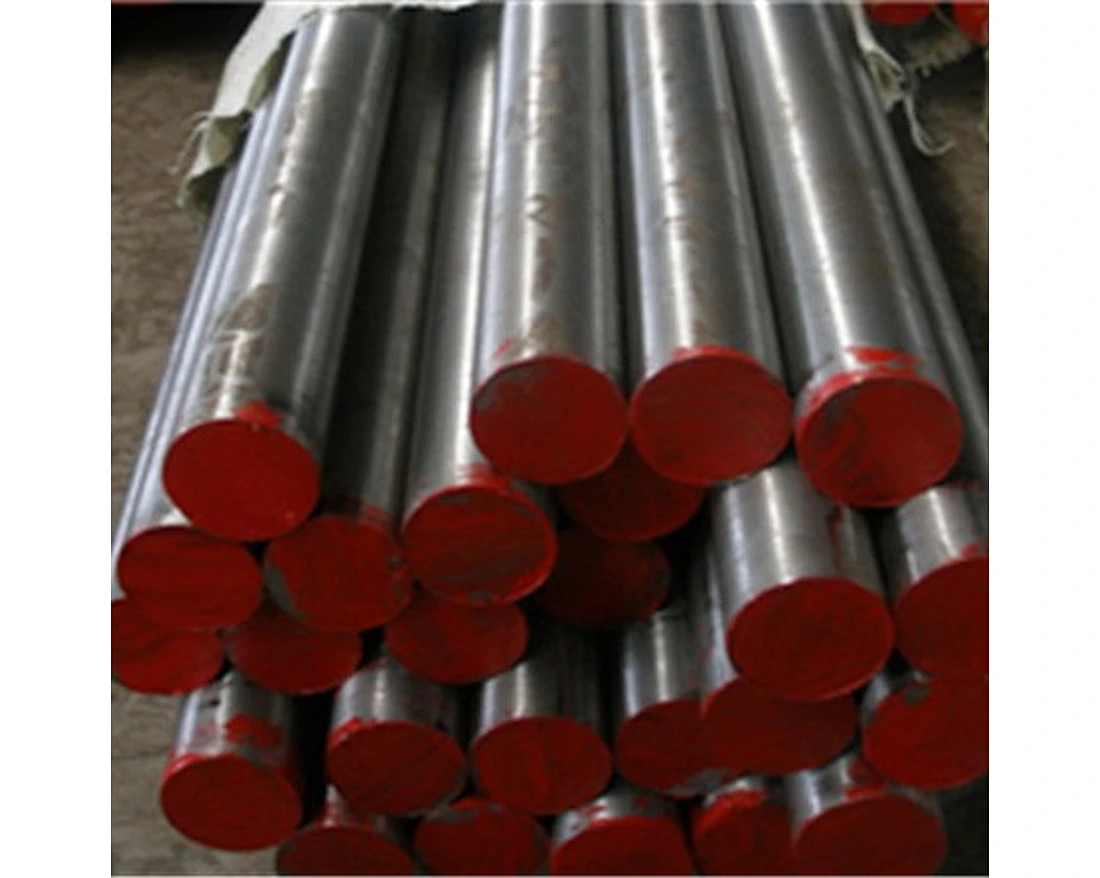


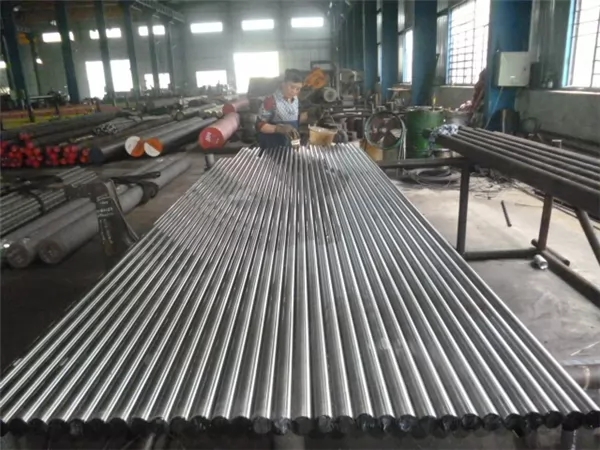
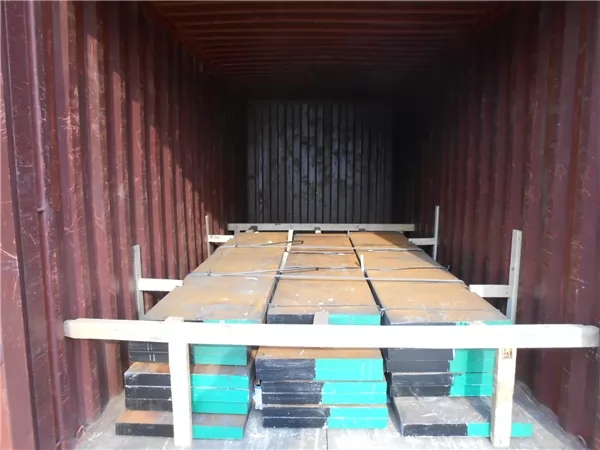
Acero para herramientas de trabajo en frío DIN 1.2510 / AISI O1 / JIS SKS3, sus aplicaciones típicas son la fabricación de troqueles de corte, conformado y recorte, calibres, cortadores, punzones, troqueles de refuerzo, pasadores de extracción, troqueles de rodillos roscados, troqueles de doblado, troqueles de moldes de plástico, cuñas, levas, guías de máquinas, sellos, máquinas. piezas, plantillas, plantillas de corte, matrices de estampación, etc.
Redondo: diámetro 10-500 mm
Plano: 6-120 x 40-1200 mm
Bloque: 80-400 x 100-1200 mm
EAF+(ESR) o EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido esferoidal, superficie negra o superficie mecanizada, UT SEP1921 Clase 3 D/d
| AISI/SAE | DIN / W.Nr. | JIS | ES |
| O1 | 1.2510 | SKS3 | 9CrWMn/CrWMn |
| Grado de acero | C | Si | Minnesota | PAG | S | cr | W. | V |
| 1.2510 | 0.90-1.05 | 0.15-0.35 | 1.00-1.20 | ≤ 0,030 | ≤ 0,030 | 0.50-0.70 | 0.50-0.70 | 0.05-0.15 |
| O1 | 0.85-1.00 | 0.10-0.50 | 1.00-1.40 | ≤ 0,030 | ≤ 0,030 | 0.40-0.70 | 0.40-0.60 | ≤ 0,30 |
| SKS3 | 0.90-1.00 | ≤ 0,35 | 0.90-1.20 | ≤ 0,030 | ≤ 0,030 | 0.50-1.00 | 0.50-1.00 | -- |
1. Un tipo de acero para herramientas de trabajo en frío de baja aleación.
2. Con cierta templabilidad y resistencia al desgaste, carburos homogéneos y de partículas pequeñas.
| Temperatura de inicio de forjado | Temperatura de forjado de acabado | Método de enfriamiento | |
| 1150 - 1200°C | 1100 - 1150°C | ≥920°C | Enfriamiento lento |
Recocido
La práctica de recocido recomendada es utilizar hornos de atmósfera controlada. Si no están disponibles, empaquetarlos en un material inerte. Para que un ciclo de recocido rápido desarrolle propiedades de mecanizado justas, caliente lentamente entre 1375 y 1425 °F. y enfriar lentamente en el horno. Para desarrollar la dureza más baja y la mejor esferoidización para una maquinabilidad óptima, caliente lentamente a 1450°F. y enfríe el horno a 20 grados por hora a 900°F. A continuación, la pieza puede retirarse del horno y enfriarse al aire. La dureza después de este ciclo será Brinell 202 máx.
Aliviar el estrés
Cuando sea deseable aliviar las tensiones del mecanizado, calentar lentamente a 1050°-1250°F, dejar que se iguale y luego enfriar en aire tranquilo (alivio de tensión). La práctica de recocido recomendada es utilizar hornos de atmósfera controlada. Si no están disponibles, empaquetarlos en un material inerte. Para que un ciclo de recocido rápido desarrolle propiedades de mecanizado justas, caliente lentamente entre 1375 y 1425 °F. y enfriar lentamente en el horno. Para desarrollar la dureza más baja y la mejor esferoidización para una maquinabilidad óptima, caliente lentamente a 1450°F. y enfríe el horno a 20 grados por hora a 900°F. A continuación, la pieza puede retirarse del horno y enfriarse al aire. La dureza después de este ciclo será Brinell 202 máx.
Endurecimiento
Después de un horno de endurecimiento completo, opere entre 1450°-1500°F, dependiendo del tamaño de la pieza. Caliente ligeramente antes de cargarlo en el horno de precalentamiento, que debe estar funcionando a aproximadamente 1100°-1200°F.
Templado
El O1 generalmente se templa en el rango de 300°-600°F. Las temperaturas de templado y la dureza Rockwell C resultante, basadas en muestras redondas de 1 pulgada de aceite enfriado a 1475 °F y revenido durante 2 horas, son las siguientes:
| Rockwell °C | |
| 300 | 65 |
| 350 | 63 |
| 400 | 62.5 |
| 450 | 61 |
| 500 | 60 |
| 600 | 57 |