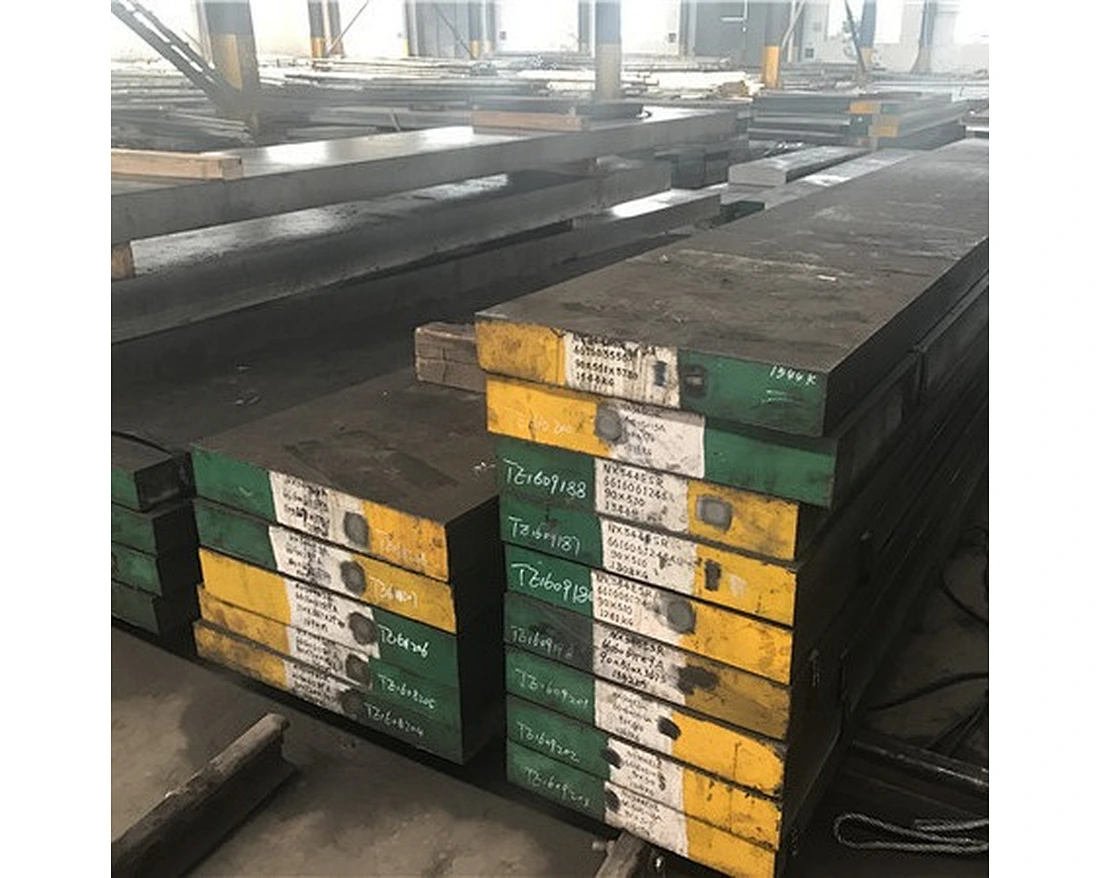


Bloques forjados NX344 / 1.2344 ESR para moldes de plástico
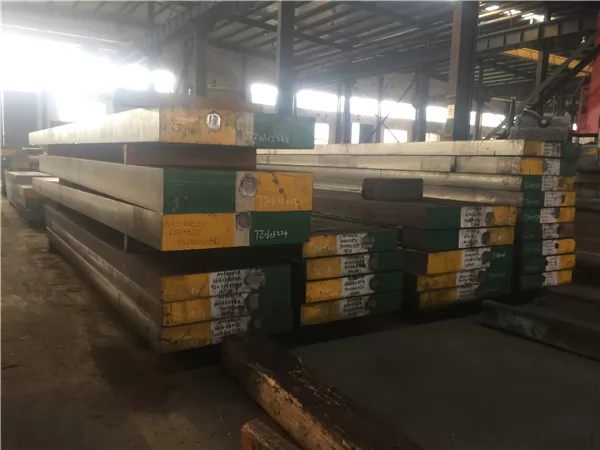
NX344 es un grado especial desarrollado por nuestro Ningshing Special-Steel. Es un nivel de alta calidad de 1.2344 ESR, un tipo de acero para herramientas para trabajos en caliente.
Al principio, desarrollamos este grado para fabricar moldes de plástico para cajas de refrigerios de alta calidad debido a su mejor rendimiento en resistencia térmica y buena tenacidad que podría mejorar para obtener una vida útil más larga del molde.

| C | Si | Minnesota | PAG | S | cr | Mes | V |
| 0.36 | 0.90 | 0.30 | ≤ | ≤ | 5.00 | 1.25 | 0.90 |
| 0.42 | 1.20 | 0.50 | 0.015 | 0.003 | 5.50 | 1.50 | 1.20 |

| Espesor(mm) | Ancho (mm) | Longitud (mm) | ||||||
| 100-500 | 100-910 | 3000-5800 | ||||||

EAF+LF+VD+(ESR), forjado, recocido esferoidizado, EFS, dureza≤230HB, superficie mecanizada,
UT 100% SEP1921 Clase 3 E/e,
Microestructura esferoidizada según norma NADCA207-2003 AS1-AS9
Prueba de impacto: prueba de impacto transversal según ASTM A370, prueba de impacto con muesca en V (5 muestras, tamaño de 10 x 10 mm),
valor medio >=11 J (eliminar máximo y mínimo), valor único >=8 J

Tratamiento térmico
| Temperatura de calor | Temperatura de inicio de forjado | Temperatura de forjado de acabado | Método de enfriamiento | ||||||||
| 1020-1150℃ | 1100-1120℃ | 900-850℃ | Enfriamiento en pozo o arena |
Recocido
750 a 800°C (1382 a 1472°F)
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h (50 a 68 °F/h) hasta aprox. 600°C (1112°F), enfriamiento adicional en el aire.
Dureza después del recocido: máx. 235 HB.
Aliviar el estrés
600 a 650°C (1112 a 1202°F)
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o en formas complejas.
Después del calentamiento completo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Endurecimiento
1000 a 1040°C (1832 a 1904°F)
Aceite, baño de sal (500 - 550°C / 932-1022°F), aire
Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible:
52 - 56 HRC en baño de aceite o sal,
50 - 54 HRC en aire.
Templado
Calentamiento lento hasta temperatura de revenido inmediatamente después del endurecimiento / tiempo en horno 1 hora por cada 20 mm de espesor de la pieza, pero al menos 2 horas / enfriamiento al aire. Se recomienda templar al menos dos veces. Puede resultar ventajoso un tercer ciclo de templado con el fin de aliviar la tensión.
1er templado aprox. 30°C (86°F) por encima de la dureza secundaria máxima.
2.º templado hasta la dureza de trabajo deseada.
La tabla de templado muestra los valores promedio de dureza del templado.
3. Para aliviar tensiones a una temperatura de 30 a 50 °C (86 a 122 °F), la temperatura de templado más baja es la más alta.