

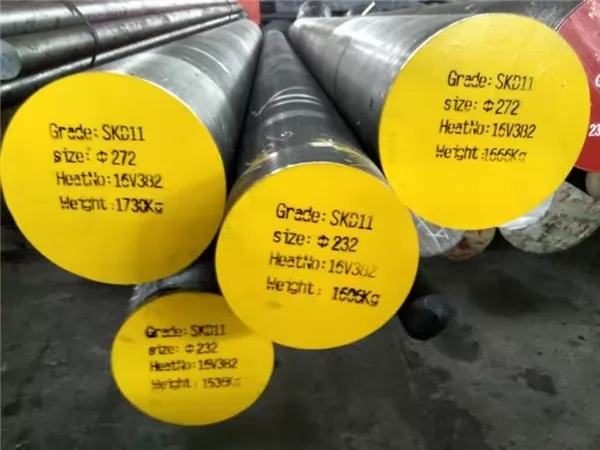
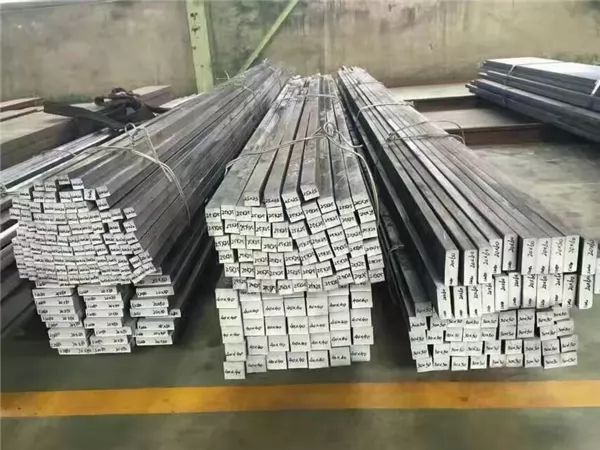
Acero para herramientas de trabajo en frío JIS SKD11se utiliza para fabricar diferentes tipos de moldes para trabajo en frío con alta precisión y larga vida útil, herramientas de corte e instrumentos de medición, como matrices de perforación de formas complejas, placas de tornillos roscados, matrices de extrusión en frío, tijeras de corte en frío, herramientas de medición de precisión, etc.
Redondo: diámetro 10-700 mm
Plano: 6-120 x 40-1000 mm
Bloque: 80-400 x 100-1000 mm
EAF+(ESR) o EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido, superficie negra o superficie mecanizada, UT SEP1921 Class3 D/d
| AISI/SAE | DIN / W.Nr. | JIS | ES |
| D2 | 1.2379 | SKD11 | Cr12MoV |
| Grado de acero | C | Si | Minnesota | PAG | S | cr | Mes | V |
| SKD11 | 1.40-1.60 | ≤ 0,40 | ≤ 0,60 | ≤ 0,030 | ≤ 0,030 | 11.00-13.00 | 0.80-1.20 | 0.20-0.50 |
| 1.2379 | 1.45-1.60 | 0.10-0.60 | 0.20-0.60 | ≤ 0,030 | ≤ 0,030 | 11.00-13.00 | 0.70-1.00 | 0.70-1.00 |
| D2 | 1.40-1.60 | 0.10-0.60 | 0.20-0.60 | ≤ 0,030 | ≤ 0,030 | 11.00-13.00 | 0.70-1.20 | 0.50-1.10 |
1. Con buena templabilidad y resistencia al desgaste.
2. Con alta resistencia a la oxidación, buena resistencia a la corrosión después del templado y pulido, pequeña deformación después del tratamiento térmico.
| Temperatura de calor | Temperatura de inicio de forjado | Temperatura de forjado de acabado | Método de enfriamiento |
| 1120-1160°C | 1050-1090°C | ≥850°C | Recocido Térmico |
Recocido
800 a 850°C
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h hasta aprox. 600°C, enfriamiento adicional al aire.
Dureza después del recocido: máx. 255 HB.
Aliviar el estrés
650 a 700°C
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o formas incomplejas. Después del calentamiento completo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Endurecimiento
1020 a 1040°C
Formas complejas/aire, formas simples/chorro de aire, aceite, baño de sal de (220 a 250°C o 500 a 550°C).
Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible: 63 - 65 HRC.
Templado
Calentamiento lento hasta temperatura de revenido inmediatamente después del endurecimiento/tiempo en horno 1 hora por cada 20 mm de espesor de la pieza de trabajo, pero al menos 2 horas/enfriamiento al aire. Para obtener cifras de dureza promedio, consulte la tabla de templado. En determinados casos recomendamos reducir la temperatura de templado y aumentar el tiempo de mantenimiento. Para determinadas aplicaciones que requieren una mejor retención de la dureza, se recomienda un tratamiento de nitruración.