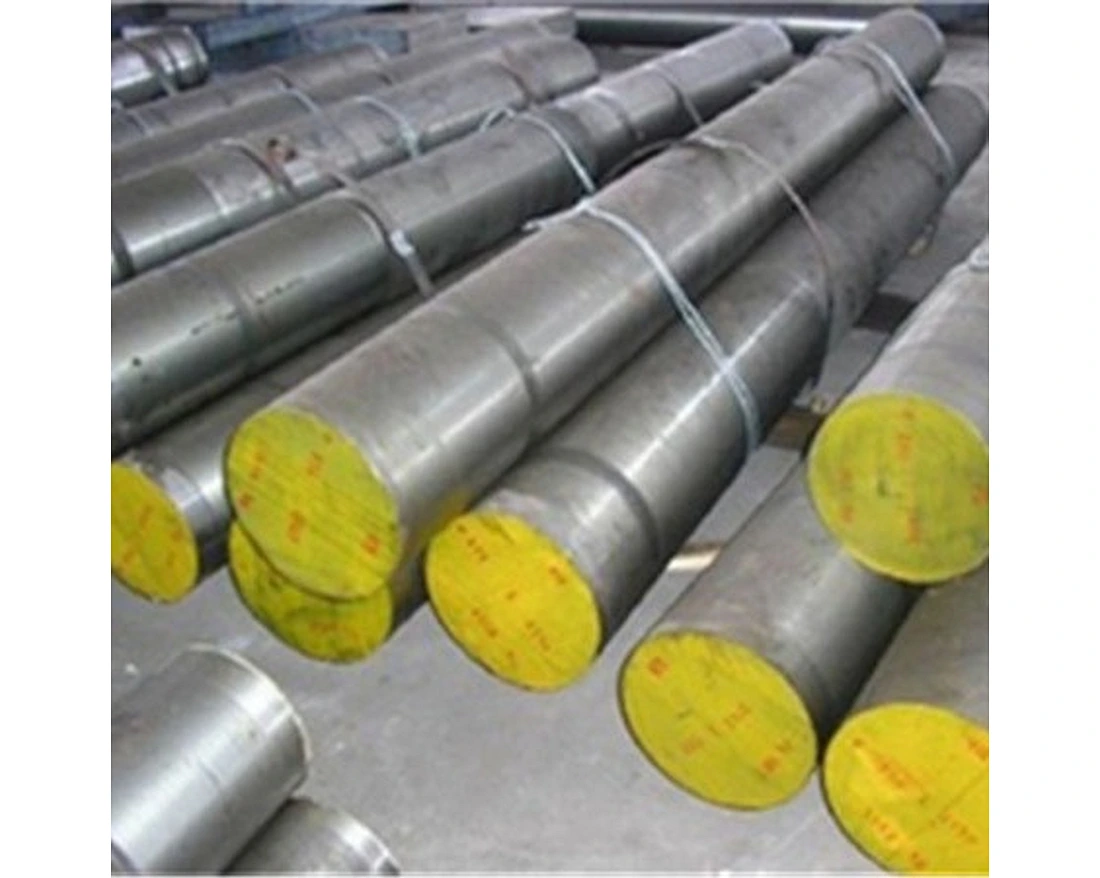


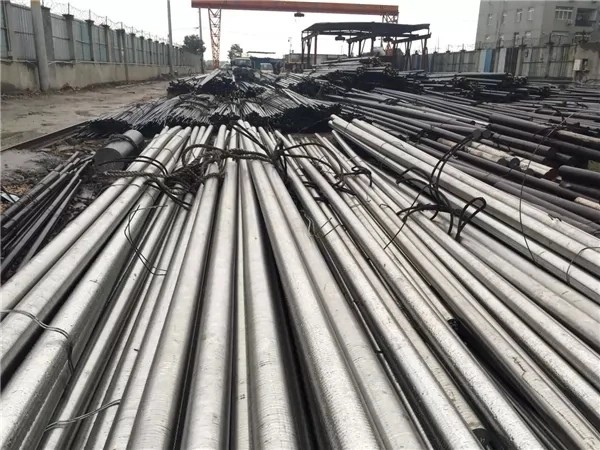
Din 1.2581es un rey del acero para herramientas de trabajo en caliente para solidificación con aceite o aire para aumentar la alta calidad en caliente, el mantenimiento de la dureza y la resistencia al control del calor. Se utiliza principalmente como dispositivos de trabajo en caliente, instrumentos para la fabricación de huecos, tornillos, remaches, tuercas y pernos. Herramientas de fundición a presión, matrices de conformado, insertos de matriz, cuchillas de corte en caliente.
Redondo: diámetro 10-700 mm
Plano: 6-120 x 40-1200 mm
Bloque: 80-600 x 100-1600 mm
EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido, superficie negra o superficie mecanizada, UT SEP1921 Class3 D/d
| DIN / W.Nr. | JIS | ES | |
| H21 | 1.2581 | SKD5 | 3Cr2W8V |
| Grado de acero | C | Si | Minnesota | PAG | S | cr | V | W. |
| 1.2581 | 0.25-0.35 | 0.10-0.40 | 0.15-0.45 | ≤ 0,030 | ≤ 0,020 | 2.50-3.20 | 0.30-0.50 | 8.50-9.50 |
| H21 | 0.30-0.40 | 0.15-0.30 | 0.20-0.40 | ≤ 0,030 | ≤ 0,030 | 3.00-3.75 | 0.30-0.50 | 8.75-10.00 |
1. Herramientas de trabajo en caliente sometidas a grandes esfuerzos, como mandriles, matrices y recipientes para la extrusión de tubos y varillas de metal; herramientas de extrusión en caliente;
2. Herramientas para la fabricación de huecos, tornillos, remaches, tuercas y pernos.
3. Herramientas de fundición a presión, matrices de conformado, insertos de matriz, cuchillas de corte en caliente.
| Temperatura de inicio de forjado | Temperatura de forjado de acabado | Método de enfriamiento | |
| 1130-1160°C | 1080-1120°C | 900-850°C | Enfriamiento lento en horno o material termoaislante |
Recocido
750 a 800°C (1382 a 1472°F)
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h (50 a 68 °F/h) hasta aprox. 600°C (1112°F), enfriamiento adicional en el aire.
Dureza después del recocido: máx. 235 HB.
Endurecimiento
1070 a 1150°C (1958 a 2102°F)
Aceite, baño de sal (500 - 550°C / 932-1022°F), aire
Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible:
48 - 52 HRC en baño de aceite o sal,
44 - 48 HRC en aire.
Aliviar el estrés
600 a 650°C (1112 a 1202°F)
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o en formas complejas.
Después del calentamiento completo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Templado
Calentamiento lento hasta temperatura de templado inmediatamente después del endurecimiento/tiempo en horno
1 hora por cada 20 mm de espesor de la pieza de trabajo, pero al menos 2 horas / enfriamiento al aire.
Se recomienda templar al menos dos veces. Puede resultar ventajoso un tercer ciclo de templado con el fin de aliviar la tensión.
1er templado aprox. 30°C (86°F) por encima de la dureza secundaria máxima.
2.º templado hasta la dureza de trabajo deseada.
3. Para aliviar tensiones a una temperatura de 30 a 50 °C (86 a 122 °F), la temperatura de templado más baja es la más alta.