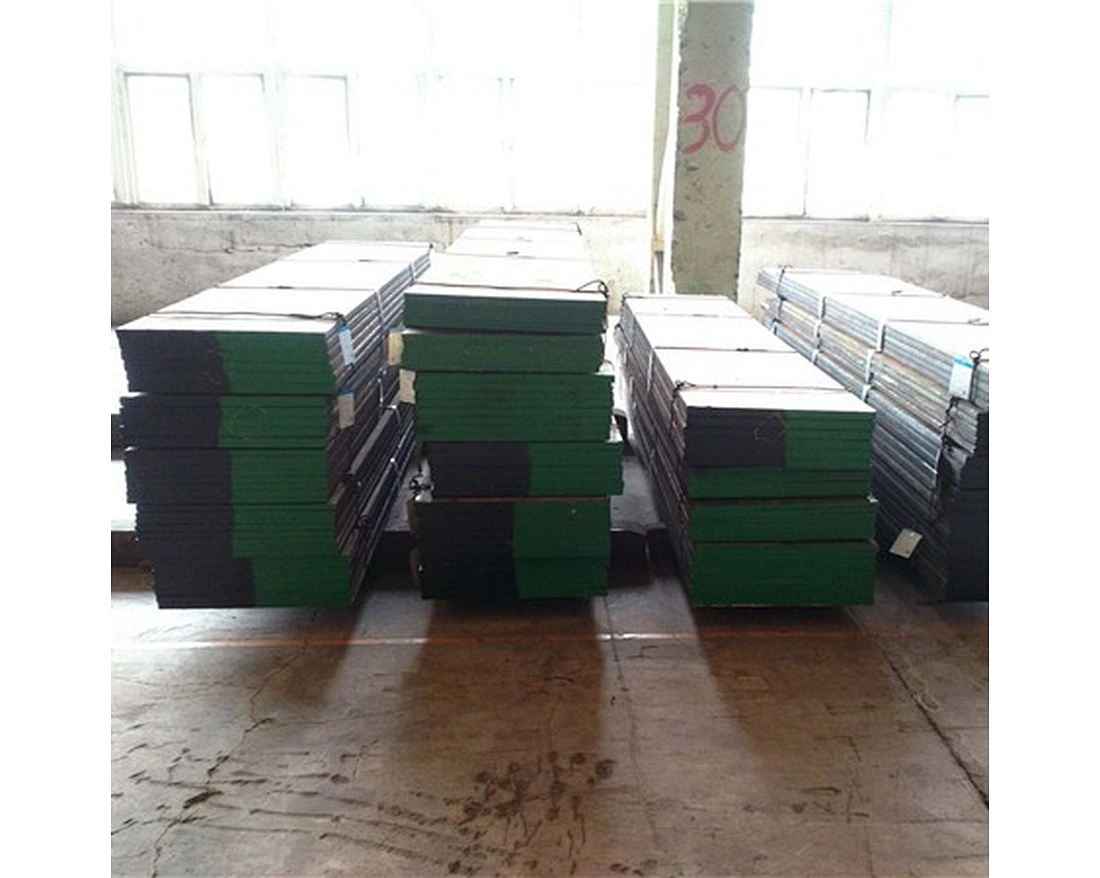


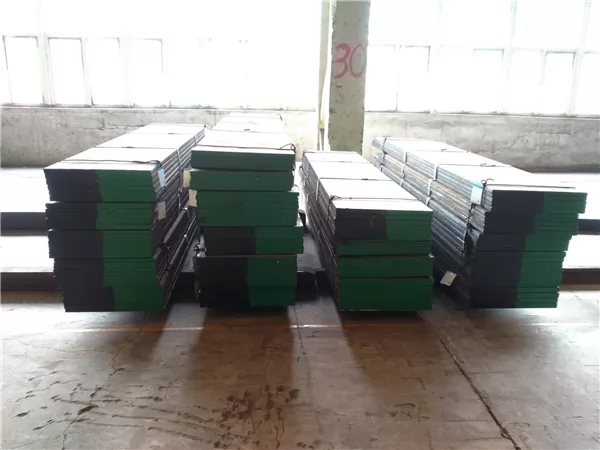
Acero para herramientas de trabajo en frío DIN 1.2767se utiliza para fabricar herramientas de acuñación altamente estresadas, troqueles para cubiertos, herramientas de tallado, cuchillas de corte en frío para materiales de gran calibre y moldes de plástico.
Redondo: diámetro 10-500 mm
Plano: 6-120 x 40-810 mm
Bloque: 80-400 x 100-700 mm
EAF+(ESR) o EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido esferoidal, superficie negra o superficie mecanizada, UT SEP1921 Clase 3 D/d
| AISI/SAE | DIN / W.Nr. | JIS | ES |
| ---- | 1.2767 | SKT6 | ---- |
| Grado de acero | C | Si | Minnesota | PAG | S | cr | Mes | Ni |
| 1.2767 | 0.40-0.50 | 0.10-0.40 | 0.20-0.50 | ≤ 0,030 | ≤ 0,030 | 1.20-1.50 | 0.15-0.35 | 3.80-4.30 |
1. Acero para herramientas para trabajo en frío de alta densidad y templabilidad total, también de grandes dimensiones.
2. Alta resistencia al impacto y resistencia a la compresión.
3. Para endurecimiento con aceite y aire.
4. Buena capacidad de pulido.
Recocido
610 a 650°C
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h hasta aprox. 600°C,
mayor enfriamiento en el aire.
Dureza después del recocido: máx. 285 HB.
Aliviar el estrés
Aprox. 650°C
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o formas incomplejas. Después del calentamiento completo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Endurecimiento
840 a 870°C.
Aceite, baño de sal (300 a 400°C), aire. Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible:
53 - 57 HRC en el aire.
54 - 58 HRC en baño de aceite o sal.
Templado
Calentamiento lento hasta temperatura de revenido inmediatamente después del endurecimiento/tiempo en horno 1 hora por cada 20 mm de espesor de la pieza de trabajo, pero al menos 2 horas/enfriamiento al aire. En determinados casos recomendamos reducir la temperatura de templado y aumentar el tiempo de mantenimiento.