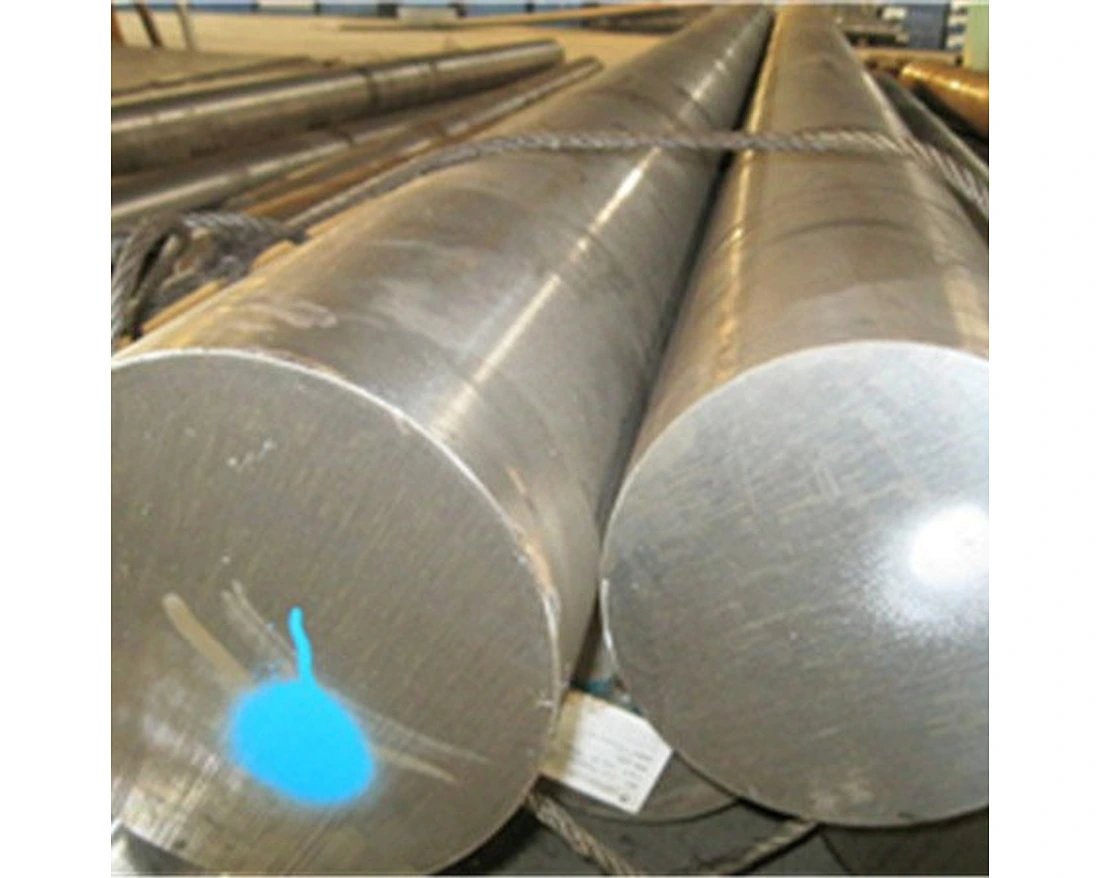


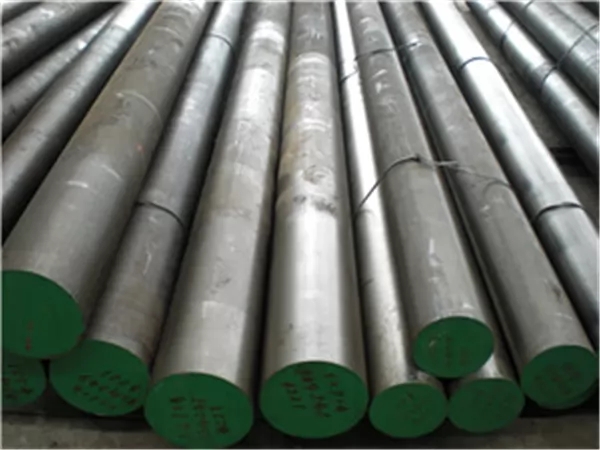
Ningbo Ningshing Precision Machinery Group Co., Ltd.Tenemos más de 20 años suministrando acero para herramientas de alta calidad DIN 1.2714. Suministramos bloques de matriz como reducción y recalcado de forjado adicionales con doble templado para lograr la mejor calidad ultrasónica.
Acero para herramientas DIN 1.2714Es altamente recomendable para forjados de matriz cerrada debido a sus características de alta resistencia al desgaste, tenacidad extra y alta dureza que se logra con aleaciones de alta calidad Cr-Ni-Mo-V.
El grado equivalente DB6 / L6 / SKT4 normalmente se usa como condición preendurecida. La dureza estándar es de 360 a 430 BHN. DIN 1.2714 es la versión mejorada de DIN 2713 para un mejor rendimiento de las matrices.
Redondo: diámetro 10-700 mm
Plano: 6-120 x 40-1200 mm
Bloque: 80-600 x 100-1600 mm
EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido o templado+revenido (360-410HB), superficie negra o superficie mecanizada, UT SEP1921 Class3 D/d
| AISI/SAE | DIN / W.Nr. | JIS | ES |
| L6 | 1,2713 / 1,2714 | SKT4 | 5CrNiMoV |
| Grado de acero | C | Si | Minnesota | PAG | S | cr | Mes | V | Ni |
| 1.2714 | 0.50-0.60 | 0.10-0.40 | 0.60-0.90 | ≤ 0,030 | ≤ 0,030 | 0.80-1.20 | 0.35-0.55 | 0.05-0.12 | 1.50-1.80 |
| 1.2713 | 0.50-0.60 | 0.10-0.40 | 0.65-0.95 | ≤ 0,030 | ≤ 0,030 | 0.60-0.80 | 0.25-0.35 | 0.07-0.12 | 1.50-1.80 |
| L6 | 0.65-0.75 | 0.10-0.50 | 0.25-0.80 | ≤ 0,030 | ≤ 0,030 | 0.60-1.20 | ≤ 0,50 | -- | 1.25-2.00 |
| 5CrNiMoV | 0.50-0.60 | ≤ 0,40 | 0.50-0.80 | ≤ 0,030 | ≤ 0,030 | 1.00-1.20 | 0.45-0.55 | 0.07-0.12 | 1.40-1.80 |
1. Un tipo de acero de níquel-cromo-molibdeno-vanadio para endurecer en corriente de aire o en aceite con alta templabilidad.
2. Con alta dureza después del endurecimiento, buena resistencia al revenido, buena tenacidad y buena firmeza al calor.
3. Resiste cambios rápidos de temperatura y también fatiga térmica.
4. El acero es bien trabajable durante el calor y bien trabajable en estado recocido blando.
DIN 1.2714 se utiliza para fabricar matrices para martillos de estampación y prensas mecánicas, moldes para matrices, bloques de zapatas, soportes para matrices, casetes, vástagos de pistón, manivelas, boaster, cuchillas de corte, herramientas, moldes de plástico, ejes, etc. Las condiciones de enfriamiento y revenido son adecuadas. para aplicaciones como matrices de forja, correderas, cabezales de punzonado, herramientas de prensa de sellos de extrusión, cuchillas de corte en caliente, herramientas de prensa de extrusión, porta matrices, herramientas de soporte, portaherramientas y placas de presión.
Recocido
650 a 700°C
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h (50 a 68 °F/h) hasta aprox. 600°C, (1112°F) enfriamiento adicional en el aire.
Dureza después del recocido: máx. 248 HB.
Aliviar el estrés
Aprox. 650°C
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o en formas complejas. Después del calentamiento completo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Templado
Calentamiento lento hasta temperatura de revenido inmediatamente después del endurecimiento / tiempo en horno 1 hora por cada 20 mm de espesor de la pieza pero al menos 2 horas / enfriamiento al aire. Se recomienda templar al menos dos veces.
Puede resultar ventajoso un tercer ciclo de templado con el fin de aliviar la tensión.
830 a 870°C / aceite
870 a 900°C / aire
Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible: 52 - 58 HRC en aceite, 44 - 50 HRC en aire.