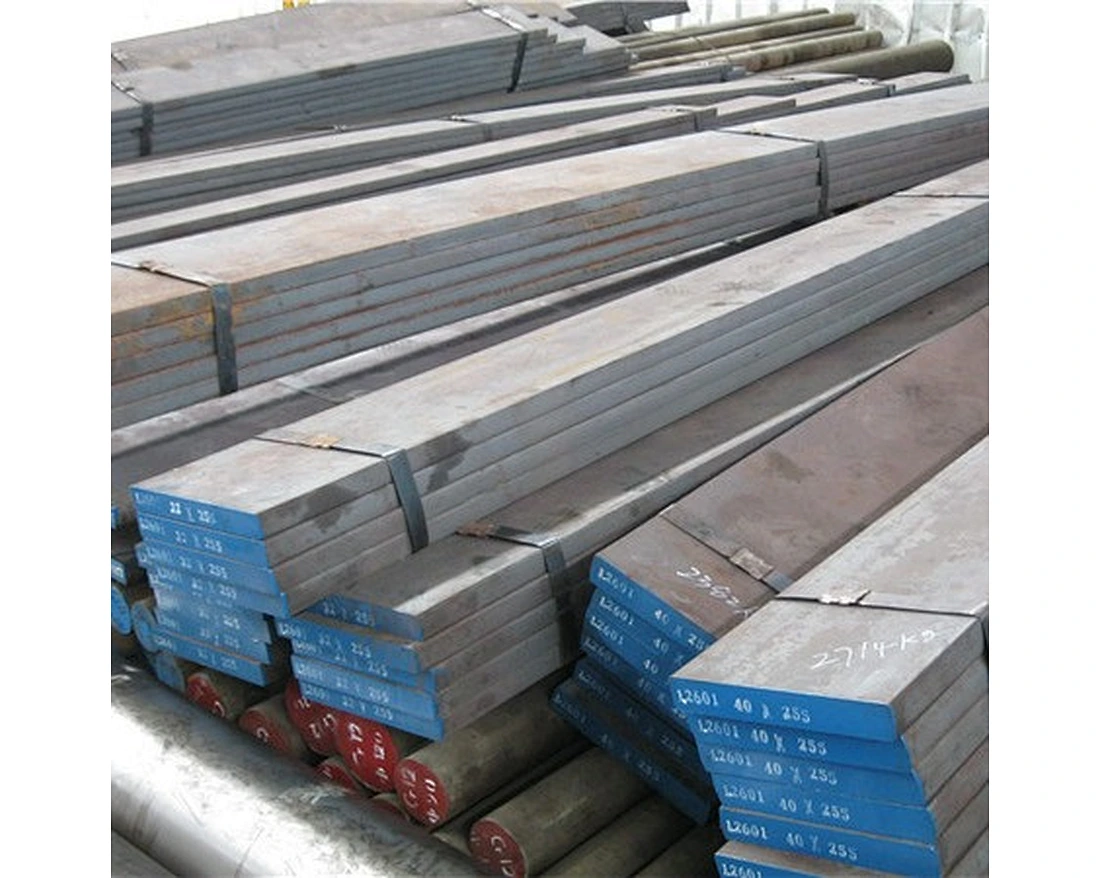


DIN 1.2601 Acero especiales un tipo de acero CrMoV de alta aleación para herramientas de corte y acero para herramientas de trabajo en frío. Buena templabilidad y resistencia al desgaste, y pequeña distorsión después del temple.
Redondo: diámetro 10-500 mm
Plano: 6-120 x 40-1000 mm
Bloque: 80-400 x 100-1000 mm
EAF+(ESR) o EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido, superficie negra o superficie mecanizada, UT SEP1921 Class3 D/d
| AISI/SAE | DIN / W.Nr. | JIS | ES |
| ---- | 1.2601 | ---- | Cr12MoV+W |
| Grado de acero | C | Si | Minnesota | PAG | S | cr | Mes | W. | V |
| 1.2601 | 1.55-1.75 | 0.25-0.40 | 0.20-0.40 | ≤ 0,030 | ≤ 0,030 | 11.00-12.00 | 0.50-0.70 | 0.40-0.60 | 0.10-0.50 |
1. Un tipo de acero CrMoV de alta aleación para herramientas de corte y acero para herramientas de trabajo en frío.
2. Templabilidad y resistencia al desgaste bastante buenas, y pequeña distorsión después del enfriamiento.
3. No tiene buena tenacidad al impacto, puede fracturarse y formar carburos eutécticos no homogéneos.
Herramientas de corte de alta resistencia (troqueles y punzones), herramientas de corte y punzonado, herramientas para trabajar la madera, cuchillas de corte para cortar material de calibre liviano, herramientas para roscar, herramientas para embutición, embutición profunda y extrusión en frío, herramientas de prensado para los sectores cerámico y farmacéutico. industrias, rodillos fríos (rodillos de trabajo) para soportes de múltiples rodillos, instrumentos y medidores de medición, pequeños moldes para la industria del plástico donde se requiere una excelente resistencia al desgaste.
| Temperatura de calor | Temperatura de inicio de forjado | Temperatura de forjado de acabado | Método de enfriamiento |
| 1120-1140°C | 1080-1100°C | >=850°C | Enfriamiento lento |
Recocido
800 a 850°C
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h hasta aprox. 600°C, enfriamiento adicional al aire.
Dureza después del recocido: máx. 250 HB.
Aliviar el estrés
650 a 700°C
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o en formas complejas.
Después de calentarlo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Endurecimiento
980 a 1010°C
Aceite, baño de sal (220 a 250°C o 500 a 550°C), chorro de aire, aire en calma.
Las herramientas de formas complejas o con bordes afilados deben endurecerse preferentemente en baños de aire o sal.
Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible: 63 - 65 HRC
Templado
Calentamiento lento hasta temperatura de revenido inmediatamente después del endurecimiento/tiempo en horno 1 hora por cada 20 mm de espesor de la pieza pero al menos 2 horas/enfriamiento al aire.