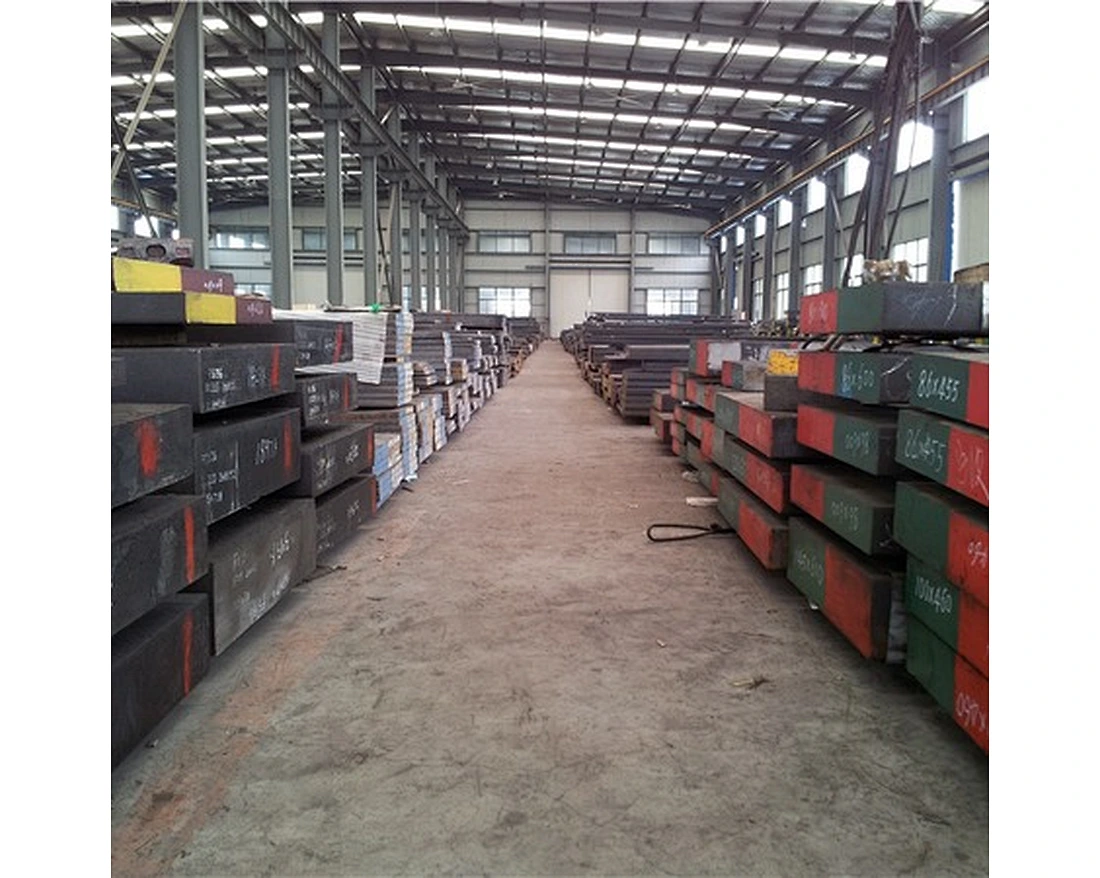


DIN 1.2367 Troquel de aceroEs un tipo de acero para herramientas de trabajo en caliente. Acero de temple secundario de alta resistencia y resistencia al desgaste en caliente. Buena resistencia al templado. Alta templabilidad y tenacidad. Las herramientas se pueden enfriar con agua.
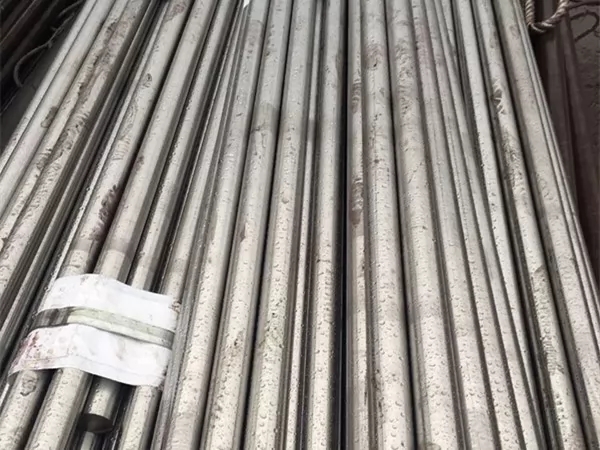
Redondo: diámetro 10-700 mm
Plano: 6-120 x 40-1200 mm
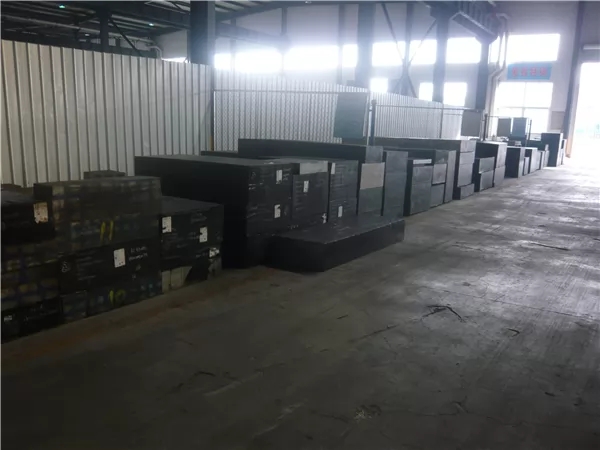
Bloque: 80-600 x 100-1600 mm
EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido, superficie negra o superficie mecanizada, UT SEP1921 Class3 D/d
| Grado de acero | C | Si | Minnesota | PAG | S | cr | Mes | V |
| 1.2367 | 0.35-0.40 | 0.30-0.50 | 0.30-0.60 | ≤ 0,030 | ≤ 0,020 | 4.70-5.20 | 2.70-3.30 | 0.40-0.70 |
1. Acero al cromo-molibdeno-vanadio para endurecimiento en aceite y aire con muy buena templabilidad, alta firmeza al calor y resistencia al revenido.
2. Muy buena tenacidad y propiedades plásticas durante temperaturas normales y también más altas.
3. Muy buena resistencia al desgarro por fatiga térmica y baja sensibilidad a cambios rápidos de temperatura. El acero es apropiado para el tratamiento térmico también para firmezas superiores a 1800N/mm2 y para herramientas enfriadas por agua. Es bien trabajable durante el calor y bien trabajable en estado recocido blando.
1. Para moldes para piezas de núcleo firmes y móviles y otras piezas de moldes para fundición a presión de aleaciones de aluminio y grandes series de piezas fundidas de aleaciones de zinc y magnesio.
2. Herramientas para trabajos mecánicos en caliente, es decir, matrices e insertos de matrices de tamaño pequeño y mediano sometidos a grandes esfuerzos. Matrices, espinas, mordazas y punzones especialmente con alta firmeza superior a 1800N/mm2 enfriados por agua.
3. Extrusoras sometidas a altas cargas y otras herramientas auxiliares para la extrusión de metales no ferrosos durante el calentamiento, matrices de extrusión para aluminio y sus aleaciones. Herramientas para corte en caliente, por ejemplo, hojas de cizalla pequeñas o medianas, matrices de corte y espinas de corte.
Recocido
750 a 800°C (1382 a 1472°F)
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h (50 a 68 °F/h) hasta aprox. 600°C (1112°F), enfriamiento adicional en el aire. Dureza después del recocido: máx. 229 HB.
Aliviar el estrés
600 a 650°C (1112 a 1202°F)
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o en formas complejas. Después del calentamiento completo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Endurecimiento
1030 a 1080°C (1886 a 1976°F)
Aceite, baño de sal (500 - 550°C / 932-1022°F), aire
Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible:
52 - 56 HRC en baño de aceite o sal,
50 - 54 HRC en aire.
Templado
Calentamiento lento hasta temperatura de revenido inmediatamente después del endurecimiento / tiempo en horno 1 hora por cada 20 mm de espesor de la pieza, pero al menos 2 horas / enfriamiento al aire. Se recomienda templar al menos dos veces.
Puede resultar ventajoso un tercer ciclo de templado con el fin de aliviar la tensión.
1er templado aprox. 30°C (86°F) por encima de la dureza secundaria máxima.
2.º templado hasta la dureza de trabajo deseada.
La tabla de templado muestra los valores promedio de dureza del templado.
3. Para aliviar tensiones a una temperatura de 30 a 50 °C (86 a 122 °F), la temperatura de templado más baja es la más alta.