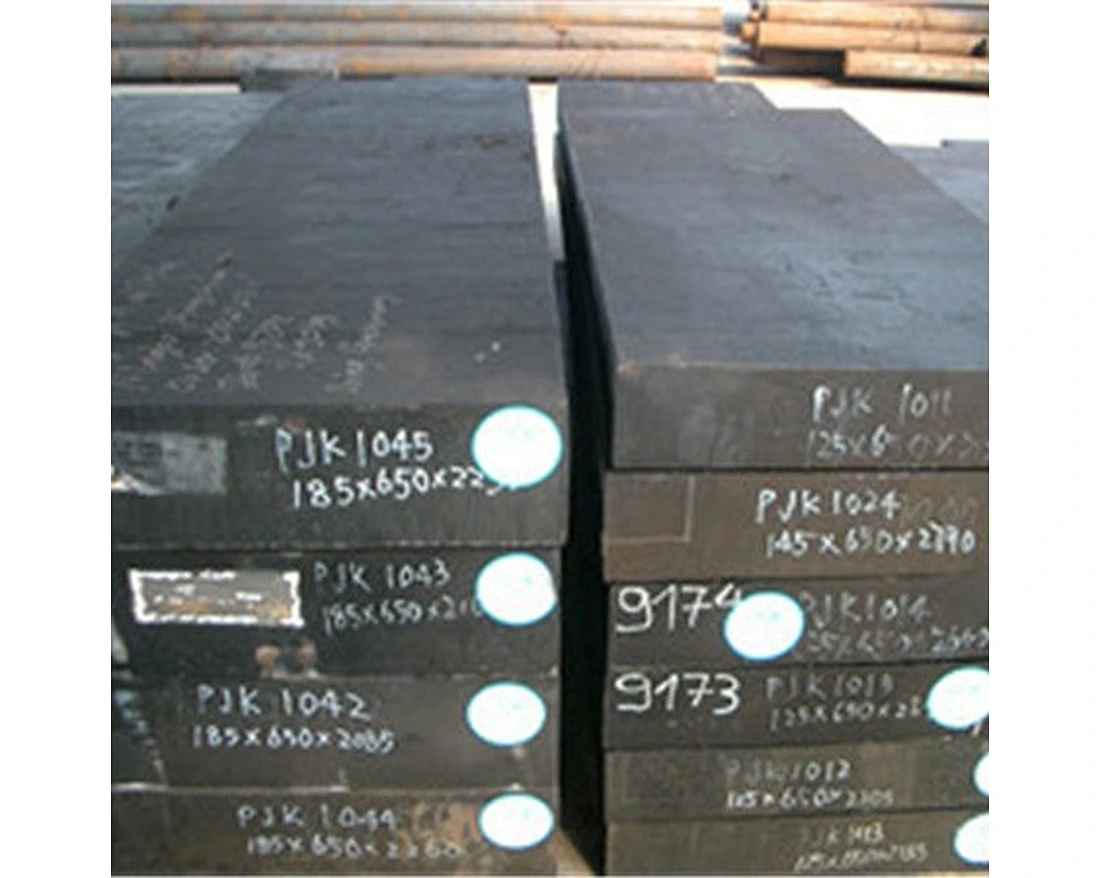


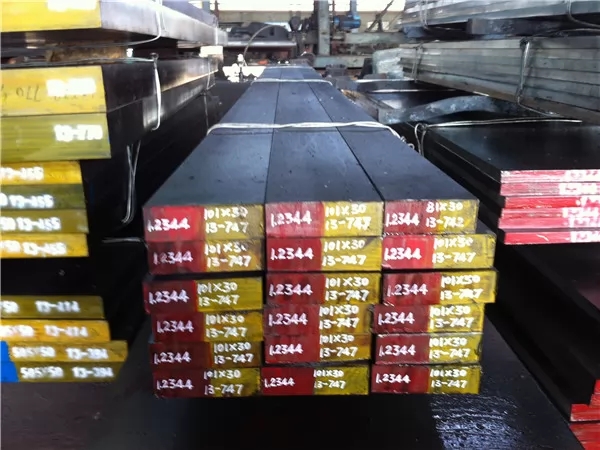
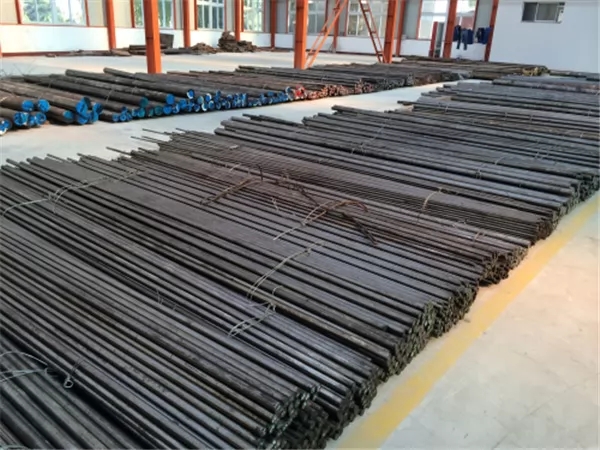
Ningbo Ningshing Precision Machinery Group Co., Ltd.tiene más de 20 años suministrando acero para herramientas para trabajos en caliente DIN 1.2344 de alta calidad. Nos centramos en el mercado de fundición a presión, forja en caliente y extrusión de aluminio. Con nuestro equipo técnico profesional, ofrecemos una solución integral a los clientes, desde materias primas hasta mecanizado posterior y tratamiento térmico al vacío.
Acero para herramientas de trabajo en caliente DIN 1.2344(también conocido comoAISI H13) es un grado de acero para herramientas estandarizado para trabajo en caliente. La característica principal de este grado es la combinación de elementos aleados de Cr, Mo y V, lo que proporciona una alta resistencia al desgaste por choque térmico. Es bien conocido por su gran fuerza y resistencia al calor. Se utiliza mucho para la fundición a presión en el campo del estampado en frío. La presencia de alto contenido de vanadio en DIN 1.2344 puede soportar la abrasión tanto a bajas como a altas temperaturas. Proporciona siempre un nivel uniforme y alto de maquinabilidad. Este acero para herramientas se utiliza principalmente para la fundición a presión de aluminio, magnesio y zinc.
Redondo: diámetro 10-700 mm
Plano: 6-120 x 40-1200 mm
Bloque: 80-600 x 100-1600 mm
EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido, superficie negra o superficie mecanizada, UT SEP1921 Class3 D/d
| AISI/SAE | DIN / W.Nr. | JIS | ES |
| H13 | 1.2344 | SKD61 | 4Cr5MoSiV1 |
| Grado de acero | C | Si | Minnesota | PAG | S | cr | Mes | V |
| 1.2344 | 0.35-0.42 | 0.80-1.20 | 0.25-0.50 | ≤ 0,030 | ≤ 0,020 | 4.80-5.50 | 1.20-1.50 | 0.85-1.15 |
| H13 | 0.32-0.45 | 0.80-1.20 | 0.20-0.50 | ≤ 0,030 | ≤ 0,030 | 4.75-5.50 | 1.10-1.75 | 0.80-1.20 |
| SKD61 | 0.32-0.42 | 0.80-1.20 | 0.25-0.50 | ≤ 0,030 | ≤ 0,030 | 4.50-5.50 | 1.00-1.50 | 0.80-1.15 |
1. Acero para herramientas de trabajo en caliente endurecido con refrigeración por aire, el más utilizado.
2. Alta tenacidad. Buena resistencia a la fatiga térmica y al frío.
3. Pequeña distorsión, deformación y piel de óxido después del tratamiento térmico durante el enfriamiento por aire.
4. Buena resistencia al deterioro del aluminio fundido.
1. Para fabricar moldes de fundición a presión de aleaciones de aluminio y cobre cuando la temperatura de la cavidad del troquel es inferior a 600 °C.
2. Para fabricar matrices de forja, moldes de prensa de forja, bloques de martillo de molde para usos en máquinas de forja fina.
| Temperatura de calor | Temperatura de inicio de forjado | Temperatura de forjado de acabado | Método de enfriamiento |
| 1120-1150°C | 1050-1100°C | 900-850°C | Enfriamiento en pozo o arena |
Recocido
750 a 800°C (1382 a 1472°F)
Enfriamiento lento controlado en el horno a una velocidad de 10 a 20 °C/h (50 a 68 °F/h) hasta
aprox. 600°C (1112°F), enfriamiento adicional en el aire.
Dureza después del recocido: máx. 235 HB.
Endurecimiento
1020 a 1080°C (1868 a 1976°F)
Aceite, baño de sal (500 - 550°C / 932-1022°F), aire
Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible:
52 - 56 HRC en baño de aceite o sal,
50 - 54 HRC en aire.
Aliviar el estrés
600 a 650°C (1112 a 1202°F)
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o en formas complejas.
Después del calentamiento completo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Templado
Calentamiento lento hasta temperatura de templado inmediatamente después del endurecimiento/tiempo en horno
1 hora por cada 20 mm de espesor de la pieza de trabajo, pero al menos 2 horas / enfriamiento al aire.
Se recomienda templar al menos dos veces.
Puede resultar ventajoso un tercer ciclo de templado con el fin de aliviar la tensión.
1er templado aprox. 30°C (86°F) por encima de la dureza secundaria máxima.
2.º templado hasta la dureza de trabajo deseada.
La tabla de templado muestra los valores promedio de dureza del templado.
Tercero para aliviar el estrés a una temperatura de 30 a 50 °C (86 a 122 °F) ser la más baja y la más alta
temperatura de templado.