

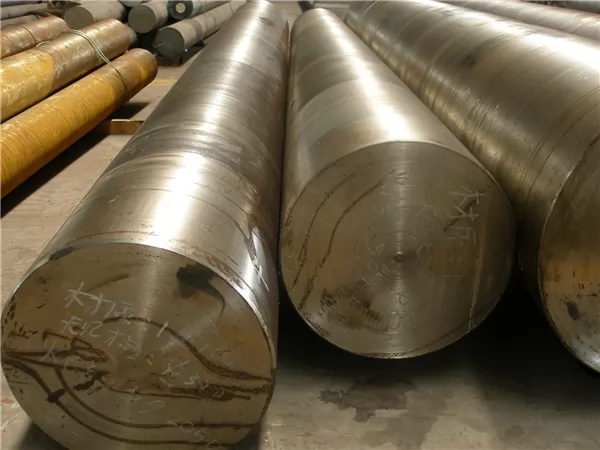
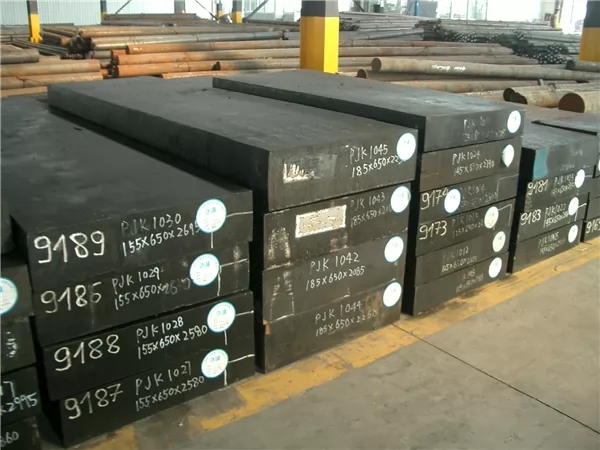
Ningbo Ningshing Precision Machinery Group Co., Ltd.Tenemos más de 20 años suministrando alta calidad de acero para herramientas para trabajos en caliente DIN 1.2343 / acero AISI h11. Es ampliamente utilizado para fabricar matrices de fundición a presión, matrices de forja en caliente y moldes de plástico con alta dureza y capacidad de pulido. También podemos ofrecer DIN 1.2343 en condición Q+T, que se utiliza para matrices de fundición a baja presión.
El acero para herramientas 1.2343 contiene menos vanadio que el acero de calidad 1.2344. Le da a los aceros 1.2343 una mayor tenacidad, con cierta reducción en la resistencia al desgaste y al temple. El acero para herramientas 1.2343 es un acero de endurecimiento profundo que se endurece al aire y el acero de aleación 1.2343 se puede endurecer profundamente mediante tratamiento térmico y enfriamiento con aire. Proporciona un cambio de tamaño mínimo durante el tratamiento térmico. 1.2343 cómo funciona el acero también tiene una gran resistencia al agrietamiento por fatiga térmica y una excelente resistencia al agrietamiento grave y al choque térmico cuando se enfría con agua en servicio.
Redondo: diámetro 10-800 mm
Plano: 6-120 x 40-1200 mm
Bloque: 80-700 x 100-1200 mm
EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido esferoidizado, superficie negra o superficie mecanizada, UT SEP1921 Clase 3 D/d
| AISI/SAE | DIN / W.Nr. | JIS | ES |
| h11 acero | 1.2343 | SKD6 | 4Cr5MoSiV |
| Grado de acero | C | Si | Minnesota | PAG | S | cr | Mes | V |
| 1.2343 | 0.33-0.41 | 0.80-1.20 | 0.25-0.50 | ≤ 0,030 | ≤ 0,030 | 4.80-5.50 | 1.10-1.50 | 0.30-0.50 |
| h11 acero | 0.30-0.43 | 0.80-1.20 | 0.20-0.50 | ≤ 0,030 | ≤ 0,030 | 4.75-5.50 | 1.10-1.60 | 0.30-0.60 |
1. DIN 1.2343 es un acero para trabajo en caliente con 5% de cromo que se caracteriza por una excelente tenacidad al impacto. Contiene menos vanadio que DIN 1.2344. Esto proporciona una mayor tenacidad, con cierta reducción en la resistencia al desgaste y al revenido.
2. Acero de endurecimiento profundo y endurecimiento al aire que muestra un cambio de tamaño mínimo durante el tratamiento térmico.
3. Buena resistencia al agrietamiento por fatiga térmica (comprobación por calor) y excelente resistencia al agrietamiento grave y al choque térmico cuando se enfría con agua en servicio.
Herramientas y matrices para trabajo en caliente de uso pesado, principalmente para el procesamiento de aleaciones ligeras: mandriles, matrices y contenedores para extrusión de tubos y varillas metálicas; equipos de extrusión en caliente; herramientas y matrices para la fabricación de cuerpos huecos, tornillos, remaches, tuercas y pernos. Equipos de fundición a presión, matrices de conformado, insertos de matriz, cuchillas de corte en caliente y matrices de moldes de plástico.
| Temperatura de inicio de forjado | Temperatura de forjado de acabado | Método de enfriamiento | |
| 1020-1150°C | 1100-1120°C | 900-850°C | Enfriamiento en pozo o arena |
Recocido
750 a 800°C (1382 a 1472°F)
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h (50 a 68 °F/h) hasta aprox. 600°C (1112°F), enfriamiento adicional en el aire.
Dureza después del recocido: máx. 235 HB.
Aliviar el estrés
600 a 650°C (1112 a 1202°F)
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o en formas complejas.
Después del calentamiento completo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Templado
Calentamiento lento hasta temperatura de templado inmediatamente después del endurecimiento/tiempo en horno
1 hora por cada 20 mm de espesor de la pieza de trabajo, pero al menos 2 horas / enfriamiento al aire.
Se recomienda templar al menos dos veces.
Puede resultar ventajoso un tercer ciclo de templado con el fin de aliviar la tensión.
1er templado aprox. 30°C (86°F) por encima de la dureza secundaria máxima.
2.º templado hasta la dureza de trabajo deseada.
La tabla de templado muestra los valores promedio de dureza del templado.
3. Para aliviar tensiones a una temperatura de 30 a 50 °C (86 a 122 °F), la temperatura de templado más baja es la más alta.
1000 a 1040°C (1832 a 1904°F)
Aceite, baño de sal (500 - 550°C / 932-1022°F), aire
Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible:
52 - 56 HRC en baño de aceite o sal,
50 - 54 HRC en aire.