

 Acero para moldes de plástico DIN 1.2083 | AISI420 | GB4Cr13
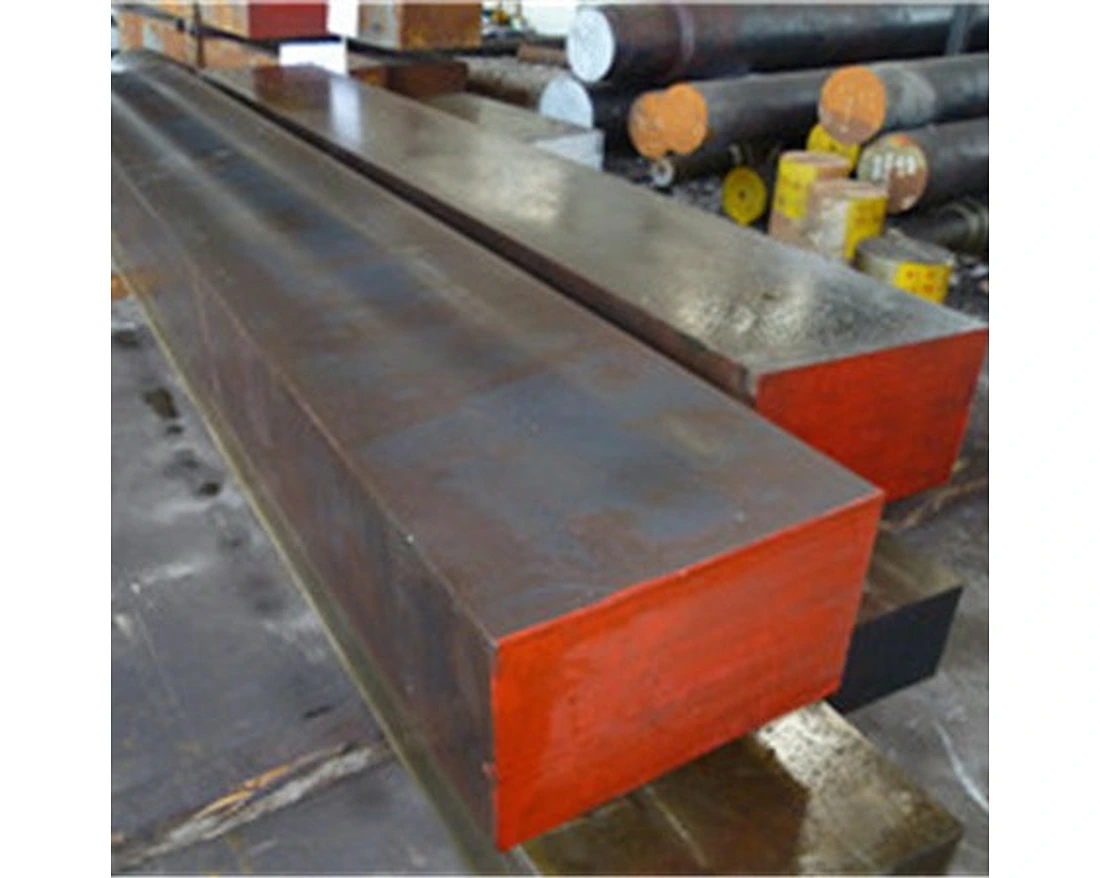
Ningbo Ningshing Precision Machinery Group Co., Ltd.es la distribución y distribuidor líder de acero para moldes de plástico DIN 1.2083. Nuestro amplio stock de Acero para moldes de plástico DIN 1.2083 | AISI420 | GB4Cr13 puede satisfacer su demanda con entrega inmediata. El stock incluye una gama de diferentes tamaños de bloques forjados y redondos laminados en caliente/forjados. Estado de entrega en Recocido o Q+T.
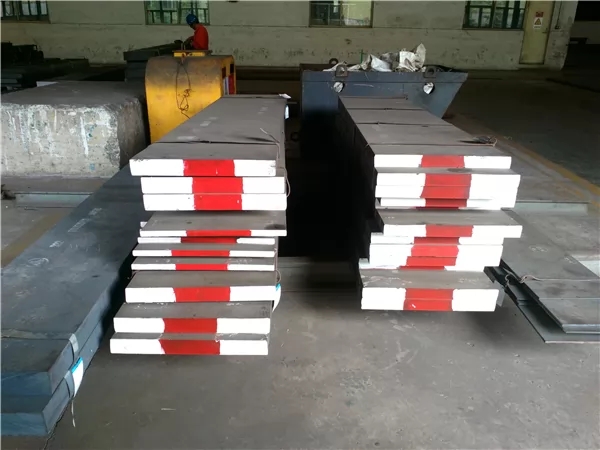
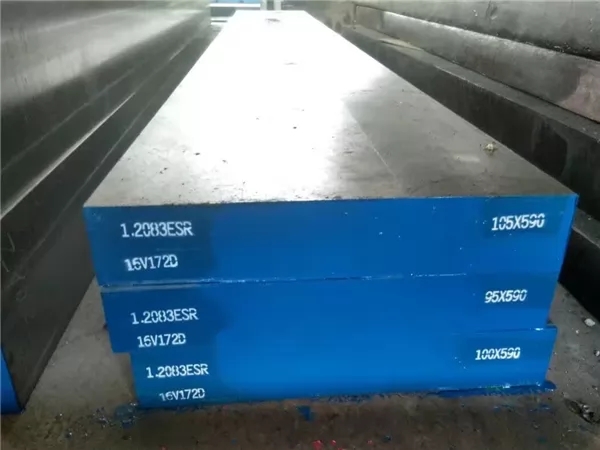
Acero para moldes de plástico DIN 1.2083Es un tipo de acero inoxidable martensita, con buena maquinabilidad y excelente resistencia a la corrosión, pulibilidad y alta resistencia al desgaste después del tratamiento térmico. Se usa ampliamente para fabricar moldes de plástico y moldes de plástico transparente que requieren alta carga, resistencia al desgaste y trabajo bajo la acción de un medio corrosivo.

Redondo: diámetro 10-500 mm
Plano Laminado en Caliente: 6-200 x 300-1200 mm
Bloque Forjado: 150-500 x 200-1600 mm
 Condición de entrega
EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido o Q+T, superficie negra o superficie mecanizada, UT SEP1921 Class3 D/d
Dureza: 235 HB para estado recocido, 30-36 HRC para estado Q+T
 Equivalencia
| AISI/SAE | DIN / W.Nr. | JIS | ES |
| 420 | 1.2083 | SUS420J2 | 4Cr13 |

| Grado de acero | C | Si | Minnesota | PAG | S | cr |
| 1.2083 | 0.36-0.42 | ≤ 1,00 | ≤ 1,00 | ≤ 0,030 | ≤ 0,030 | 12.50-14.50 |
| 420 | ≤ 0,15 | ≤ 1,00 | ≤ 1,00 | ≤ 0,030 | ≤ 0,030 | 12.00-14.00 |
| 4Cr13 | 0.36-0.45 | ≤ 0,60 | ≤ 0,80 | ≤ 0,030 | ≤ 0,030 | 12.00-14.00 |

Es un tipo de acero inoxidable martensita con acero de baja corrosión, alta aleación y baja deformación para endurecimiento completo con excelentes propiedades para pulido espejo, así como buen fotograbado, buena maquinabilidad, alta resistencia al desgaste y alta estabilidad dimensional.

Se utiliza para fabricar placas de molde e insertos para trabajar con plásticos químicamente agresivos; debido a su excelente pulido, adecuado para productos ópticos y médicos

| Temperatura de calor | Temperatura de inicio de forjado | Temperatura de forjado de acabado | Método de enfriamiento |
| Calentar lentamente hasta 800 °C y luego calentar rápidamente hasta la temperatura final de forjado. | 1160 - 1200°C | >=850°C | Enfriamiento de cenizas o enfriamiento de arena, con recocido oportuno |

Recocido
840 a 870°C
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h hasta aprox. 600°C, enfriamiento adicional al aire. Dureza después del recocido: máx. 235 HB.
Aliviar el estrés
Aprox. 650°C
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o en formas complejas. Después del calentamiento completo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Endurecimiento
1000 a 1050°C / Aceite, aire
Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible: 53-56 HRC
Templado
100 a 200°C (212 a 392°F)
Calentamiento lento hasta temperatura de templado inmediatamente después del endurecimiento/tiempo en horno
1 hora por cada 20 mm de espesor de la pieza pero al menos 2 horas / enfriamiento al aire.