

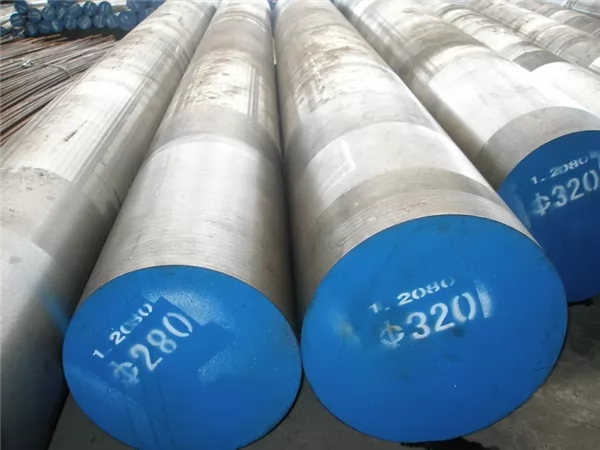
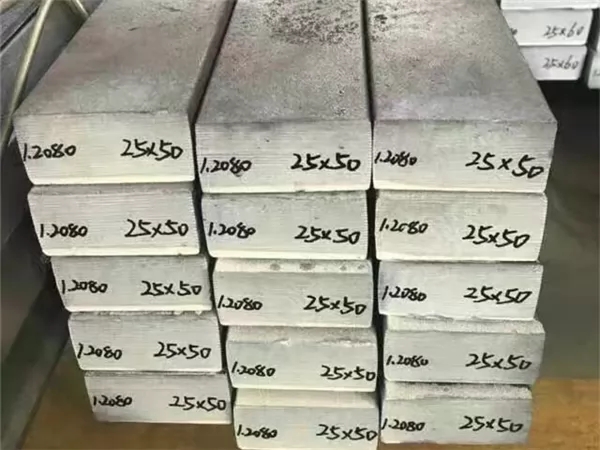
Acero para herramientas AISI D3 | DIN 1.2080 | GB Cr12Es un tipo de acero para herramientas de trabajo en frío muy utilizado, perteneciente al acero ledeburítico con alto contenido de carbono y alto contenido de cromo. Muy buena templabilidad y resistencia al desgaste, y pequeña distorsión después del templado. No tiene buena tenacidad al impacto, puede fracturarse y formar carburos eutécticos no homogéneos.
Dimensiones
Redondo: diámetro 10-500 mm
Plano: 6-120 x 40-1000 mm
Bloque: 80-400 x 100-1000 mm
Condición de entrega
EAF+(ESR) o EAF+LF+VD+(ESR), laminado en caliente o forjado, recocido, superficie negra o superficie mecanizada, UT SEP1921 Class3 D/d
Equivalencia
| AISI/SAE | DIN/W.Nr. | JIS | ES | ||||||||
| D3 | 1.2080 | SKD1 | Cr12 |
Composición química(%)
| Grado de acero | C | SL | Minnesota | PAG | S | cr |
| 1.2080 | 1.90-2.20 | 0.10-0.60 | 0.20-0.60 | ≤0,030 | ≤0,030 | 11.00-13.00 |
| D3 | 2.00-2.35 | 0.10-0.60 | 0.20-0.60 | ≤0,030 | ≤0,030 | 11.00-13.50 |
| Cr12 | 2.00-2.30 | ≤0,40 | ≤0,40 | ≤0,030 | ≤0,030 | 11.50-13.00 |
Aplicaciones
1. Se utiliza comúnmente para fabricar moldes para trabajo en frío de excelente resistencia al desgaste con cargas de impacto ligeras, como cabezales de punzonado, tijeras de corte en frío, casquillos de perforación, calibres, láminas de trefilado, troqueles de trefilado, troqueles de laminación de roscas, etc.
2. Fabricación de herramientas de corte que se utilizan para mecanizar materiales de baja dureza.
3. Se utiliza como molde de plástico con buena resistencia al desgaste y larga vida útil.
Técnica de forja
| Temperatura de calor | Temperatura de inicio de forjado | Temperatura de forjado de acabado | Método de enfriamiento | ||||||||
| 1120 - 1140°C | 1080 - 1100°C | 880 - 920°C | Enfriamiento lento |
Tratamiento térmico
Recocido
800 a 850°C
Enfriamiento lento y controlado en el horno a una velocidad de 10 a 20 °C/h hasta aprox. 600°C, enfriamiento adicional al aire.
Dureza después del recocido: máx. 250 HB.
Aliviar el estrés
Aprox. 650°C
Enfriamiento lento en horno; Diseñado para aliviar las tensiones creadas por un mecanizado extenso o en formas complejas. Después de calentarlo, manténgalo en una atmósfera neutra durante 1 a 2 horas.
Endurecimiento
940 a 970°C
Aceite, baño de sal (220 a 250°C o 500 a 550°C), aire comprimido o sin gas si el espesor no excede los 25 mm y si la temperatura de endurecimiento está en el lado superior del rango. Tiempo de mantenimiento después de la ecualización de temperatura: 15 a 30 minutos.
Dureza obtenible: 63 - 65 HRC
Templado
Calentamiento lento hasta la temperatura de templado inmediatamente después del endurecimiento/tiempo en el horno
1 hora por cada 20 mm de espesor de la pieza pero al menos 2 horas/enfriamiento al aire.
Para obtener las cifras de dureza promedio, consulte la tabla de templado.
En determinados casos recomendamos reducir la temperatura de templado y aumentar el tiempo de mantenimiento.